smc模具压制什么?片状模塑料的工艺
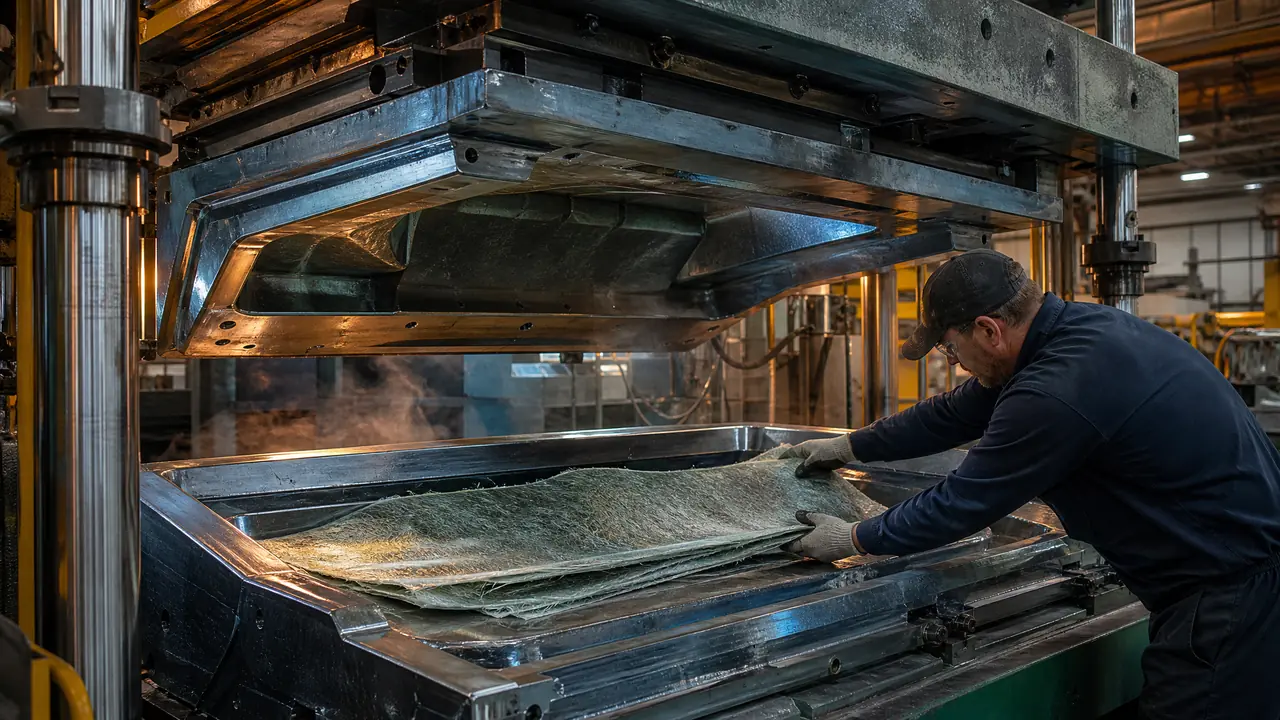
先说结论:smc模具压的是片状模塑料这类热固材料,产品集中在车用覆盖件、水箱板、卫浴件和电气壳体。它靠上下对模加热加压一次成型,模温要稳在145度上下,压制前先确认压机吨位和材料流动路径够不够。
上个月有个做农机外壳的客户找我打听,问smc模具到底能压些什么东西,跟塑料注塑模是不是一回事。聊完我发现,这行的认知误区比想象中多。不少采购一看带个塑字就默认是注塑,结果报价单拿回来对不上号,压机厂和注塑厂互相踢皮球。先把答案放这儿:smc模具压的是片状模塑料,一种玻璃纤维、树脂和填料做成的片状料,压出来的东西你天天见——楼顶的组合水箱板、户外的电缆分支箱壳、卡车的导流罩,不少都是它干的。
这行有个规律,产品越是大件,SMC的存在感越强。道理不复杂:大平面件注塑做不了,玻璃钢手糊又慢又不稳,SMC正好卡在中间,几十秒压一件,强度和尺寸稳定性都比手糊强一截。我们车间去年给一家做储能柜壳体的客户试模,3毫米厚的板,平面度做到一米范围内偏差一毫米左右,这个水平手糊工艺想都别想。
smc模具压制什么产品?
smc模具压制的产品以汽车覆盖件、组合水箱板、卫浴台盆、电缆分支箱壳和座椅骨架为主,全是热固复合材料件。这些产品的共同点是大平面、中等批量、对强度和耐腐蚀有要求,恰好落在SMC的能力区间里。
展开讲讲。最大宗的是组合式水箱板,楼房消防水箱、屋顶蓄水池基本是SMC板一块块拼出来的,这类模具有的是一模四腔八腔,一次压好几块板,效率靠腔数堆出来。其次是卫浴件,台盆、浴缸底盘、整体浴室的墙板,特点是表面质量要求高,模腔得抛到位。交通类产品最近这些年上得很快,卡车导流罩、新能源车的电池箱上盖、高铁内饰板,都在往SMC转。
电气壳体也是一大块。电缆分支箱、电表箱、配电箱的外壳,用SMC做耐候性和绝缘性都够,一套模具一用七八年。农村市场那些复合材料井盖,一部分走的也是SMC路线。你说普通日用品能不能压?能,但小件一般轮不到SMC,成本不合算。
顺带说一个容易搞混的:BMC是团状的模塑料,流动性更好,一般拿来做小型电器件和绝缘子。它的模具结构和SMC接近但不通用,加料方式和流动行为差得不少,别听人说一套模两种料都能压,真混着用十有八九出废品。
一套smc模具的结构和钢材怎么定
smc模具多为上下对模结构,中小批量常用P20或718H锻钢开粗精铣,批量大的模腔镀铬0.03到0.05毫米防粘耐磨。钢材档次跟着批量走,小批量没必要上高价位钢料。
结构上它就是一副对模,上模下模合起来,中间留一个模腔,靠压机给压力。跟注塑模比少了热流道和顶出系统的一部分复杂度,但对合模精度要求一点不低,分型面贴合不好就跑料毛边。加热方式三种:油加热最常见,模温稳定;蒸汽加热老厂用得多;电热棒便宜但温差大。模温一般控制在140到150度之间,上下模温差最好压在5度以内,差多了固化不均,件会翘。
钢材怎么选,看下表就够用。
| 钢材 | 适用场景 | 特点与价位 |
|---|---|---|
| 45号锻钢 | 水箱板、井盖这类小批量件 | 便宜,硬度偏低,压几万模次后模腔容易压塌 |
| P20 / 718H | 中等批量的车用件、卫浴件 | 预硬钢,硬度均匀,抛光性好,行业主流 |
| 2738 | 大尺寸覆盖件的大模块 | 淬透性好,大厚度模块内外硬度一致 |
| H13等淬硬钢 | 高批量、玻纤含量高的料 | 耐磨扛得住玻纤冲刷,加工费高一档 |
我的看法是别一步到位上贵的。先估清楚订单量,年压件不到五万件的产品,P20镀铬足够撑住;只有那种常年满负荷压的水箱板模,才值得考虑淬硬钢。模腔的粗加工、精铣、淬回火这些工序的门道,另一篇模具加工方式对比里写得比我细,可以翻翻。
镀铬这道工序别省。SMC料里的玻纤对模腔磨损很凶,不镀铬的模子压两三万模次,表面就开始拉毛,件跟着起毛。镀铬前模腔要先抛光到位,光洁度等级怎么看,那篇模具镜面抛光等级讲得明白,这里不重复。
片状模塑料的压制工艺全流程
smc压制流程是剪料铺放、合模流动、保压固化、开模取件四步,3毫米厚的件保压时间大概40到70秒。料片按投影面积的七到九成搭接铺放,位置和层数直接决定成品致密度。
第一步剪料。按模腔投影面积算用量,裁成合适的片,搭接着铺在加料区。铺放位置有讲究,得让料最后填满整个腔,薄的地方、远离加料点的地方要提前想好料怎么流过去。料多毛边厚,料少压不实出缺料,这个平衡要靠试模摸。
合模是技术活。压机先快速下行,快碰到料的时候减速,接触材料后把速度压到每秒5到10毫米,让料有时间流动填腔。太快了料来不及流,空气包在里面;太慢了料先固化了流不动,出欠压区。保压固化阶段,件越厚时间越长,3毫米的件我一般给60到70秒,厚件按每毫米10秒左右往上加。
说个我们踩过的坑。给储能柜客户试第一模的时候,大平面中间老是鼓气泡,换了三批料都没用。后来打开模具检查,发现排气槽开得不够,深了怕跑料浅了排不出去,最后在气泡集中的位置加了0.08毫米深的排气槽,又在加料方案里挪了一片料的位置,第二回试模气泡就没了。这事儿给我的教训是:料没问题先查模具,排气和阻流坝的设计比换料管用。
取件之后还有后处理,水口毛边要清,有的件要钻孔装嵌件,A级表面的件还得涂装。SMC的收缩率挺友好,我们实测低收缩配方大概在0.08%上下,比手糊玻璃钢稳得多,这也是它能在覆盖件上站稳的原因。从一块锻钢进厂到试模出货的完整链条,感兴趣可以看那篇模具制造全流程,十二道工序写得挺全。
smc模具和注塑模比,到底差在哪?
smc模具是热固压缩模,结构比注塑模简单、没有热流道,但必须配压机使用,单件成型周期比注塑长得多。它赢在大件强度和模具造价,输在自动化程度和节拍。
一条条说。模具本身,SMC模便宜不少,同样一副中型模,注塑模带热流道的要三四十万起,SMC模10万到30万能拿下,看尺寸和腔数。但注塑厂有注塑机就能开干,SMC还得配一台千吨级的液压机,这台压机比模具贵好几倍,小厂很难下决心投入。
节拍上注塑赢。注塑一件几十秒全自动,SMC要人工铺料,取件还得看自动化程度,单件周期普遍两三分钟起步。所以批量特别大、件又小的产品,注塑划算;大平面、要求强度的产品,SMC几乎是唯一合理选择。表面处理上也得说句实话,SMC件不涂装的话表面光泽度不如注塑件,做外观件要预留喷涂预算,这是我用下来最直观的差距。
回到开头那位农机外壳客户,我最后给他的建议是先确认三件事:产品投影面积算出来要多少吨压机、手上有多少年订单量、外观面要不要涂装。这三件事想清楚了再去找压机厂和模具厂报价,能少走很多弯路。smc模具不是什么新东西,工艺成熟得很,坑都在细节里——排气怎么开、料怎么铺、模温怎么稳,把这些摸透,压出来的件比谁家的都不差。
常见问题
smc模具多少钱一套?
中小型的一副大概10万到30万,小件模几万也有,大尺寸多腔的水箱板模能到40万往上。主要看模腔尺寸、腔数和钢材档次,报价前先让对方把钢材牌号和热处理要求写进合同。
smc模具用什么钢材最好?
没有最好,只有合适。主流是P20和718H预硬钢,性价比最高;批量特别大或者玻纤含量高的料,上H13淬硬钢更耐磨;打样小批量用45号锻钢也凑合。别盲目追高价钢,镀铬和保养做到位比换钢更延寿。
smc制品表面有气泡怎么解决?
先查排气槽够不够,再加料量是不是偏少,然后看模温和料的熟化期。我们碰到的大多数气泡是排气和铺料位置的问题,动模具比换材料见效快。气温变化大的时候,料的稠度会变,铺料方案也要跟着微调。
一套smc模具能压多少模次?
保养得好、镀铬到位的P20模,压10万模次以上没问题;45号钢的小批量模大概几万模次就得修。每次压完清模、定期补铬,寿命差出一倍不止,这块的开销别省。