阀门模具是什么?阀体铸造模的砂芯与浇口
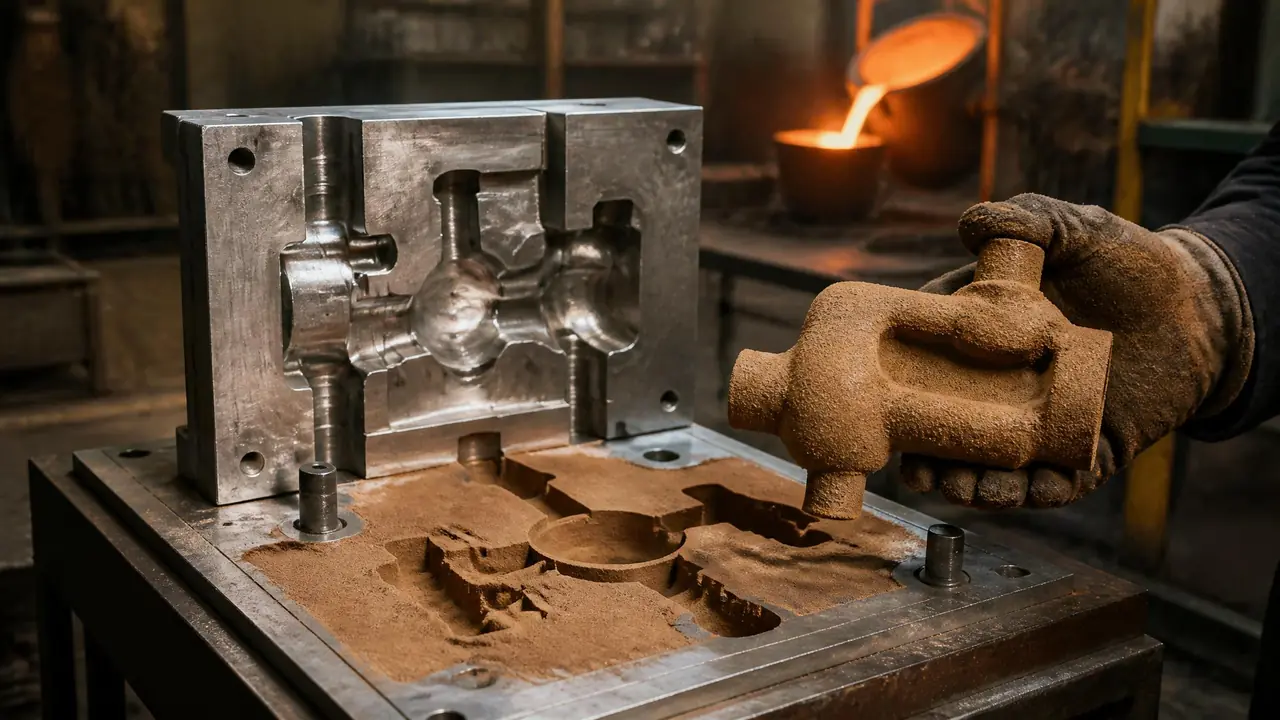
先说结论:阀门模具最考验功夫的不是外形模板,而是砂芯和浇口这两处。砂芯决定阀体内腔,浇口冒口决定补缩,出问题就是整批废品。开模前先把铸造工艺方案评审做实,比压钢价省得多。
上个月有位做阀门的老板来车间看进度,站在型板前问我:这阀门模具不就是两个砂壳子吗,怎么要三十几天?我没直接回他,把他拉到芯盒旁边,指着里头的阀座腔和芯头说,钱和时间都埋在这些弯弯绕里。
我的判断很直接:阀体铸造模的难度不在外形,外形再复杂也就是个壳。真正决定成败的是砂芯能不能稳稳撑住内腔,浇口冒口能不能把缩松赶到加工面之外。这两处设计不到位,模具做得再漂亮,浇出来的阀体照样一批批报废。
阀门模具由外模和芯盒两大部分组成
一套阀体铸造模通常是外模模板加四五副芯盒,外模定阀体外形,芯盒定流道内腔,两套尺寸链对上了才出合格件。很多人以为铸造模就是一块板,其实内外两套系统缺一不可。
拆开讲。外模部分是上下型板,模样固定在上面,自硬砂造型线上用得最多的是铸铝模样和树脂模样。芯盒部分单独算一套,DN100的闸阀阀体,我们厂配了五副芯:阀体主芯、两个阀座芯、一根流道芯,再加一副排气芯。小口径能并芯,口径一大就得拆,不然起模就断。
材质上有讲究。壳芯机用的芯盒要扛220到240度的模温,只能上铸铁或者热作模具钢;自硬砂芯盒不吃高温,树脂板、玻璃钢、铸铝都能做,看你的批量。我劝过不止一个客户:批量没上来就别急着上铝模,树脂板先用着,省下的钱够你多试两轮浇口。
还有个容易被忽略的件:出气孔和排气芯。铁水进砂型,里头的气得有地方跑,我们会在阀体最高点做出气冒口,流道芯里扎排气针孔。有一回新师傅忘了装排气芯,浇到一半铁水返呛,废了一个砂型。别小看这些不起眼的孔,出事都在它们身上。
砂芯怎么做才不变形不断芯?
小口径阀体芯用覆膜砂壳芯,模温卡在220到240度,30多秒出一根;大口径走自硬砂,关键抓芯头定位和排气。砂芯是阀体的里子,里子垮了面子再好也没用。
壳芯这道工序我看得多。射芯机把覆膜砂打进热芯盒,结壳到一定厚度,多余的砂倒回去,再硬化十几秒开模。一根DN80的阀体芯,从合模到顶出大概35秒。我们车间去年把节拍从45秒压到32秒,办法是拿热电偶贴到芯盒内壁实测,而不是信设备面板显示的温度——面板往往偏高十几度,照着它调硬化时间,芯壳不是过烧就是夹生。
翻过一次车。前年梅雨季,一批阀体芯在仓库放了三天,浇注的时候呛火,阀体上气孔一片,整炉报废。后来定了规矩:砂芯当天做当天用,隔夜的必须回炉烘,仓库加除湿机。芯头间隙也收窄了,从单边0.5毫米收到0.3毫米左右,配合面刷脱模剂,装配时不晃。大件自硬砂芯还有一条,砂芯堆放不能压,堆三层的底下那层起模再直,放上两天也得弯。
浇口冒口的摆放,直接决定阀体补缩质量
铸钢阀体多用底注加发热冒口,冒口压在阀座最厚处,缩尺按2.0%放,浇口开多大靠首件试浇再修模。补缩做到位,缩松才会离开加工面。
阀体壁厚不均匀,阀座那一圈永远是最厚的,补缩就盯着它做。WCB铸钢收缩率放2.0%到2.2%,灰铁HT250放1%上下,球铁看牌号浮动。放错了缩尺,铸件出来再准的模具也是白搭,这套数我记在每套模具图纸的角上,改一次记一次。
浇注温度也有讲究。铸钢浇温1580到1600度,偏高一点流动性好,缩孔也跟着大,冒口就得相应加大。内浇口的位置我会避开阀座密封面,让热节和冒口直连;薄壁处必要时上冷铁激冷。业内常见的浇口比是直浇道、横浇道、内浇道按1比2比1.5左右的面积走,起步够用,最终都得靠首件说话。
首件怎么验?浇完清理完,先划线,量壁厚和加工余量,阀座面留量够不够2.5毫米;再上超声波探伤看内部缩松。我们有一套DN200截止阀模,首件划线发现流道芯偏了1.8毫米,回车间查出来是芯头磨了,修芯头、重新射芯、再浇一轮,前后搭进去六天。这笔账提醒我:芯头淬火这一步千万别省。
季节也掺一脚。夏天车间温度高,自硬砂硬化快,起模窗口只有十几分钟,手慢芯就粘;冬天能拖到半小时以上,可涂层干得慢,得当天下班前把第二天的芯排出来。这些经验纸面上查不到,都是拿废件换的。
一套阀体铸造模开下来多少钱、多少天?
DN50到DN200闸阀阀体模,铝模一套大概3万到8万,交期25到35天;树脂模便宜三成左右,寿命打对折。价格看口径数量和芯盒副数,报得太低的多半在缩工时。
| 模具材质 | 参考价格 | 正常寿命 | 适合场景 |
|---|---|---|---|
| 铸铝模样 | 3万-8万/套 | 8万-12万次造型 | 中大批量自硬砂线 |
| 树脂模板 | 1.5万-4万/套 | 3万-5万次 | 打样和小批量 |
| 铸铁芯盒 | 1万-3万/副 | 5万-8万次射芯 | 覆膜砂壳芯线 |
交期是另一笔账。纯设计加加工,一套阀体模25到35天比较常见;赶上铸造工艺方案没定就开模的,返工一次多花半个月。我见过的最贵教训是客户硬省评审费,结果阀座面批量缩松,模具改了三轮,多花的钱够再开半套模。
报价单我一般拆成三块:设计费、材料加工费、试模费。试模至少留两轮,一轮浇首件验尺寸,一轮固化参数。只报一轮试模的,后面八成要加钱,别只比总价。
话说回那位老板的问题。三十几天不是磨洋工,是砂芯、浇口、收缩率这三个变量要在钢料上一次调对。开模之前把工艺评审做实,把首件划线和探伤排进计划,钱就花在看得见的地方。
常见问题
阀门模具和普通注塑模有什么区别?
铸造模定的是型腔,浇的是铁水钢水,得考虑收缩、排气和高温冲刷;注塑模面对的是塑料熔体,精度和表面要求更细。两套模具不通用,设计思路也不一样,别指望一套图纸两边用。
阀体铸件表面有渣孔,是模具的问题吗?
不全是。渣孔多半出在浇注系统和砂芯涂料上,横浇道挡渣不够或者涂料刷漏了都会中招。先查浇注操作和砂芯涂层,再回头动模具,顺序别反了。
小批量阀门有必要开铸造模吗?
打样阶段可以先用树脂模甚至3D打印砂型顶着,成本能压一半以上;批量过了千件再上铝模,摊下来才划算。一套模摊不满就开,等于白送模具厂。
砂芯老断,能靠修模具解决吗?
看断的位置。芯头松动、间隙大了,收芯头就行;主芯结构太细长,得改芯的拆分方式,这属于设计问题,单修尺寸治标不治本。
延伸阅读
想知道一套模具从钢板到交模的完整过程,看这篇模具制造全流程:从钢板到成品模具的十二道工序。
砂芯盒和型板的机加工细节,参考模具加工工艺有哪些?从粗加工到精加工的完整工序链。