覆盖件模具难在哪?汽车外板的拉延
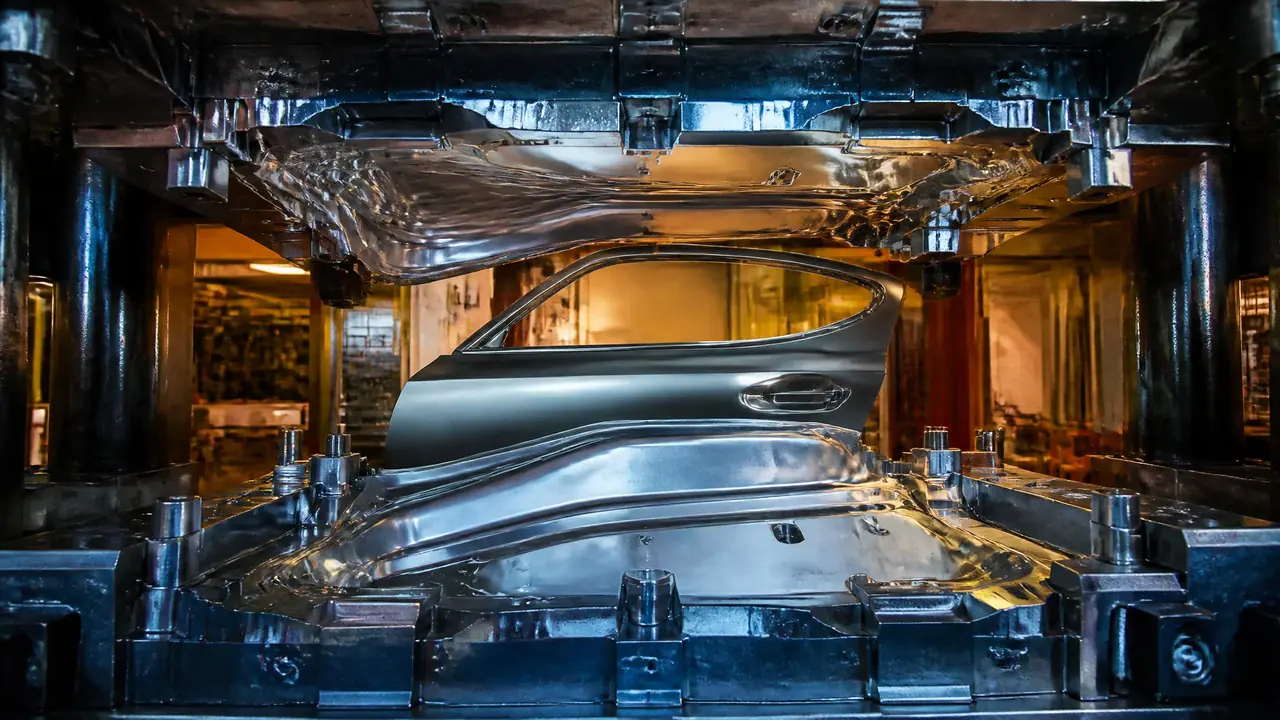
别绕了,覆盖件模具的难就难在外板没有容错:表面要A面、型面要做回弹补偿、拉延要压料面和拉延筋配合到位,三样缺一样就得反复试模。看懂拉延的逻辑再去验收模具,至少能少跑两轮现场。
覆盖件模具里最磨人的,就是车门、翼子板、发动机罩这些外板件的一套模。一块车门皮子看着平平无奇,拉延这一道工序能折腾掉大半个月。我见过一套侧围外板,试模试到第九轮才敢交客户,起因不过是棱线边上有一条肉眼刚能察觉的滑移线。九轮,意味着九次上机、九次研配、九趟打磨。
外板和内板是两个世界。内板讲强度、讲料厚,出点皱藏在里面没人看见。外板不行,人站在车边三步远,整块表面一览无余,一条亮线、一块橙皮、一处瘪塘,全部现形。所以覆盖件模具的难,不是难在结构有多复杂,是难在容错率接近零。这话我在车间跟新来的同事说过不下十遍。
外板模具到底卡在哪些地方
难点集中在三处:A面表面质量、回弹控制和进料阻力平衡。三样互相牵制,动其中一项,整套拉延条件都得重调。展开讲讲每一处的分量。
先说A面。A级表面没有哪个国标给出一刀切的定义,行业里更多靠人评:光带能不能直着走过去,映进去的人影扭不扭,油石推完有没有断纹。评判的人还是主机厂的造型工程师,眼睛比仪器毒。模面本身抛到出光不算难,难的是板料拉出来之后表面不出滑移线和冲击线,这跟模具型面、拉延速度、摩擦条件全都有关系。
再说回弹。普通冷轧板回弹小,补偿量做到零点几毫米就能收住。高强板和铝板完全是另一回事。2024年我们手上有一套翼子板用高强板,回弹补偿量做到3毫米左右,第一轮试模照样翘,只能一轮一轮往回修。补偿是算出来的,更是试出来的,仿真软件给的数只能当起点。
最拧巴的是进料阻力。压边力给大了,料进不来,转角处直接拉裂;给小了,多余料涌进来,型面起皱。拉裂了返修快,起皱了要返工压料面,慢得多。所以老师傅调模宁可先裂后皱,裂了补焊磨平就行,皱了得动大工程。
拉延这一步,九成的成败在这里定
一张外板的命运,在拉延工序就定了七八成。压料面走料顺不顺、拉延筋阻力给得准不准,直接决定后面还有没有修的余地。剩下的两三成留给修边翻边和整形。
拉延的原理,是把一块平板在一副模子里拉成带曲率的形状。凸模往下走,压边圈把板料边缘摁住,靠拉延筋增加进料阻力,让材料一点点流进型腔。听起来像擀面皮,实际比擀面皮矫情一万倍:同一副模,冬天和夏天拉延油的黏度不一样,进料状态就不同;同一卷料,不同炉批的力学性能差一点,转角就给你脸色看。
调拉延筋是门手艺活。我们车间的规矩是每次只动0.15毫米,磨完上机,看进料痕迹再定。有一回调一副前门外板的拉延筋,R角磨了四次才收住,每次0.15,合着一共就动了0.6毫米,棱线的皱平了。这活没法快,快了就是拆了重来。
压料面也得讲究。覆盖件模具的压料面多数不是平面,是顺着零件形状延出来的曲面,走料才均匀。压料面设计得糙,后面怎么调筋都白搭。这也是外板拉延模的设计周期比一般冲压模长的原因,方案评审要过好几轮才敢开铸。
从研配到试模:最后的坎在手上
型面数控加工后通常只留0.05到0.1毫米余量,剩下的全靠研配压床和油石一点点对出来,这一步最见功力。机加工决定下限,研配决定上限。
整套外板模不是一副,拉延、修边冲孔、翻边整形,一套车门下来四五副。从钢板备料到装配研配,工序一环扣一环,哪一环松了后面全埋雷。想看完整的链条,可以参考这篇把十二道工序从头到尾过了一遍的文章:模具制造全流程:从钢板到成品模具的十二道工序。
研配完就上机试模。外板模具试模车间都配大吨位压力机,我们那边一台1000吨的油压机专门伺候拉延模。第一轮上机基本没有一次成的,看开裂、看起皱、看进料线,回来改。改一轮上一轮,试模到交模大概15天到一个月,看问题的复杂程度。外板还得过板料匹配这一关,样件往检具上一放,面差用塞尺量,超差就得再修。
最后是模面质量。外板模的工作面抛光要求高,一般要抛到能出光的等级,型面上还不许留刀痕和接刀印。A1到A3级怎么分、油石到钻石膏怎么走,这篇讲得比我细:模具镜面抛光怎么做?从A1到A3级的SPI工艺标准详解。别小看抛光,抛过头型面尺寸反而跑掉,得边抛边量。
回到开头那套试了九轮的侧围。后来复盘,根子出在压料面补料区域设计得太乐观,加上那批板料的性能波动比预期大。覆盖件模具这一行没有奇迹,靠的是每一轮试模老老实实做记录、一档一档地修。你要是正准备定一套外板模,先别急着压价,把试模轮次和交模标准写进合同,比什么都管用。
常见问题
覆盖件模具一般用什么材料?
拉延模的凸模和模座多用HT300这类灰铸铁,整体铸造后做时效处理,稳定性好。型面易磨损的部位镶Cr12MoV或火焰淬火钢块,坏了换镶块不用换整副模。铝板模具会在工作面加镀层或做特殊处理,防粘铝。
一套车门覆盖件模具大概多少钱?
按行业普遍行情,一副车门拉延模几十万起步,整套车门四到五副模具下来,大几百万不稀奇。具体看板料类型、型面复杂度和寿命要求,铝板模通常比钢板模贵一截。报价差得离谱的要留心,多半是研配工时被省掉了。
外板模具的试模周期一般多久?
一副拉延模从第一轮试模到能稳定出件,顺利的话两三周,碰上回弹反复可能拖到一个月以上。整套模具串起来试,两三个月是正常节奏。签合同前把试模次数的费用承担方式谈清楚,能省不少扯皮。
铝板外板和钢板外板,模具差别大吗?
差别不小。铝板回弹比钢板大,补偿量得翻着算;表面容易粘铝,模面光洁度和润滑要求更高;拉延速度也要放慢。同一套零件,铝板模的调试轮次普遍比钢板模多两三轮,这是行业里公认的。