热成型模具怎么吸塑?正负压的差别
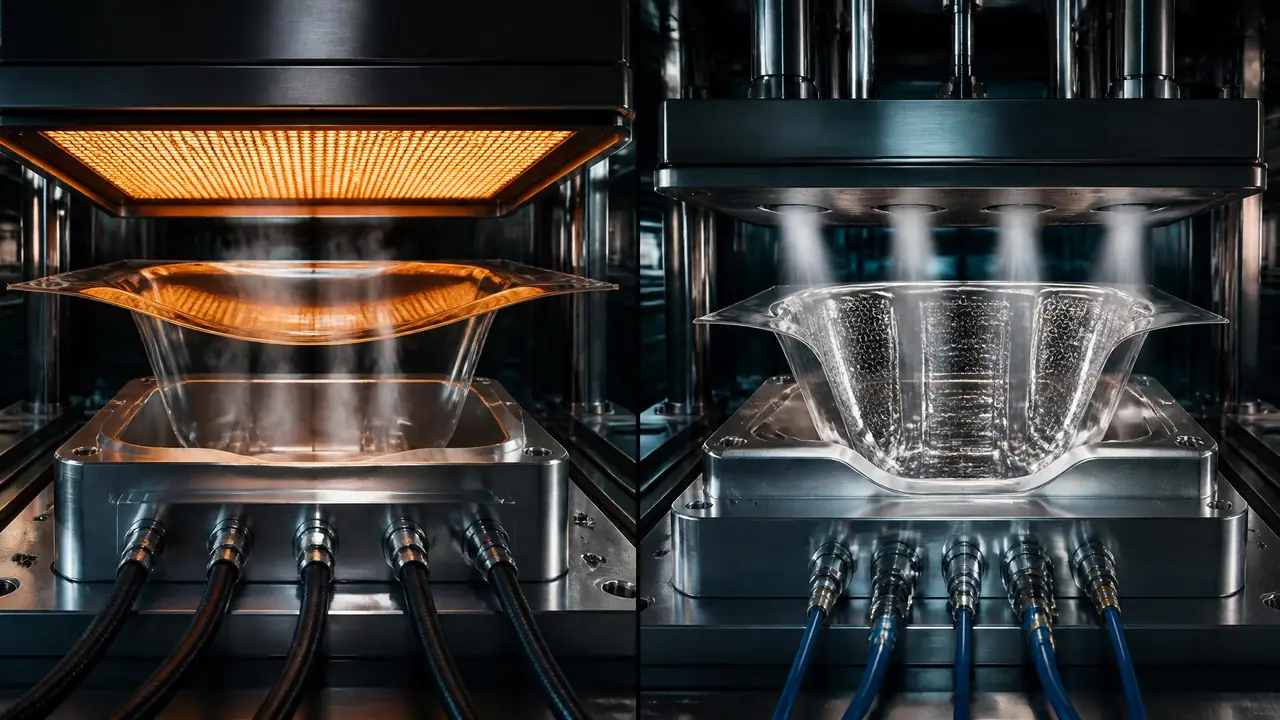
先说结论:负压吸塑靠一个大气压的压差干活,上限就是0.1兆帕上下,深腔、厚片、深纹面的活它吃力,得靠正压或柱塞辅助。判断依据是产品的深径比和壁厚公差,先量尺寸再定工艺,别急着开模。
上个月有个做冷藏柜内胆的老板拿着样品来找我,问热成型模具到底怎么吸塑,为啥他找的两家厂用负压机都做不出这种深腔。我拿卡尺一量,内胆深度三百八十毫米,窄边才三百出头,深径比超过一。这种件,负压硬拉必废。先给判断:吸塑不是真靠「吸」,是靠压差把软化的板子压到模面上的,压差从哪边给、给多大,决定了你能做多深、壁厚能做多匀。
这单子后来在我们这走了正压加柱塞的方案,试了两轮模就过了。说实话,十个来问吸塑的,八个卡在这一步。所以今天把正压负压这点事掰开讲清楚。
吸塑的原理:不是吸,是压差压出来的
吸塑的本质,是把加热软化的板材夹在压框和模具之间,一侧加压、一侧减压,靠压差把板材推贴到模面上,冷却定型后脱模。展开讲,负压一侧靠真空泵抽气,压差的天花板就是一个大气压,满打满算 0.095 兆帕左右;正压一侧靠空压机往板材上方吹,0.3 到 0.8 兆帕随你调,两边差着五六倍。板材这边,常用的 HIPS、ABS 大概加热到 130 到 160℃ 就进高弹态,软了但不流,这时候压差一给就贴模。
很多人把「吸」想象成真空把板子拽下去,方向其实想反了。软板是被大气压或者压缩空气摁到模面上的,真空只是把模具那一侧的托力抽走。想明白这一点,你就懂为啥负压有极限——大气压就这么大,老天爷定的上限,设备再贵也突破不了。
正压和负压的差别,到底差在哪?
负压的压差被大气压封死在0.1兆帕上下,正压能轻松给到0.3到0.8兆帕;深腔、锐角、深纹路只有正压压得实,浅腔薄片用负压反而更省钱。两边不是谁取代谁,是分工不同。
| 对比项 | 负压吸塑 | 正压成型 |
|---|---|---|
| 压力来源 | 真空泵抽走模具侧空气 | 空压机从板材上方加压 |
| 极限压差 | 约0.09~0.095兆帕,封顶 | 0.3~0.8兆帕,可调更高 |
| 细节复制 | 浅腔、木纹够用,深腔角部易拉薄 | 深腔、锐角、皮革纹都能压实 |
| 设备投入 | 低,小型机几万元起步 | 高,厚片机加气路常要几十万 |
| 典型产品 | 泡壳、蛋托、吸塑包装、天花造型 | 冰箱内胆、浴缸、汽车门板、箱包壳 |
说个我们车间实测过的例子。前年冬天试一副腔深一百八的模具,用 3 毫米厚 HIPS 板,加热到 145℃,负压拉出来角部最薄只剩 1.1 毫米,发白发脆,手一掰就裂。同一副模换到正压机,0.5 兆帕一压,最薄处回到 1.9 毫米,表面纹路也清晰了一截。差距就这么大,不是我嘴上说说。
中间还有个折中方案叫柱塞辅助:先用一个阳模塞子把软板往深腔里顶一大半,再抽真空或者补正压收尾。深径比在 0.6 到 0.9 之间的件,加个柱塞往往比换正压机划算,壁厚分布能改善三成上下。别一听深腔就闷头上正压,先算账。
模具本身怎么做,才不拖机器后腿
热成型模具不扛注塑那几十兆帕的注射压力,强度要求低得多,功夫全花在排气孔布局、冷却水路和型面光洁度上,做错一样全是废品。造价低不等于随便做,下面这几处都是踩过坑换来的。
排气孔是热成型模具的命门。行业普遍做法是孔径 0.5 到 1.2 毫米,深腔转角和细节纹路处开密一点,大平面可以稀一点。孔开大了,制品正面会顶出一个个小凸点,客户管这叫痘印;开小了,打几十模就被料屑堵死,吸力肉眼可见地变差。我试模那两天兜里常揣一盒 0.8 的钻头加一把细钢丝,边试边通,一点不夸张。
模具材料按批量选。打样和小批量,树脂模、木模甚至 3D 打印模都行,几千块、一周出货;量产就老老实实上铸铝或铝锭,型腔和排气孔靠加工中心精雕出来,具体怎么选刀路可以看这篇车铣磨放电线割五大加工工艺的对比:模具加工五大工艺对比。铝模导热快,水路好布,节拍能快两三成。
冷却水路离型面 15 到 25 毫米,模温压在 40 到 60℃,水路布得不匀,产品脱模就翘。别急着怀疑板材,先拿红外测温枪打一遍模面,四角和中间温差超过 5℃ 就得改水路。一副模具从下料到试模要过哪些关口,这篇模具制造全流程十二道工序写得挺细,可以对照着盯进度。
怎么判断你的件该用正压还是负压?
先量深径比:0.5以内负压直接做,0.5到0.8加柱塞或预吹泡,超过0.8直接上正压,再拿批量和壁厚公差复核一遍成本。三步就能定方向,不用纠结。
再列实一点。深径比 0.5 以内、壁厚均匀性要求不高的,负压够用,省钱省事;深径比 0.6 到 0.9,或者医疗托盘这种薄处不许低于 1.5 毫米的,柱塞辅助起步;超过 0.9 的深腔,正压别犹豫。批量也要算进去:几千件以内的小单,正压机的气路和换模成本摊不下来,不如让一让壁厚要求。
纹路也是个大头。皮革纹、石纹这类深纹面,负压经常复制到八成深就停了,正压能压到九成半以上。做行李箱壳和汽车门板的客户对这点最敏感——纹浅一分,货就低一档,卖价差得可不是一星半点。
回到开头那个冷藏柜内胆的单子。深径比超一、壁厚要求 2 毫米上下,我们最后给他定的就是正压加柱塞,模具改了两轮排气孔,试模两周出头交的货。你要是手上也有拿不准的件,先量深径比、再数批量,方向基本就定了;实在犹豫,先打一副树脂模试水,别一上来就开铝模赌。
常见问题
吸塑模具和注塑模具能互相通用吗?
不能。吸塑模只承受一个大气压上下的压差,不用扛注塑那几十兆帕的注射压力,结构轻得多,造价大概只有同尺寸注塑模的两三成。反过来拿注塑模去吸塑,抽气孔都懒得给你留,别折腾。
负压吸塑表面有麻点和小凸点,怎么治?
先查排气孔。孔径超过 1 毫米就容易顶出凸点,降到 0.8 以下试试;再查加热温度,板子过热降解也会起麻点,HIPS 从 150℃ 往 140℃ 降一档看效果。两步做完还不好,就怀疑粉尘和脱模剂残留。
吸塑件壁厚不均匀,从哪下手改?
顺序是先查加热均匀性,再上柱塞辅助,最后考虑换阳模或阴模方向。多数厂卡在第一步就放弃了,其实拿测温枪打一遍加热板,分区温差超过 10℃ 的太常见,调回来壁厚就能改善一截。
一套热成型模具大概多少钱、多久交货?
树脂打样模几千到一两万,铝模看尺寸,中型的大几万到十几万,行业普遍这个行情。试模到交模顺利的话两周左右,要是排气孔得改两轮,再多备一周的心理预期比较稳。