覆膜砂铸造模具怎么做?壳型工艺的模具结构与使用寿命
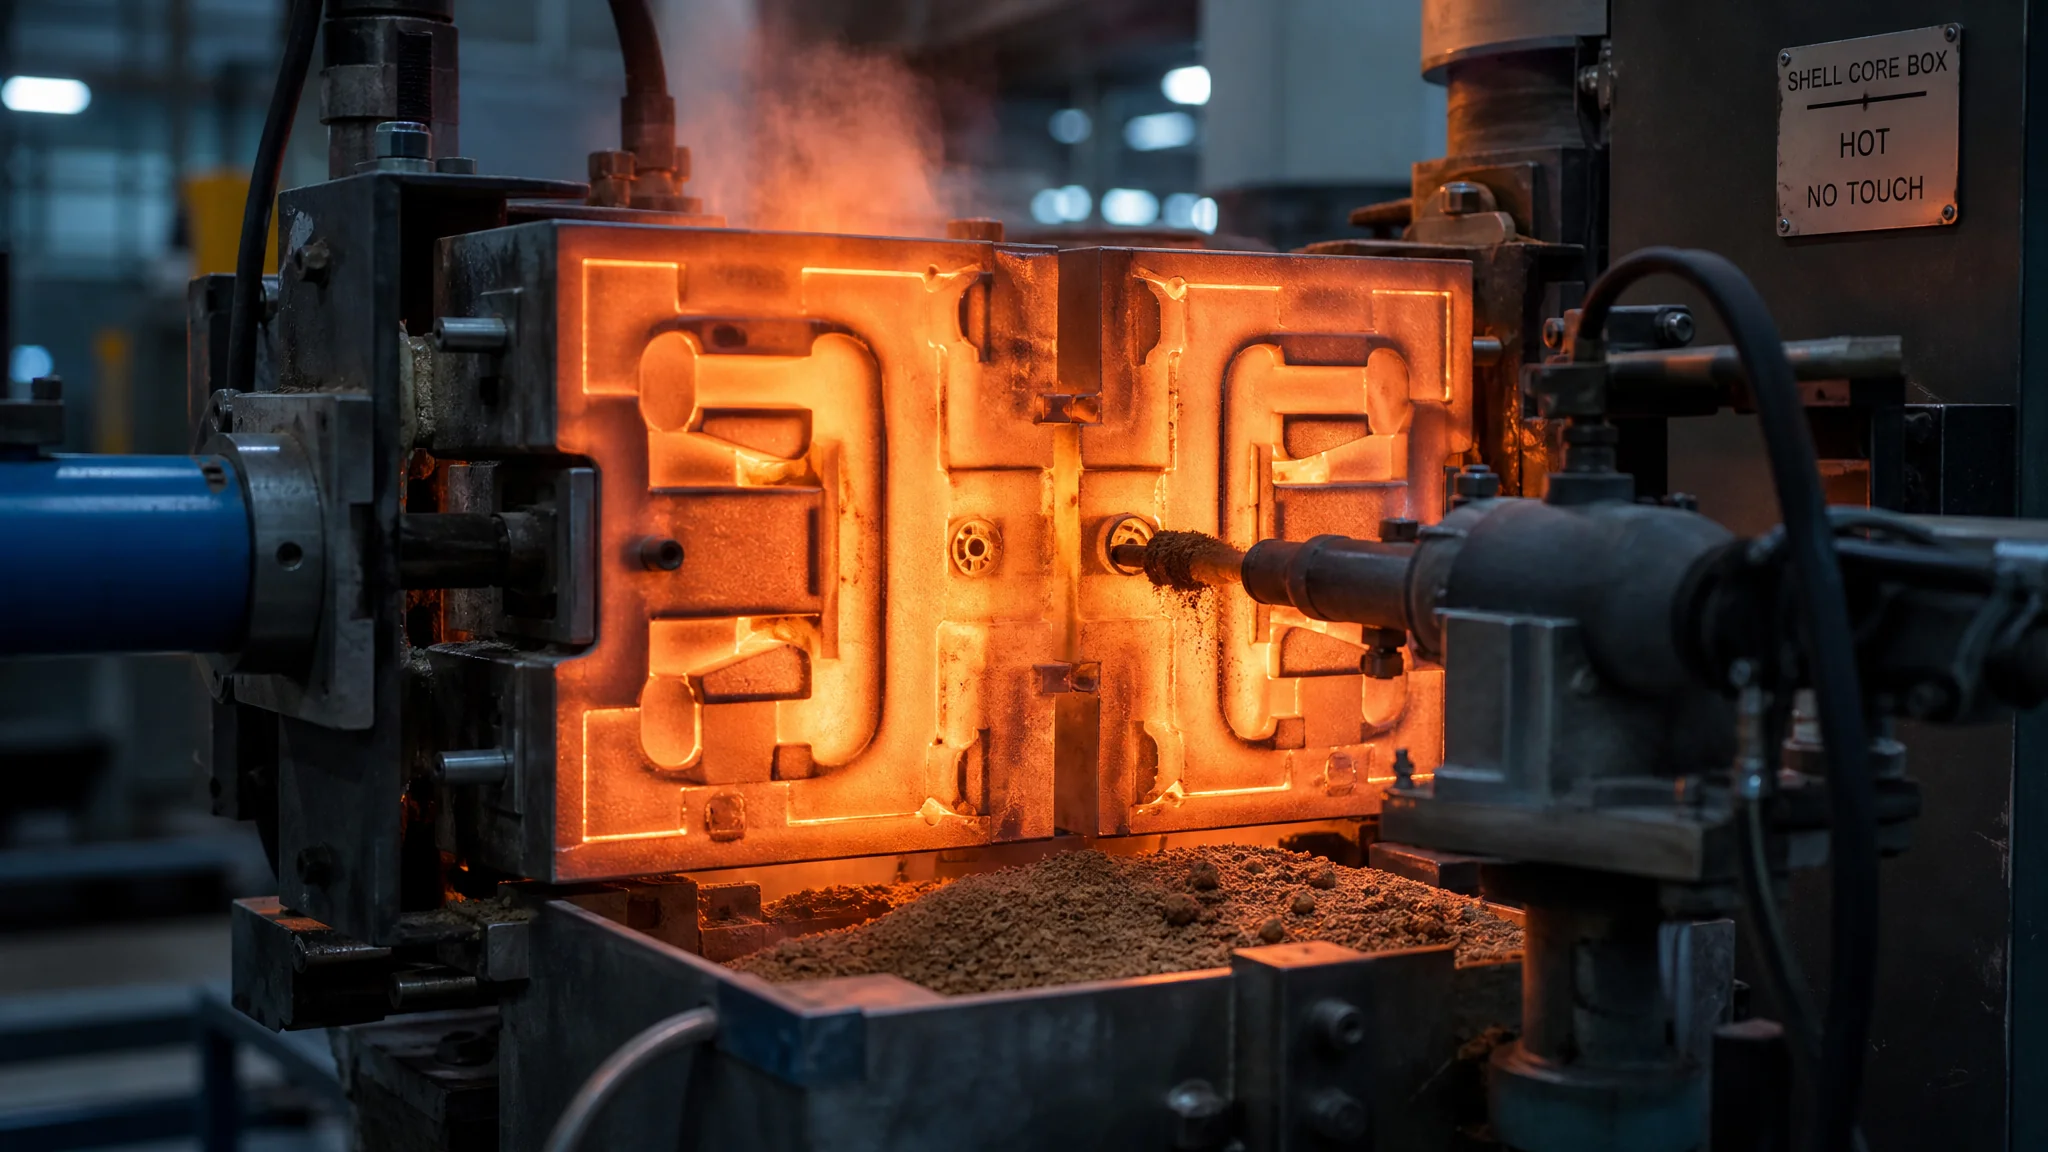
简单说:覆膜砂铸造模具就是一副要加热到180-280℃的金属模,靠温度让覆膜砂里的酚醛树脂固化结壳,模具的核心三件事——加热管功率算够、排气塞别堵、型腔及时清积碳。结构比注塑模简单,但对温度均匀性和排气布置极其敏感。我做缸盖水套芯模具那会儿,壳厚不合格折腾了整整两天才定位到排气问题,过程写下面了。
第一次站在射芯机跟前看覆膜砂模具干活的人,多半会愣一下:这模具怎么是烫的?排气孔怎么在冒烟?我带过几个从注塑转过来的钳工,头一件事就是纠正他们的习惯——注塑模怕热,拼命冷却;覆膜砂铸造模具恰恰相反,肚子里插满加热管,模温上不去,砂子根本不结壳。方向完全反着来。
所谓覆膜砂,就是砂粒表面预先裹了一层热固性酚醛树脂和乌洛托品固化剂的型砂。砂被吹进热模具里,贴着型腔的那层树脂受热熔化再固化,把砂粒粘成一层硬壳,中间没粘上的浮砂倒掉,你就得到一个中空的壳型或壳芯。浇注铁水的时候,壳芯成型铸件的内腔,壳型成型外形,酚醛树脂浇注时烧掉,砂壳溃散落下来。发动机缸体缸盖里的水套芯、排气管的流道芯,基本都是这么来的。
模具在这套工艺里的角色,说白了就是个“加热的成型胎具”。听着简单,做起来门道不少。今天把结构、选材、加热排气怎么布置、寿命怎么保住,一次讲清楚。对铸造模具大类还不熟的,先看铸造模具的砂型与金属型对比打底。
覆膜砂模具的结构长什么样?
一副典型的壳芯模具由上模、下模(或动模、定模)加芯盒组成,配套的东西有射砂口、排气塞、排气槽、顶芯杆和加热管安装孔。它没有注塑模那套复杂的顶针斜顶热流道,最核心的三块是:型腔、排气、加热。结构简单,但每一块都不能糊弄。
先说射砂口。压缩空气把覆膜砂吹进芯盒,进砂的位置和大小直接决定砂能不能填满型腔最远的角落。射砂口一般开在砂芯的厚大部位或整个芯的几何中心,让砂流向四周扩散。开小了进砂慢,型腔末端砂没到位就结壳了,铸件出来就是缺肉;开大了那个位置壳厚局部堆厚,固化慢还浪费砂。我们做缸盖水套芯时,射砂口直径试了三轮,从22毫米收到16毫米才把充填和壳厚平衡住。
排气是重头戏,也是新手最容易栽的地方。吹砂是正压充填,模腔里的气如果排不出去,砂就被气垫顶着到不了角落。排气的路子三条:排气塞(一种带微小缝隙的金属塞,规格常见的是4毫米到10毫米)、开在分模面上的排气槽(深度0.3毫米左右,深了跑砂浅了不排气)、还有利用顶芯杆配合间隙排气。布置原则就一句话——砂最后到的地方,排气要最密。型腔的拐角、深腔的底部、离射砂口最远的末端,这些位置排气塞要加密。想系统补一下型腔排气的原理,可以看模具型腔与排气的讲解,道理是相通的。
加热管是模具的“内脏”。电加热管从模具背面或侧面插进孔里,跟模体之间靠导热衔接,安装孔和加热管的配合间隙一般控制在0.1到0.2毫米——间隙大了接触不良局部不热,这是很多模具温度不均的元凶。一台壳芯机的模具,加热管功率加起来几千瓦到十几千瓦,模温由温控表带着热电偶闭环控制。
模具材料怎么选?不是越贵越好
主流选择:批量大的壳型壳芯模具用HT250灰铸铁或QT450球铁做模体,要求不高、批量小、工期急的直接用45钢;型腔面要求高的局部镶块才上合金钢。灰铁导热好、加工性也好,还有自润滑性,砂子在里面流动不伤模面。模具钢反而因为导热差,在这行不是主角。
我刚入行时也想不通——注塑模动不动P20、718H,凭什么覆膜砂模具用灰铁?后来经手多了才明白。覆膜砂模具的工作温度常年在200多度,不承受注塑那种几十兆帕的型腔压力,吹砂压力一般也就零点几兆帕,受力真不大。它考验的是:长期高温下的尺寸稳定性、抗热疲劳、导热均匀性。灰铁在这三样上都拿得出手,成本还只有模具钢的一半不到。球铁QT450用在结构受力大一点、模板跨度大的场合,强度比灰铁高一截。
什么时候上钢?两种情况。一是工期急——铸铁模胚要先木模铸造、再时效处理,一来一回两三周没了;45钢板材切割直接开粗,一周能出。二是小批量打样,做几百件砂芯就收工的,铸铁那点导热优势根本没机会发挥。批量上了几十万模次的,老老实实回灰铁。至于H13那类热作模具钢,覆膜砂模具上基本用不到,别被材料商带节奏。真想研究导热和热疲劳怎么权衡,可以翻翻热作模具钢的选材指南,对比着看思路更清楚。
还有个细节:模体和安装底板之间要垫石棉隔热板,不然热量全传导到射芯机机身上了,模具升温慢、机器还遭罪。这东西不值钱,漏装的厂家我见过,属实不该。
壳厚怎么控制?一次完整的翻车记录
壳厚由三个变量决定:模温、结壳时间、砂温,其中模温影响最大。模具温度180-280℃,模温越高结壳越快壳越厚,结壳时间越长壳越厚。壳型壳芯的常用壳厚在6到12毫米,具体按砂芯受铁水压力和大小定。壳厚不足浇注时穿透跑火,壳厚过头浪费砂还拖节拍。
讲一次我亲历的调试。那是一副排气管模具,工艺卡写着模温230℃、结壳时间15秒、壳厚标准8毫米。首件出来一量,流道末端壳厚只有4毫米左右,前端却到了10毫米。第一反应是模温不均,拿测温枪把型腔扫了一遍——射砂口附近250℃,末端190℃,差了60℃。查下来两个原因:末端那两根加热管有一根接线端子松动,实际没在干活;另外末端散热面大,加热管布置密度本来就没跟上。
紧好端子,又把末端加热管从两根加到三根,功率重新分配。第二天再试,末端壳厚回到7毫米,还是差一口气。这回卡壳了半个多小时。最后是什么问题?排气。末端型腔有个深腔拐角,那儿的两个排气塞被前几模的树脂积碳糊死了,气体排不出,砂到了但被气压顶得不实,贴模不紧,固化自然就薄。用细钢丝把排气塞通开、超声波清洗槽里泡了二十分钟,装回去第三模,壳厚8.2毫米,稳了。
这事给我的教训很具体:壳厚不合格,按“温度、时间、排气”这个顺序排查,三下之内必中。还有个反常识的点——覆膜砂本身结壳速度跟砂温关系不小,冬天砂库没暖气、砂温低于10℃时,同样的工艺壳厚普遍薄1毫米左右,北方做这行的冬天都懂。
射芯机和模具怎么配合?
覆膜砂模具不是独立干活的,它得装在壳芯机或射芯机上。翻斗式壳芯机靠砂斗翻转把砂倒在热模具上结壳;射芯式用压缩空气把砂吹进合拢的芯盒。选哪种机型决定模具的安装接口、取芯方式和开模方向,画图之前就得定下来。
翻斗式是老结构,砂斗翻过来把砂扣在下半模具上,贴模那层结壳后翻回去倒掉浮砂,再进炉固化或者模具直接保温固化。它模具简单、投资小,适合做大而简单的壳型。射芯式的充填能力强,复杂砂芯、细长流道芯必须用它,缸体缸盖的水套芯排气管芯全是射芯工艺。现在主流工厂基本人手一台以上的四工位或两工位射芯机,取芯用机械手,节拍快的能做到40秒一模。
模具设计时要跟机型的安装尺寸严格对齐——加热管的接线要避开机床的取芯机构行程,顶芯杆的推出距离要跟机器的顶出油缸匹配。我见过一副模具因为顶芯行程差了5毫米,每次顶完芯还挂在模上要人工去抠,白白多出8秒节拍,一个月下来少出的芯子够老板心疼的。前期沟通多花半天,比后期改模强太多。想了解一副模具从设计到装配的全流程节奏,看看模具制造全流程心里更有数。
模具寿命:不维护,再好的模也活不长
覆膜砂模具正常寿命在5万到15万模次,灰铁模体到寿命的失效形式多是型腔磨损、加热管孔烧损和排气系统报废。而实际生产里,把模具用废的头号原因不是磨损,是积碳不清理和排气塞堵塞不换。维护频率比材料档次更决定寿命。
型腔积碳是常态。酚醛树脂固化过程会有游离物析出,粘在型腔表面形成一层黑亮的碳膜,积到一定程度砂芯表面就变毛糙、脱模也变涩。处理办法:每班结束趁模温残余时用铜刮刀和铜丝刷清理(用钢件刮会伤模面),积碳结实的用软砂轮沾煤油慢慢磨。我们车间的规矩是每500模次做一次彻底清理,月度再拆排气塞集中超声波洗一次。
排气塞是耗材,别指望它陪你到模具报废。树脂微粒会慢慢糊死缝隙,堵到通不开就换新的,一个几块钱,别为省这几块钱让整副模具的壳厚乱套——我在上一节翻车记录里已经付过学费了。加热管也是易损件,建议仓储备件量按装机数的三成备着,坏一根换一根,别让“等集中检修”拖着模温不均生产。
说个行业量级的参照:根据中国铸造协会的数据,中国铸件年产量长期居世界第一,覆膜砂工艺在其中支撑着大量复杂铸铁件的生产。盘子这么大,模具维护做得好的厂和糊弄的厂,砂芯不良率能差出好几倍。维护怎么做更系统,模具清洁保养全流程那篇可以对着用。另外提一句,中国铸造协会官网上有工艺标准和行业数据可查,中国铸造协会官网值得收藏。覆膜砂用砂的性能指标,可参考覆膜砂的百科词条做名词查询。
和消失模、铁模覆砂是一回事吗?
不是一回事,虽然三个词听着像亲戚。覆膜砂模具做的是“砂壳”——模具加热让覆膜砂结壳成型;消失模模具做的是“泡沫白模”——发泡成型EPS珠粒,浇注时泡沫气化让位给铁水;铁模覆砂则是金属型内腔挂一层砂衬,兼有金属型的激冷和砂型的表面质量。三者的模具结构、温度制度、应用场景完全不同。
最容易被搞混的是消失模和覆膜砂,因为它们的模具都可能做“复杂内腔”。区别很直白:消失模的模具做的是消失模发泡模具,蒸汽加热、铝模为主、模温和100度上下;覆膜砂的模具是电加热到两百多度的金属模,成型的是砂不是泡沫。做缸体缸盖这类复杂件的厂,往往两种模具都有,各管一段。想细看发泡那头,读消失模发泡模具的结构与加工。
铁模覆砂(也叫金属型覆砂)离覆膜砂更近——它用的也是覆膜砂,通过射砂在预热的金属型腔表面挂一层3到8毫米的砂壳,曲轴、刹车盘这类件常用。它其实把“模具”和“砂型”合到了一个工位上。我的看法:小批量复杂内腔件选覆膜砂壳芯工艺,大批量外形规整的盘类轴类件铁模覆砂效率更高,消失模则适合一体成型的复杂结构单件小批量。三者不是替代关系,是分工。
常见问题
覆膜砂模具一副要多少钱?工期多久?
看砂芯复杂程度。简单壳型模具一到三万能做,缸盖水套芯这类复杂芯盒,单套八万到二十几万都正常。工期方面,铸铁模体从木模铸造到精加工试模,一般25到45天;急单用45钢开做能压到两周出头,但寿命和手感会打折扣。报价时让对方把加热管、排气塞、温控这些配套写清楚,不然后期加起来又是一笔。
壳厚薄了浇注会跑火,厚了浪费,到底定多少合适?
经验起步值:小型砂芯6到8毫米,中型8到12毫米,大壳型或受铁水冲刷严重的局部加到15毫米。拿不准就先按上限试,再逐模往下减——先保住不跑火,再抠成本。减的过程中盯着浇注结果,一出现渗漏迹象就回退半毫米,比一步到位靠谱得多。
模具温度上不去或者局部不热,先查哪里?
按顺序来:先拿测温枪扫全型腔确认温差范围;再查加热管接线端子有没有松动烧黑(我最常查出的就是它);接着量每根加热管的电流,没电流的就是烧了;最后才考虑加大功率或增加加热管数量。九成的“温度上不去”在前三步就能解决,别一上来就怪加热管数量不够乱加管子,功率乱加模温照样不均。
覆膜砂模具自己厂能做吗,还是必须外发?
有加工中心、能编程的厂,做45钢模体的覆膜砂模具完全可行,结构不复杂,难的是排气布置和加热孔位置这些经验项。没有热处理和精磨能力的,铸铁模体的木模和铸造还是建议外发,回来自己精加工型腔。折中做法挺普遍:模体铸造外发,型腔精加工和排气自做,成本和质量都可控。
写到这,我的偏好很明显了:覆膜砂铸造模具这行,钱要花在排气和温控上,模体材料量力而行。灰铁够用就别上模具钢,省下的预算拿去多备两套排气塞和加热管,生产顺畅得多。这门手艺看着土,一个个8毫米的壳厚里全是细节。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。