纽扣模具怎么开?小件多腔模的排布与批量
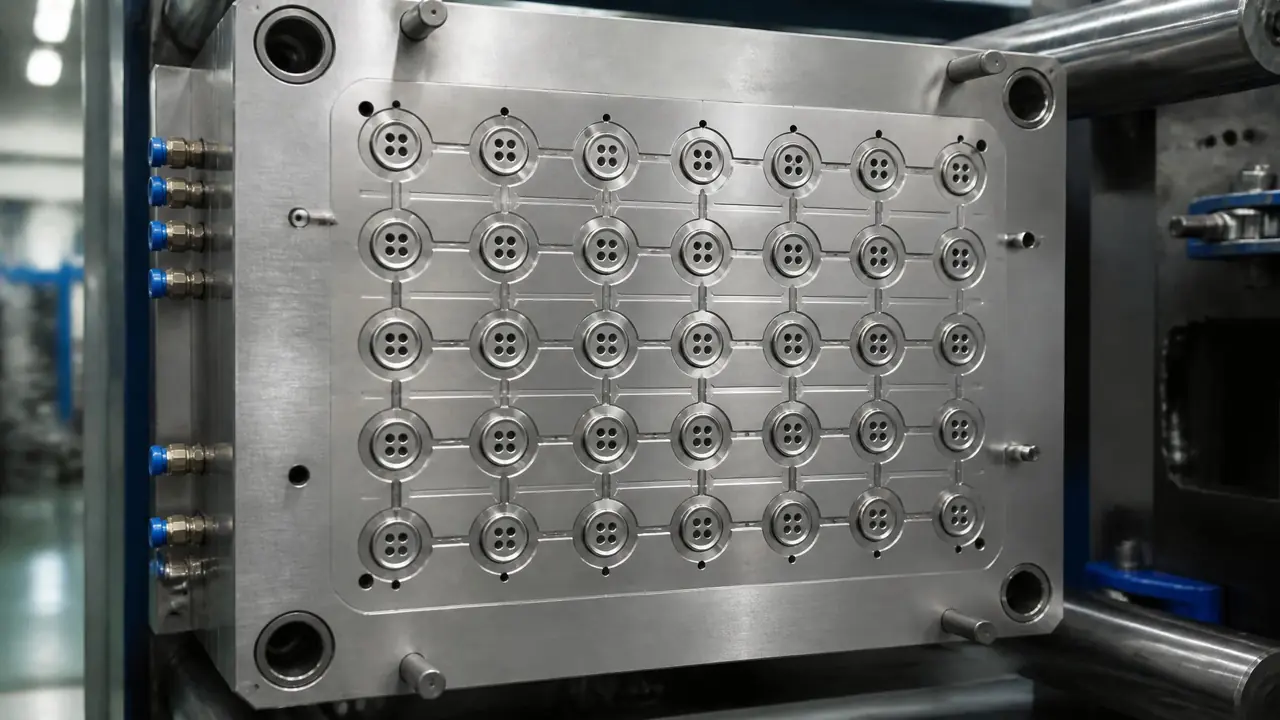
直接给结果:纽扣模具好不好用,七成看腔位排布和流道平衡,三成看钢料和抛光。注塑路线建议对称排腔,腔间距留足8毫米给水路。动手开模前先定材料工艺,再去谈腔数和价格。
上个月有位衬衫厂的老板来问纽扣模具,开口就问一模能不能出一百粒。我反问他用什么料,他愣住了。做纽扣的人十个里有八个先问腔数,其实路线没定,腔数全是空谈。我的看法很直接:纽扣模具是小件多腔模里最容易在排布上栽跟头的品类,钱要花在平衡上,不是花在腔数上。
同样32腔,排得顺的厂13秒一模,粒粒能出货;排得拧巴的厂,最远那四粒扣永远偏小,装袋前得人工挑一遍。图纸阶段的差别,落到车间就是真金白银。下面按工艺、排布、批量三步拆开讲。
先定工艺路线,再谈排布
做纽扣模具先按材料分路线:量大走ABS注塑,耐熨烫走脲醛压塑,高档花式走聚酯浇注,路线定错,后面全白忙。这不是吓唬人,三条路线的模具结构、钢材选择、后道工序是三套完全不同的东西,报价能差出一倍。
注塑路线用得最多的是ABS,收缩率0.5%左右,15毫米的成品扣,型腔得开到15.07、15.08毫米,差这一丝,整批扣子和客户面料上的扣眼就对不上号。模温压在50到70℃之间,扣面才不发花。PP便宜,PC透亮,各有各的订单,接了再细说。
脲醛压塑走的是电玉粉,老式衬衫扣的正统路线。耐磨,耐熨烫,高温蒸汽熨斗直接压上去都没事,这点ABS做不到。代价也实在:脲醛粉又磨又带腐蚀性,型腔得镀铬,或者干脆用2083不锈钢;保压四五十秒才成型,出模是一整板连着毛边的扣,得进滚筒滚。慢,但稳。
聚酯浇注是另一路,液体树脂直接进模,转盘机多工位流转,做出来是仿牛角、大理石纹那种花式扣,出模后还要切片、车扣、抛光,工序最长,单价也最高。
| 路线 | 常用材料 | 单模粒数 | 单模周期 | 适合订单 |
|---|---|---|---|---|
| 注塑 | ABS、PP | 24到64粒 | 12到18秒 | 衬衫扣、按扣走量 |
| 脲醛压塑 | 电玉粉 | 每板20到40粒 | 保压45到60秒 | 耐熨烫的制服扣、工装扣 |
| 聚酯浇注 | 不饱和聚酯 | 转盘多工位 | 以天计 | 花式高档扣、仿牛角扣 |
我的偏向摆在明面上:订单上量就选注塑,别犹豫。除非客户点名要耐高温熨烫,或者就认脲醛扣那股温润手感,才回压塑路线。花式扣看的是设计溢价,那是另一门生意。
排布是纽扣模具的命门:对称、平衡、给水路留位置
多腔排布认准三条:流道自然平衡、型腔对称分布、腔间距留足8毫米给水路,做到位端部腔才不会偏小偏色。三条里最难守的是间距,报价一压,设计师第一个砍的就是它。
纽扣是平面件,分型面顺着扣子外圆走,扣面整块留在定模侧抛光,分型痕藏在外圆边上,滚筒滚过就看不见了。这里面的碰穿、插穿门道,我写过一篇更细的,可以直接对照看:模具分型面怎么选?碰穿插穿、飞边和曲面分型一次讲透。
2024年我经手改过一套8×4排布的32腔注塑纽扣模。最远四个腔打出来的扣,外径比主流道旁边那几腔小0.03到0.05毫米,一批货混着三种尺寸,客户验货直接卡下。改法不复杂:排布换成H形对称,二三级分流道直径从4毫米加到6毫米,四角腔补排气。修完连量三板,32粒外径极差压到0.02毫米以内,这套模后来跑了快两年,尺寸投诉是零。
冷却比浇口更值得抠。扣子壁厚1.2到1.8毫米,单粒好冷,架不住几十粒挤在一块板上。腔间距一旦小于8毫米,水路只能绕着走,实测一边模温60℃、一边45℃,出来的扣收缩不均,扣面发花还带翘。水路实在排不下,宁可把48腔降到32腔。硬塞64腔然后天天停机等降温的厂我见过,总账反而亏。
腔数上到48以上、水口料占比难看的时候,可以聊聊热流道,一粒一点浇口,水口基本归零,只是模具价和维护门槛都要抬一截。热流道的结构和取舍,这篇拆得够细:热流道模具是什么?注塑模具的高效浇注系统全解析。
批量生产:真正的成本在后道
32腔纽扣模周期13秒上下,一小时8000粒左右,注塑本身不贵,成本大头在后道钻孔和滚光。算批量账要把后道人工全算进去,只按注塑节拍报价,多半要亏。
我们车间这套32腔模,一模13秒,理论一小时8860粒,扣掉取件和水口处理,实际8000上下。ABS水口破碎回用,掺新料两成以内,扣面看不出差别。机械手取件一次性投入两三万,夜班不用人守,一年就把钱省回来了。
四孔扣的孔能成型就成型,可1.2毫米的细型芯断一次修一回,很多厂干脆上多轴钻床后钻,一板几十粒几秒钻完,钻头断了换一根就行。这条思路跟瓶盖模是一路的,几十腔小件模的排布和取件怎么算账,可以对照这篇看:瓶盖模具选型避坑指南:从PET水瓶到5加仑桶的真实经验。
后道还有两道躲不掉。滚光去飞边,扣子在滚筒里滚4到6小时,边缘圆滑了才敢出货;刻字扣要过检,字深0.1到0.15毫米,浅了洗几次就平。试模到交模,顺利的话18到25天,两轮试模之内都算正常。客户催着一试模就要量产的,我劝你别接这种单。
那位衬衫厂老板最后定了ABS注塑、32腔。图纸来回改了三遍,每遍都在抠对称和水路。他问的还是那句话:能出多少粒?我的答案也没变过——先定路线,再抠排布,腔数量力而行。一百粒的模谁都会画,画完还能一模出百粒良品的,才算真本事。
常见问题
开一套纽扣模具大概要多少钱?
打样单腔模一万上下能拿下;量产级32腔注塑模看纹路复杂度,普遍4万到8万;脲醛压塑模两三万一套。报价明显低于档位的,先查钢材材质和顶针配置,便宜货都便宜在看不见的地方。
纽扣上的四个孔是模具直接成型还是后钻?
两条路都有。注塑模可以用细型芯直接把孔带出来,省一道工序,但1.2毫米左右的型芯脆,断一次修一回;不少厂干脆用多轴钻床后钻。脲醛压塑的扣基本都后钻,压完一板钻一板。
纽扣模具从图纸到交模要多久?
排布和结构设计3到5天,钢料加工10到15天,试模修模按两轮算,顺利的话18到25天交模。雕字扣、花纹扣要多留一周给雕刻和试纹,别按光面扣的周期向客户承诺。
只要几百粒样品,值得开纽扣模具吗?
不值得。几百粒找现货扣改色改字,或者3D打印打样,成本远低于开模。单量爬到几万粒以上再谈开模,中间量可以先开单腔模试市场,卖动了再上多腔量产模。