吸塑模具厂家集中在哪?厚片薄片两派分布与报价门道
把话放这儿:吸塑模具厂家扎堆就两片,厚片模看广东佛山和浙江台州,薄片模看汕头和宁波余姚,报价一个按投影面积、一个按孔位腔数,两套算法千万别混着比价。找厂前先分清自己是厚片还是薄片,再按打样还是量产对号入座,能少走一大半弯路。
上个月接了个做蛋糕托盘的单,客户张口就问:你们厂是在黄岩吗?我说我们是做厚片吸塑模的,工厂在佛山。他愣了几秒才反应过来——原来吸塑模具厂家不是一家全包的,厚片和薄片根本是两个圈子。这事挺典型,不少人拿着一张3D图到处群发询价,发出去二十家,回来的报价一半方向都是错的,比来比去全白忙。我在这行跑了六年吸塑模销售,这篇把我摸出来的厂分布和报价门道摊开讲。
吸塑模具厂家集中在哪?厚片薄片是两个圈子
厚片吸塑模集中在广东佛山和浙江台州,薄片模集中在汕头和宁波余姚,两边设备、客户、报价全不一样,找厂先按板材厚度对号入座。分错了片区,后面的每一步都是白折腾。
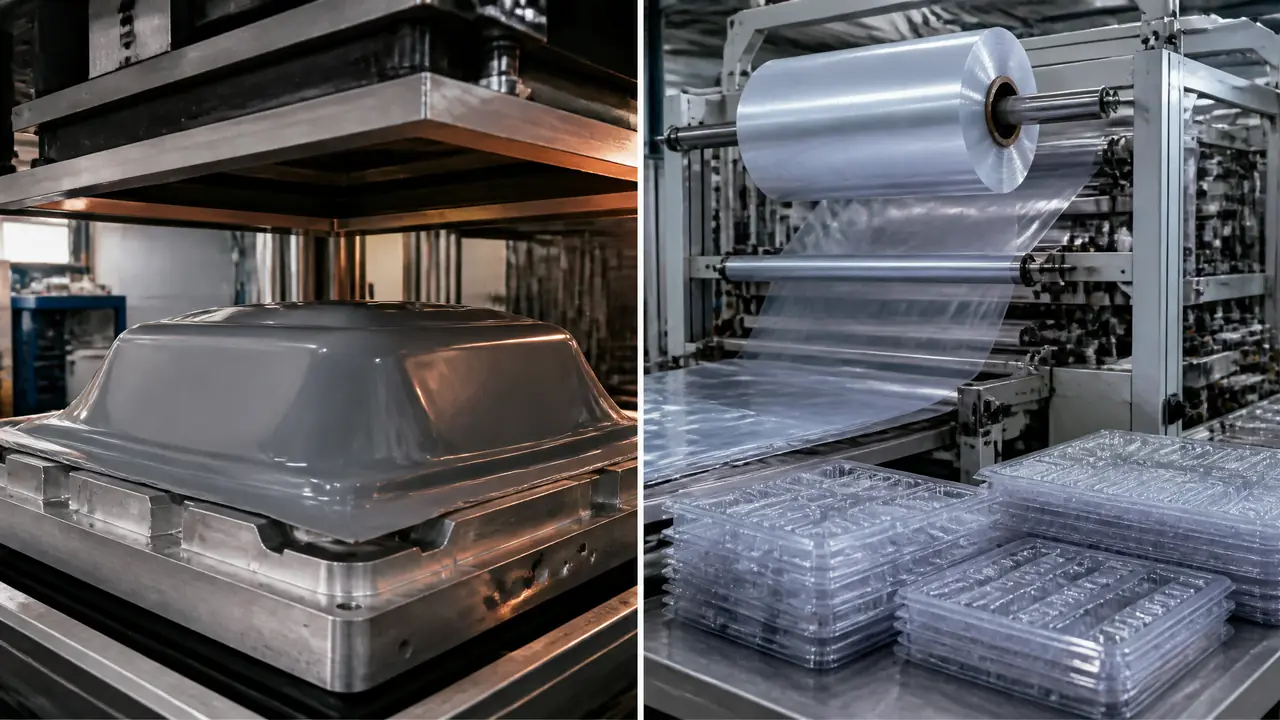
先说厚片。板材厚度3毫米到8毫米这一档,做的多是汽车门板内饰、冰箱内胆、医疗器械外壳、家具内衬这类大件。厂家最密的就是佛山顺德和西樵一带,跟着家电和汽车配套起来的;台州黄岩本来是塑料模之都,厚片模也有一大帮。厚片模的模具基本是整块铝锭上CNC铣出来的,一套模七八百公斤重,车间里摆的是1500乘800的铝模坯。我上季度去佛山一家厂验厂,光CNC就有11台,两班倒排得满满当当。
再说薄片。0.2毫米到1毫米的板材,杯盖、餐盒、饼干托、快递内衬都是这一档。汕头澄海那片做食品包装薄片最集中,宁波余姚则多是注塑厂顺带做薄片模,跟着他们的包装客户走。薄片模讲究的是腔数和速度,一套杯盖模随随便便48个腔,打一版十几秒。配套完全是两套东西,厚片看的是真空泵抽气量,薄片看的是冷却水路和下料精度。
除了这两片,安徽、山东也有些零散的吸塑模厂,但配套链短,刀具、模架、试模机台都得外协,赶急单容易掉链子。老实讲,除非就在当地图省事,量产单我还是建议往佛山、台州、汕头这三处放。
对了,杯盖餐盒这些包装件的模,跟纸浆模、瓶盖模其实同属包装模具这个大类,分不清自己属于哪类的,可以先去看包装模具包含哪些?吸塑纸模瓶盖模具的应用地图,对完类再来找厂不迟。
吸塑模具报价按面积还是按孔位?
厚片模按投影面积报价,每平米铝模大致1.5万到4万;薄片模按孔位腔数报,一个腔几百到上千,腔数越多单腔越便宜。两套算法不能混着比价。先搞清自己的工艺,再去询价。
厚片这边的逻辑是面积加深度。同样一平米投影,拉伸越深越贵,因为铝要铣掉的量、气孔要钻的密度全上去了。行业里常用拉伸比来衡量,深宽比超过0.8就得加预拉伸柱塞,报价往上跳一截,超到1比1以上,好些厂直接劝退。我经手的一套冰箱内胆模,投影1.6平米、深420毫米,报价4万8,这是去年成交的实价。
薄片那边按孔位算。一个48腔的杯盖模,报价单上明明白白写着每腔多少、公母模怎么配。腔数开得越多,单腔摊下来越便宜,24腔和48腔的总价差不了50%,但产量翻倍。薄片模最费钱的反而是细节:气孔孔径0.5到1毫米,深腔底部和棱边要钻得密,一个模几千个孔,钻偏一个就可能拉破产品。
这个坑我亲眼见过。有个客户拿汕头薄片厂的报价去压佛山厚片厂,人家按面积算出来贵了一倍,他就认定被宰了,差点把单给搅黄。其实两边算法根本不同,就像拿斤和升比价钱。下面这张表帮你把两个圈子分开看。
| 对比项 | 厚片吸塑模 | 薄片吸塑模 |
|---|---|---|
| 板材厚度 | 3-8毫米 | 0.2-1毫米 |
| 模具材料 | 整块铝锭CNC | 铝板拼装为主 |
| 报价方式 | 按投影面积加深度 | 按孔位腔数 |
| 常见价格 | 1.5万-8万一套 | 单腔几百到上千 |
| 典型产品 | 冰箱内胆、门板、外壳 | 杯盖、餐盒、饼干托 |
打样和量产找厂,思路完全不同
打样用石膏模几百到两千块,3到7天出样,重点看厂的热压机台尺寸;量产上铝模几万起步,重点看CNC台数和试模机台,两类厂不一定是同一拨人。分两步走最稳。
打样阶段别急着上铝模。石膏模几百块,好点的铸铝模也就两千上下,寿命几百模次,验证结构够用了。这个阶段挑厂看的是热压机台尺寸能不能装下你的板,别的不用太纠结,附近做手板、广告字模具的小厂都可能接,快比什么都重要。有客户为了打样跑佛山住三天,其实把3D图和板材寄过去,一周后视频验样就够了。
量产就完全是另一回事。铝模一套几万起,要盯的点很硬:CNC几台、有没有模温机、试模用什么吨位的机台。厚片铝模正常保养能打10万模次往上,薄片高速模带水冷的能上百万模次,所以合同里试模次数和修模费条款必须写死,T1试模不过的修模责任归属,事前不写清,事后就是扯皮现场。
找厂顺序也有讲究。打样和量产放一家当然省事,但未必划算。我手上有个单子,打样在佛山本地的小厂做的,量产挪去了台州,就因为那家的深腔经验更足。至于正压负压这种工艺细节,打样前最好先弄明白,热成型模具怎么吸塑?正负压的差别这篇讲得比我口头解释清楚。整条从石膏模到铝模的路怎么走,之前我也专门写过一篇吸塑模具制作怎么做?石膏模打样到铝模量产的完整实操流程,照着走基本不会漏步骤。
回到开头那个做蛋糕托盘的客户,后来我把他的单转给了佛山的厚片厂,铝模4万2,T1一次过,他现在逢人就说吸塑模便宜。其实哪有什么便宜,只是他问对了片区、用对了算法。你下次群发询价之前,先把自己的板材厚度、拉伸深度、是打样还是量产想清楚,这三个答案一写进询价单,回来的报价立刻就靠谱了。
常见问题
吸塑模具为什么比注塑模具便宜这么多?
因为吸塑模只做半个腔,阴阳模选一个就行,不用浇注系统,也不用顶针斜顶这些机构,材料用铝不用钢,加工工时能省一大半。一套中等注塑模的钱,够做好几套吸塑模。
没有3D图只有实物样品能开吸塑模吗?
可以,拿样品去扫描或者手工量尺寸建模都行。建议公差放宽到正负0.5毫米,先翻石膏模验证,结构对了再开铝模,别一步到位,省得返工。
一套铝模大概能打多少模次?
厚片铝模正常保养10万到15万模次,薄片高速模带水冷循环的能到百万级。打够数以后型面磨损拉毛,产品表面会先发乌,那就是该送修或者备新模的信号。
打样不满意要重新翻石膏模,还得再花一笔钱吗?
小改动基本不用,局部修补一两百块工费,师傅当场就能弄。但改动面积超过三分之一,或者深度方向大调,就得重翻,好些厂会收半价,下单前把这条谈进去。
外地采购要跑去看厂吗?
量产模几万以上的单建议跑一趟,重点看CNC车间和试模机台,半天足够。打样几百块的单就不用了,视频验样加寄实物,比车费划算。