制作塑料模具全流程技术拆解:从3D分模到试模的干货版
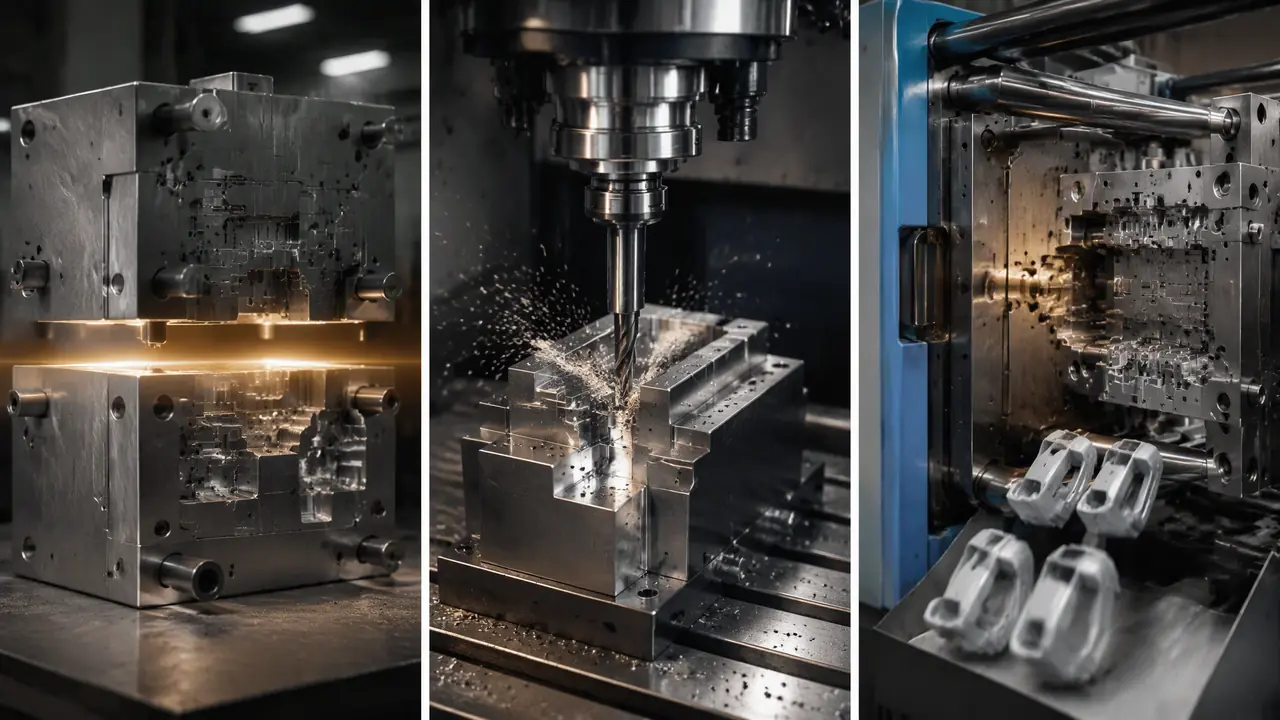
把话放这儿:制作塑料模具的成败,七成定在钢料上机之前。分型面、缩水率、拔模角这三件事跟客户谈死,钢号按产量和塑料脾气选,CNC留量跟热处理变形卡住,装配试模按飞边、顶针印、缩水逐个排,一套模就能少走一半弯路。
上个月在长安镇盯一套电子烟外壳模,客户3D图发过来就催报价。我打开图一看,拔模角没给,三毫米深的骨位带着零度直身,分型面还横穿一个曲面。这种单子要是直接开钢料,后面就是无限返工。制作塑料模具这件事,快就快在前面慢,图纸阶段多抠两天,车间能少磨两个礼拜。
做了十来年接单跟产,我经手的单子真正翻车的,很少是机床干不出精度,多半是分模和订料埋的雷,攒到试模那天集中爆炸。这篇按模房里实际的走单顺序,把每个环节的技术要点给你捋一遍,照着核,比看十篇理论文管用。
3D分模:分型面错了,后面全是返工
分模第一步不是急着拆型芯型腔,是先把分型面、拔模角、缩水率三件事跟客户谈死,错一处,钢料开完也得报废重来。分型面优先选平面,碰穿优于插穿,插穿面要做三到五度封胶斜度,直面插穿两千模次都撑不到就烧。
缩水率得按具体牌号查表,不能拍脑袋。ABS常规放千分之五,PP放百分之一点五到二,POM能到千分之二十,PA加纤的还要看纤向。我去年吃过一次亏,PC加玻纤的支架件按老经验放了千分之六,实测收缩只有千分之三点五,四个孔位全偏,改模花了八千二,料还是客户出的——钱是小事,交期晚了十二天,客户下一套模直接给了别家。
拔模角,外观面常规一到两度,深腔骨位尽量给到半度以上。有的客户咬死外观件不能有斜度,那就谈加强顶出,或者预留强制脱模的结构预案,白纸黑字写进DFM确认单。对了,说到曲面分型,能用枕位解决的别做整圈曲面分型,钳工能省一整天研配时间。分型面选择的具体套路,我在ug分模那篇里写过五条原则,收在文末延伸阅读,这里不占篇幅。
订料:钢号按产量和塑料脾气定
订料先问两个数:客户要多少模次,塑料有没有腐蚀性。三十万模次以内没腐蚀用预硬钢718H或P20,PVC和阻燃料直接上S136,别在这省钱。下面是我常用的四档搭配,照着对号入座基本不踩坑。
| 钢材 | 状态硬度 | 适用产量 | 我的料价参考 |
|---|---|---|---|
| P20 / 718H | 预硬290-330HB | 30万模次以内 | 十几到二十几元一公斤 |
| 2344 / H13 | 淬硬HRC48-52 | 50万模次以上 | 三十多元一公斤 |
| S136 | 淬硬HRC48-52 | 透明件、PVC | 四十元往上 |
| 8407 | 淬硬HRC48-52 | 高模次精密模 | 进口货,假货多,看质保书 |
模胚走龙记标准胚省事,A板B板按模厚报。动模型芯我习惯单独出镶件料,省大料钱,坏了也好换。上个月那套电子烟模,整模报四万六,光S136芯料就占了九千。订料单上有两个坑要盯死:一是料商拿锻打料冒充电渣料,电渣的致密度高,抛光不出麻点,我更偏向多花两块钱一公斤拿电渣料,省心;二是模胚导柱导套的精度等级,报价单上要写清是普通级还是高精密级,差价不到五百,用起来差一截。
CNC加工和热处理:留量与变形的博弈
粗加工留量零点三到零点五毫米,淬硬料热处理前只留研磨量,淬火变形控制在零点零二到零点零五毫米,这两个数卡不住,装配阶段全靠钳工磨时间。
钢料开粗用大直径牛鼻刀,转速八千、进给三千,一个中型腔八小时能清完。精加工换球刀,R3走到位,表面做到Ra0.8以下再交省模。深腔窄槽机床够不着的,提前设计铜公放电,粗放单边留零点二五,精放留零点一,火花位要在分模阶段就算进图里,别等装夹了才发现要补电极。
热处理我全部外发真空炉,图一个变形可控。淬硬之前务必把所有孔位、螺纹加工到位——淬完再攻丝就是跟HRC五十度的硬度较劲,丝锥断在里面,取断丝能耗一整天。回火至少两次,S136这类不锈钢还得分段回火防开裂。变形要是超了零点零五,我的做法是让热处理厂打表校直,校不了就上平磨重新找正,费用五百到一千,这一项最好在订料时写进外协合同,省得到扯皮。热处理对寿命的影响有多大,文末挂了篇专文,这里一句两句说不清。
装配试模:按飞边、顶针印、缩水逐个排
装配先红丹研配合模面,接触率达到八成再上机;试模先定料温和模温,再逐级加射胶压力调保压,参数一次只动一个,问题按飞边、顶针印、缩水的顺序排查。
钳工装配的活,顶针装完要打表,顶出顺畅无卡滞,复位杆压死。水路打压测试,八公斤保压十分钟不漏才准装运水。这些看着琐碎,漏一步,试模的时候原样还回来。
T1试模常见三个问题按顺序排:飞边,先查合模面有没有碰伤,再查锁模力够不够;顶针印发白,查顶出速度和脱模斜度;缩水看骨位背面,先加保压时间,再加射胶量。我碰得最多的是困气烧焦,排气槽要开在最后充填的位置,深度按塑料定,ABS开零点零二到零点零三——深了飞边,浅了困气,得拿塞尺试。一套模从T1到T3基本能定案,试模参数和修模的判断顺序,文末那篇调试专文写得比我这里细。
那套电子烟模后来怎么样了?客户回去改了图,拔模角加到一度半,骨位掏了斜度,分型面也顺了,三十五天T1一次过。制作塑料模具这门活,真没有玄乎的东西,就是每个环节把数卡住。你手上要是正有套图准备开模,先把分型面、缩水、拔模这三处再核一遍,这一遍比什么都值钱。
常见问题
一套塑料模具从分模到T1试模大概要多久?
看大小和结构。手机壳这类一出一的中型模,三十五天上下算正常;带滑块斜顶的家电面板模,五十到六十天。有些厂能把周期压到二十五天,但省掉的多半是回火时间,模具寿命会打折扣,急单要问清省的是哪一步。
客户的3D图里没给分型面怎么办?
正规厂的设计会自己提分型方案,出DFM报告让你确认,确认过才下钢料。图都不看就报价开料的厂,价格再便宜也绕开,返工的钱最后全算你头上。
CNC加工一套模具的费用大概怎么算?
珠三角模房按机时算的居多,普通三轴五十一小时,高速机八十一小时往上。一套中型模粗加精加合计六十到一百机时很正常,报价单里工时费占三成左右就算合理,明显偏低的要小心二手机床或者学徒操机。
淬硬模具和预硬模具用起来差别大吗?
产量二十万模次以内基本感觉不出来,预硬钢还省了热处理费,稳定性反而好。上了五十万模次,预硬料型腔会磨损,清角先塌,这时候淬硬钢加氮化的组合才划算。
试模出来的件跟图纸差一点算不算合格?
看关键尺寸。装配孔位、卡扣配合尺寸按图纸公差卡死,外观面尺寸可以谈让步接收。验收标准最好在合同里写明量哪几个尺寸、用卡尺还是三坐标,免得到时候扯皮。