注塑模具工艺参数怎么调?五步试模法
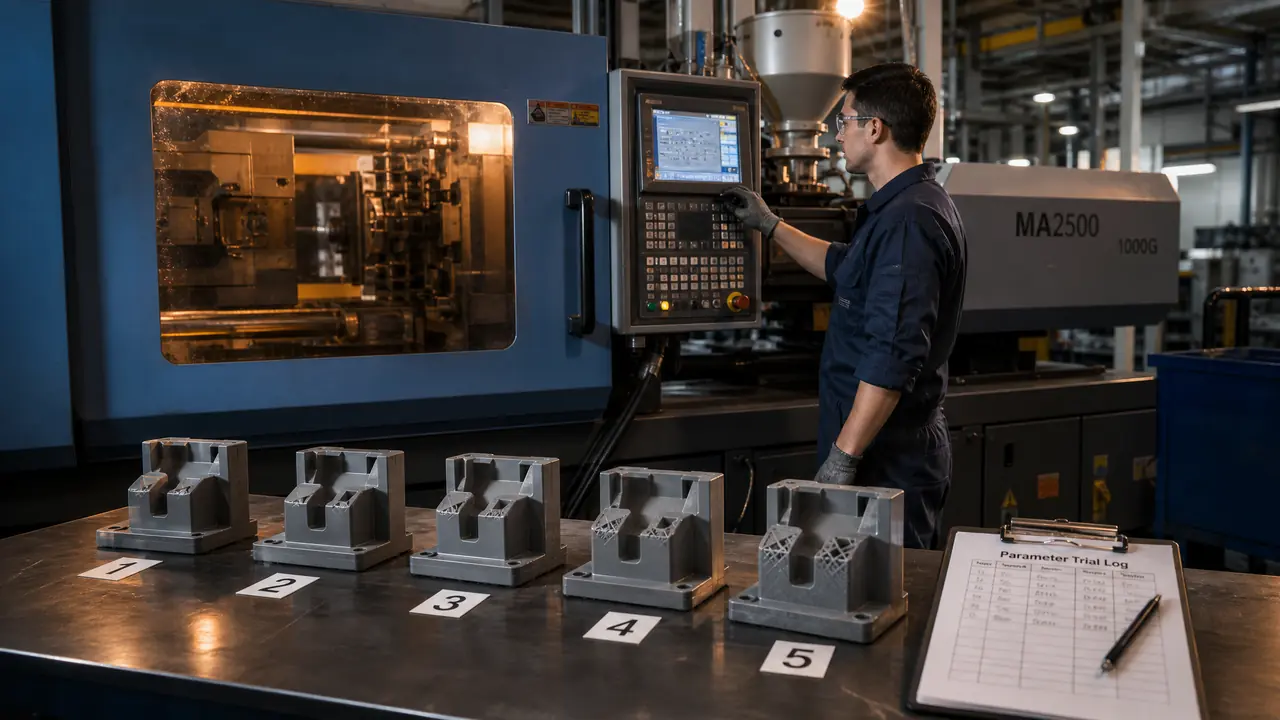
别绕了:调注塑模具工艺参数就五步——锁基准、调充填、加保压、定模温、连打验证,顺序不能乱,一次只动一个参数。十几个旋钮一起拧,出来的毛病你根本分不清是谁惹的。下面这套流程带着实测数字,照着走就行。
注塑模具工艺参数的调整,最怕两种人:一种是拿着出厂参数表死按着打,一种是十几个旋钮一起拧。我见过最离谱的一回,客户带来的调机师傅一上午把射速、保压、背压、模温全动了一遍,件还是缩的,他自己也说不清哪个参数管哪个毛病。这事其实有章法,老师傅嘴上不讲,手上全是套路。我把它拆成五步,配上我们车间这几年踩的坑,你下次试模照着走,能省下大半时间。
丑话说前头:五步法不是什么高科技,就是纪律。难的不是懂,是机台一出毛病手就痒,忍不住同时拧两个旋钮。忍住。一次只动一个,答案自己会浮出来。
第一步,开机前把基准锁死
开机前确认四件事:料烘够、水路通、锁模力算够、模温机设到材料对应区间,全部记进参数表。基准不牢,后面每一步调出来的结果都没法比。这半小时是最省时间的半小时。
干燥这关坑过我不止一次。有回赶货,PC 料只烘了两小时就开打,件出来满身银纹,一行一行的像下雨,排查了半天排气和料温,最后回头一测烘料桶——机器显示 120℃,实际只有 90℃,温控坏了。打那以后我养成习惯,烘料桶温度拿温度计实测一遍再开机,别信面板。
锁模力按投影面积估,行业普遍取 30-50MPa 的型腔压力来算。一套 ABS 外壳投影面积大概 150 平方厘米,60 到 80 吨的机台就够,有人图省事把锁模力开到机台最大,排气被压得死死的,困气烧焦反而找上门。水路同样别放过:接头渗水、水垢堵流道,模温机显示 70℃,型腔实际可能只有 50 多度,这种亏吃过才知道痛。
第二第三步,充填保压一档一档往上加
充填从缺料状态起步,射速分三段,V/P 切换点设在九成附近;保压从 40MPa 左右每档加 5,每档打 5 模看缩痕,坑一平就收手。参数是加出来的,不是猜出来的。
缺料法是我们最常用的起点。第一模故意让它打不满,件缺个角没关系,然后逐模往上加射程或射速,加到刚好充满、没有明显缩痕,再退半档停住。这时候的件肯定不完美,但它是你后面所有调整的地板。切换点别学有些教程设到 99%,切太晚飞边和烧焦一起来,我们一般压在 90%-95%,薄壁件取高一点。
保压压力找齐之后,剩的是保压时间,教你一个笨但准的办法——称重。保压时间每加 1 秒,脱模称一次件重,重量还在涨说明浇口没冻、料还在往里补;哪次称出来不涨了,浇口就算冻透,前面的时间就是保压极限。2.5mm 壁厚的 ABS 件,我们实测 6 到 8 秒基本到头。浇口大小和流道怎么设计,对这一步影响很大,塑料注塑模具四大系统那篇把浇注、顶出、冷却的门道拆得很细,可以配套看。
第四步,模温和冷却让材料说了算
模温照材料区间设,冷却时间看件判断:脱模不弯、放平量三次尺寸不飘,就说明给够了。模温差 10℃,收缩率能差出装配问题来。
| 材料 | 常用模温 | 干燥条件 |
|---|---|---|
| ABS | 50-70℃ | 80℃ 烘 2-4 小时 |
| PC | 80-100℃ | 120℃ 烘 4 小时以上 |
| PP | 30-50℃ | 一般不用烘 |
| PA66 | 80-100℃ | 80-100℃ 烘 4 小时以上 |
别心疼模温机的电。PC 件模温不到 80℃,浇口附近内应力大,客户装壳用俩月卡扣开裂找回来,返工的钱比电费贵一个量级。我有次图省事用常温水直接打 PC 面罩,件是出来了,装配时卡扣批量崩裂,整批回炉重来,那单子我到现在都记得。要往 0.01mm 公差里抠的活,模温、料温、车间温度一个都糊弄不得,精密注塑模具的公差控制那篇里有一组对照数据,值得翻。
冷却时长不用背公式。脱模后放桌面不翘、卡尺量三遍数字不动,就是够了。想压周期,先去查水路是不是锈堵——我们那台老机台除垢之后,同一套模具周期从 35 秒压到 28 秒,7 秒是白捡的,比动任何参数都管用。
第五步,连打30模,尺寸不飘才算数
参数看着稳了别急着交模,连打 30 模,每 5 模量一次关键尺寸,波动压在公差的三分之一以内才算合格,参数表打印出来贴机台。单模合格是运气,连模稳定才是本事。
头一个小时打得漂亮、两小时后尺寸慢慢飘,这事太常见了——模温还在往上爬、水温跟着变、车间早晚温差,全在暗中使劲。所以试模要连着打,让模温自然爬到平衡点再量数。连打期间让操作工盯着分型面和顶针,飞边刚冒头就停机;现在不少厂上了模具保护器,机台自己盯飞边和粘模,一报警就停,夜班也能放心跑,模具保护器怎么调我写过一篇实操,报警延迟和灵敏度都有数。
最容易被跳过的一环是记录。哪套模、什么料、每组参数打了几模、件重多少,全写进表里。半年后客户返单,翻出这张表直接开机,比从头试模省一天,这张表就是模具厂的家底。
回头看开头那位一上午拧十几个旋钮的师傅,问题不在手艺,在没有顺序。五步试模法就是逼你一次只动一个变量:基准锁死,充填到位,保压补齐,模温定住,连打验证。下次机台再闹脾气,先想想这五步走到哪了——缺的往往是第一步。
常见问题
试模先调温度还是先调压力?
先温度后压力。温度是底子,料温和模温不落回材料区间,压力调出来的合格件也是虚的,内应力全埋在里面。温度设到位再走充填、保压的台阶,顺序反了等于在沙地上盖楼。
五步试模法走完大概要多久?
结构简单的模具半天能走完,带滑块抽芯或者双色这类复杂的要一到两天。别嫌走完全程慢,来回返工的试模才真正烧钱,一次试稳,模具厂和客户都省心。
试模样件合格,量产又出问题怎么办?
八成是试模打得太短,模温没爬到平衡点。量产头两个小时每小时量一次件,尺寸一路往上飘,说明冷却或模温还有余量没对齐,把量产节奏的参数单独存一版,别直接沿用试模那版。
没有模温机能不能试模?
PP、PE 这类对模温不敏感的料,常温水凑合能打,数据参考意义打个折。PC、PA、PMMA 这类工程塑料不行,模温上不去,内应力和收缩率全失控,打出来的件测了也白测。模温机千把块钱的事,别在这省。