东莞注塑模具打样为什么快?配套半径和排产里的真实账
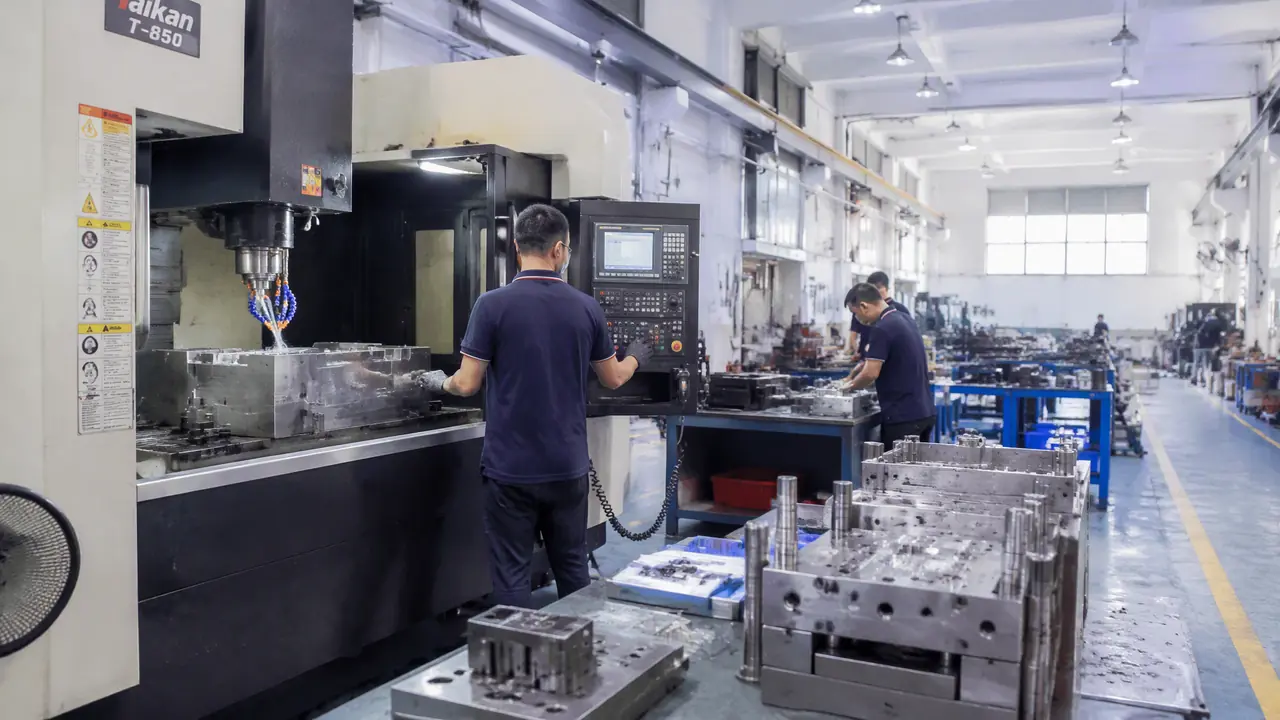
一句话版本:东莞注塑模具打样快,快的不是手,是配套。模架当天到、钢料隔壁镇切、热处理隔天回、改模师傅随叫随到,T1试模压在30到35天是常态。赶新品窗口的单放东莞,值回票价;纯走量的稳单,另算。
东莞注塑模具厂敢在晚上十点应下"40天出样件"这种单,这话我上礼拜刚验证过一回。深圳做智能硬件的客户,发布会定档了,外壳模加按键模催命一样,先找了两家外地的厂,都说要排到五十天开外。我接了。敢接的底气不在车间比别人多几台机,在配套:图第二天上午到,DFM当天下午出,模架当晚就订了龙记的现货。
客户在电话里问过一句实在话:打样快慢,到底差在哪?我给他交了底,七成看厂外,三成才看厂内。在东莞开一副注塑模,缺什么,五公里内基本都有答案。这话听着玄,下面拆开算账。
一副模从图纸到T1,35天都花在哪几步
打样周期是拆开的:设计评审3天,备料3天,热处理5天,CNC加工7天,放电5天,抛光装配4天,留试模3天,环环咬死35天。哪一步掉链子,整条链就得往后顺,所以排产能手和排产糊涂虫,交期能差出一截。
先上表。这是我手上过单子的常见节奏,一出二以内的中小壳体模,不带热流道的。
| 环节 | 常规耗时 | 最容易卡的地方 |
|---|---|---|
| DFM评审加设计 | 3-5天 | 客户改结构,一改就是一周 |
| 模架钢料备料 | 2-3天 | 非标模架要等5-7天 |
| 粗铣加热处理 | 4-6天 | 热处理外发赶不上炉次 |
| CNC精加工 | 6-8天 | 多腔模按天往上翻 |
| 火花机线切割 | 3-6天 | 深腔多骨位最费时 |
| 抛光咬花装配 | 3-5天 | 咬花版本没定死就返工 |
| T1试模 | 1-2天 | 机台没提前订,白等 |
我上个月跟完的一单一出四的充电器外壳模,P20的芯,CNC跑了六个通宵,火花机烧骨位烧了两天半,签约到T1一共35天,一天没多。同样的结构放到外地,光钢料和热处理的往返就能多出一个星期,师傅再请个假,五十天都打不住。
快,是排出来的,不是喊出来的。
对了,说句跑题的。别迷信"快就是糙",35天出的模照样打80万模次,节奏和寿命是两本账,前提是每道工序的验收别省。
配套半径五公里,才是快的本钱
模架当天送货,钢料隔壁镇切料,热处理外发隔天回,顶针弹簧配件街一小时补齐,试模机台随时能租,这套五公里半径就是东莞打样快的底。厂子本身只是个装配台,周围一圈供应链才是真家底。
模架这块,龙记、恒丰在珠三角都有仓,标准模架上午下单下午到车间。外地发物流,光在路上就吃掉两三天,碰上雨天高速管制,一周都有可能。
钢料去长安、横沥的市场拿,P20、718H、S136常见规格都有现货,切成块当天拉回。我上个月有套模临时把芯子从718H换成S136,上午十点定料,下午三点上机,客户都没反应过来。配套这东西跟点外卖一个道理,不是厨子多厉害,是楼底下全有。
外协更密。热处理厂在常平,隔天取件;咬花厂在大朗塘厦一带,纹路版本确认后3-5天回;镜面抛光按件计价,师傅一天能跑两个厂。模具厂自己抓住CNC和装配,其余全在半小时车程里转。
应急最能看出差距。T1试模前一晚预装,发现顶针断了一根,第二天一早去五金模具街八块钱一根补回来装上,试模照常开。配套齐的地方,这种事根本不算事。
机台也一样。自有机排满了,周边注塑厂遍地,160吨的机租半天试一次模,500块上下,跟打车一个道理,犯不着为一次试模自己养车。试完当天样件就到手。
还有一样不太好量化但最要紧:人。东莞做注塑模的钳工、操机师傅密度大,装模、修配、接镶件,随叫随到的外协师傅一抓一把,晚上加急做个斜顶镶块,第二天上午装上进模。我见过内地厂为了等一个会调三板模的师傅,托人从外地请,来回机票加住宿比工钱还贵。配套这个事,最后落点全是人。
赶进度的单放东莞,图便宜的未必
赶新品窗口、赶展会、赶爬坡的单放东莞,快是真快;几百万模次的稳量单,价格敏感的,内地厂报价能低一两成,不赶就别多花这个钱。单子性质定放哪,别拿一把尺子去套所有的模。
| 对比项 | 东莞 | 内地部分厂 |
|---|---|---|
| 打样周期 | 30-35天 | 45-60天 |
| 改模一次往返 | 2-3天 | 来回寄样一周起 |
| 配件补给 | 当天 | 看物流脸色 |
| 单套报价 | 基准 | 低一至两成 |
前年我手贱,把一套双色外壳模报给内地一家厂,省了两万出头,结果改模三次,每次图纸样件快递来回一星期,前后拖了小四个月,客户的铺货档期整个错过。省的钱全赔进延误里,回头客户还以为是压价压坏了事。这个坑我踩得结结实实。
说实话,从那以后我给客户排单就一条:急单必留珠三角,慢单才比价。打样阶段天天要改要补,距离就是成本;进了稳定量产,模锁在机台上不怎么动,放哪做差别就不大了。
打样前还有一步白捡的分:把图先做干净。拔模斜度给足、胶位厚度别忽厚忽薄、扣位结构早点定稿,DFM来回改的轮次能从四五轮压到一轮。改一轮图,周期顺延三到五天,这是客户自己手里握着的天数,别都指望厂里给你抢回来。
想把打样到T1这段的流程再抠细一点的,可以看这篇注塑模具厂家合作全流程:从打样沟通到T1试模的避坑实录,里头签约和试模次数的坑写得很细。
回过头说那套智能硬件的模,最后32天T1,35天交付样件,发布会赶上档期。打样速度从来不是单一项本事,配套半径、师傅手艺、应急补货,全在这一副模里头。你手上的单要赶,先把图纸和结构改干净,再挑厂,比什么都省。
常见问题
东莞注塑模具打样一套大概多少钱?
一出二以内的中小壳体模,P20钢芯、大水口结构,行情多在3万到8万;上热流道或者换S136镜面钢,往10万以上走。先让厂里按结构拆着估,别只按吨位猜。
人不在东莞,打样过程怎么盯?
图纸微信传,DFM线上确认,关键节点让厂里拍加工视频。T1试模约好时间视频连线看机,样件顺丰寄出,隔天就能上手查。要较真就试模那天亲自跑一趟。
打样通过后,量产一定要留在东莞做吗?
不一定。量大、单价薄的件,模可以搬去人工电费低的地方,或者整机台找厂代工。搬模前问清运费和调试期,一般3到5天能恢复生产,别赶在旺季搬。
厂里承诺25天出T1,能信吗?
结构简单又不改图的小模可信,我见过21天出T1的急单。但凡带抽芯、斜顶或热流道,25天多半是签约话术,35天上下才稳妥,合同里把试模日期写死最保险。