深圳注塑模具贵在哪?3C精度与交期
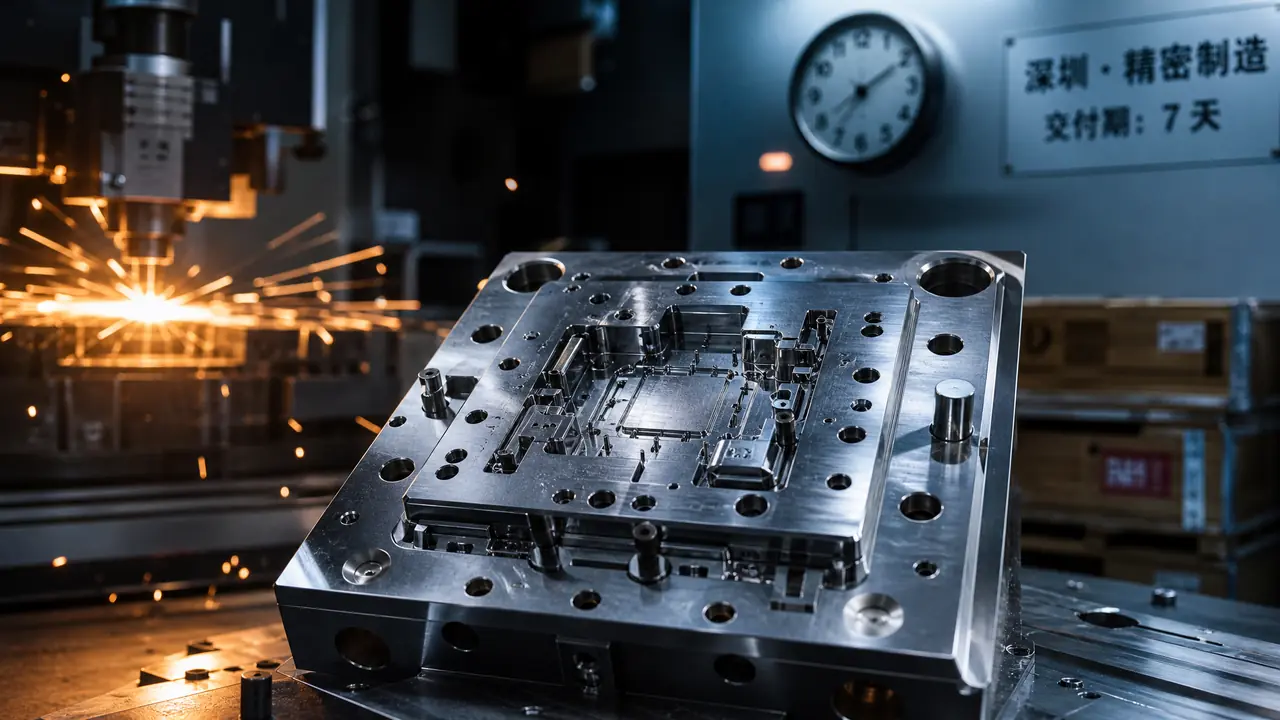
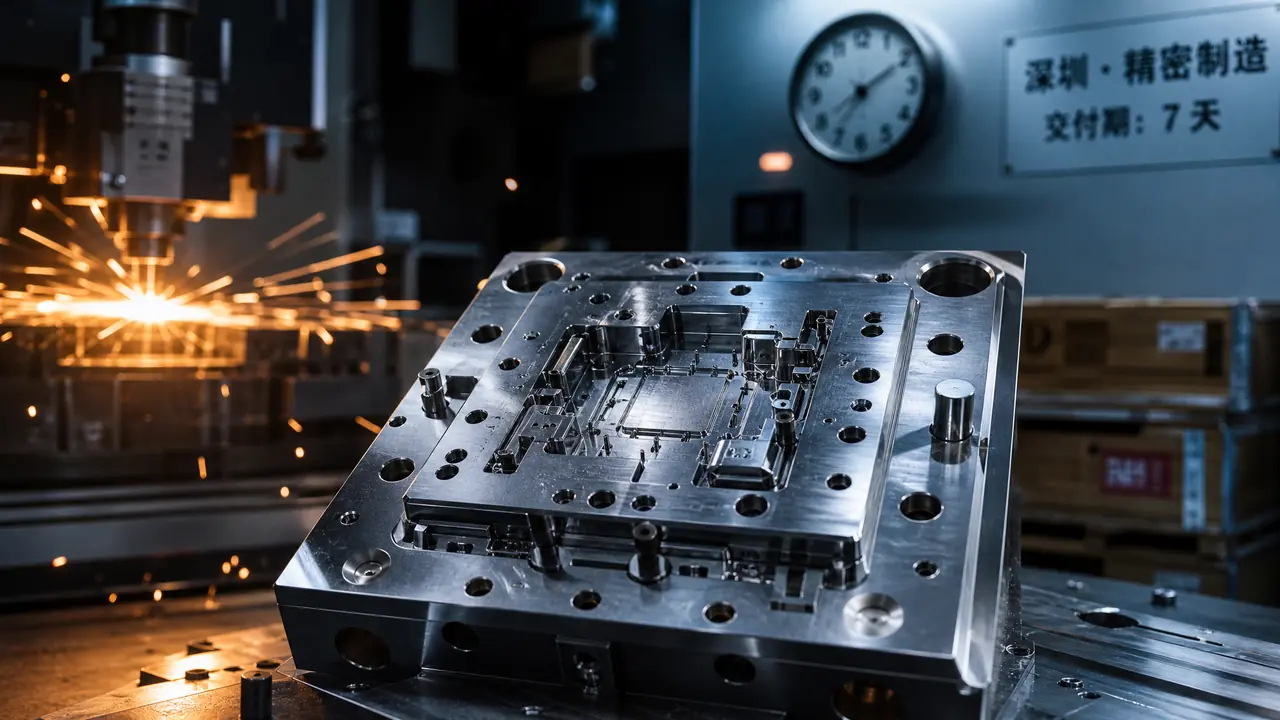
直接给结果:深圳注塑模具贵在钢材、精度工时和交期三处,3C订单多花的钱大头花得值。但纯结构件、精度要求一般的单子,内地厂反而更划算。拿到报价先核钢材牌号、试模次数和交期档期这三行。
上个月陪一个做蓝牙耳机外壳的客户去宝安看厂,他手里捏着两份报价:深圳这家报 23 万,内地一家报 15 万 8,差了将近一半。他当场就问我,深圳注塑模具是不是在宰人。我的判断很干脆:3C 这种单子,多花的钱多数花得值,但里面确实有几项水分可以挤。
那天下午我在车间里盯了一套正在省模的模仁,师傅拿油石一遍遍推,一个面磨了两个钟头。客户后来跟我说,他在内地厂看加工,很少见到这个耐心程度。差距就是从这些细节里一层层叠上去的。别急着下结论,我们一项项拆。
报价单里最硬的一块:钢材和工时
深圳3C模具贵的头一块是料:外观件模仁普遍用S136、2344这类高级钢材,光材料就比P20贵四成到一倍,加工工时再往上叠。这两项在报价单上经常被合并成一个「模具制造费」,不细问根本看不出来。
做内部结构件、功能件,P20 或 718H 就够用,一套两板模的用钢成本撑死两三万。可 3C 外观件不一样,高光面、耐腐蚀、抛光要出到镜面,行业普遍直接上 S136 或者一胜百那个等级的料。我在宝安那家厂看到的报价单里,同一套模具换 S136,钢材那一行多了 2 万 6,客户预算就这么涨上去的。
工时也不只是铣一刀的事。高光面要省模到镜面,一个老师傅一天顶多出一个小面;蚀纹开完还要重新试色;斜顶、行位一多,装配调试的时间翻着倍涨。这些细账报价单不会单列,全摊在总价里。
还有浇注系统这笔账。3C 模具十个里有七八个上热流道,为的是浇口痕迹小、批产稳定,可热嘴加温控箱就是好几万进去。到底值不值,可以看看这篇热流道模具的拆解,把里面的门道讲得挺透:热流道模具高效浇注系统全解析。批产量小的单子,我劝你别上,冷流道照样能做。
精度为什么把价格顶上去?
3C结构件公差普遍压在±0.03mm以内,装配配合面甚至要求±0.01mm,模具精度不够,后面产线的良率就是灾难。这份精度不是喊出来的,是加工、测量、试模一轮一轮烧钱烧出来的。
手机中框、耳机壳这类件,尺寸公差、平面度、拔模角度全卡得很死。CNC 精加工要走慢走丝,关键尺寸上三坐标测,一点含糊不得。公差到底怎么压到 0.01mm 这个量级,这篇写得更细,值得翻:精密注塑模具公差控制到0.01mm的全部拆解。
老实讲,3C 模具 T1 试模很少一次到位。我见过最狠的一单,耳机充电仓壳,客户要求四条卡扣的位置度 0.02,T1 试出来两条超差,模具厂免费改了两轮,前后多花 12 天。这 12 天的机台、人工、试模料,最后都算进了报价的里子里,而不是明面上那一行。
所以你拿到一份明显便宜的报价,别光高兴,先问一句:含几次免费试模?改模收费怎么算?便宜的报价往往试模只含一次,第二轮开始按小时收,两头一夹,总价未必低。
交期也是钱,旺季尤其明显
深圳厂3C模具常规交期25到35天,加急能压到20天左右,加急费普遍加两到三成,旺季档期要提前一个月才锁得住。交期在3C行业不是服务项,是跟产品发布节点绑死的硬指标。
3C 客户的排期跟着新品节奏走,上市日期一倒推,开模、试模、量产的窗口就那么大。深圳厂敢接急单,靠的是两班倒加成熟的外协配套,CNC 抢不过来就发出去连夜做。我认识的几家宝安厂,旺季档期排到一个月开外,急单价格自然水涨船高。
还有个容易被忽略的点:服务半径。试模的时候客户工程师要到场看件,深圳当天来回,内地跑一趟至少两天。改模沟通一来一回就是一天,急单天天催,这个时间成本你算过没有?很多深圳客户多花的钱,一半其实是花在「出事能当天赶到」上。
同样的模具,深圳和内地差价在哪
同一套两板模,深圳报价普遍比宁波、台州高三成到五成,差距集中在人工厂房成本、3C现场服务半径和急单响应能力上。差价买的不只是模具本身,还有整条产业链的反应速度。
拿我经手过的单子做个大概对比,数字取常见区间,具体还是以各厂实报为准:
| 对比项 | 深圳厂(3C集中) | 宁波/台州厂 |
|---|---|---|
| 两板模基础报价 | 12万-25万 | 8万-16万 |
| 常规交期 | 25-35天 | 30-45天 |
| 试模到场配合 | 客户当天往返 | 多数要出差过夜 |
| 急单响应 | 两班倒,可压缩20天内 | 弹性小,加急有限 |
| 适合的单子 | 外观件、精密结构件、急单 | 结构件、大批量走量件 |
我的看法不和稀泥:外观件和精密结构件,深圳确实强一截,这是几十年 3C 产业配套堆出来的家底。但要是做内部结构件、以走量为主,硬要在深圳开模,就是多花钱买心安。类似的区域账,上海那边的行情我也写过一篇,逻辑能对照着看:上海注塑模具为什么贵还有人抢。
选厂这件事本身也有方法论,动手前建议把考察标准过一遍,别只比价格:注塑模具厂怎么选的9条考察标准。会选厂比会砍价省得更多。
回到开头那个蓝牙耳机客户。他最后把外观壳留在深圳开,结构件模发去了内地,两笔钱加起来比全放深圳省了 6 万多,交期也都赶上趟。深圳注塑模具贵不贵,说到底取决于你的件配不配得上这份贵。拿到报价单,先核钢材、试模次数和交期这三行,再决定砍不砍价,顺序别搞反了。
常见问题
深圳注塑模具一套大概多少钱?
看大小和精度。普通两板模 8 万到 15 万左右,带热流道、高光外观的 3C 模 20 万往上很正常,一模多腔还要再加。先把自己的年产量和外观要求想清楚再问价,不然报出来的数没有可比性。
小批量打样值得在深圳开模吗?
不一定。几百到几千件的验证单,用软模或者先做手板过桥更划算。真要开钢模,等设计冻结了再动手,不然改一次模的钱够你白干好几个月,这笔账很多新手没算过。
模具加急压到 20 天靠谱吗?
有厂真能做到,靠两班倒加外协抢工序,代价是报价上浮两到三成。要提醒的是别只盯总天数,问清楚试模和改模各留了几天,这段时间被压掉才是最大的坑。
拿到报价单先核对哪三项?
钢材牌号、模腔数、试模次数。同样写着「注塑模具」,P20 一模一腔和 S136 一模四腔能差出一倍价,先把这三行问明白,两份报价才放在同一个天平上比。