注塑机模具怎么配机台?吨位、容模量与顶出行程对照法
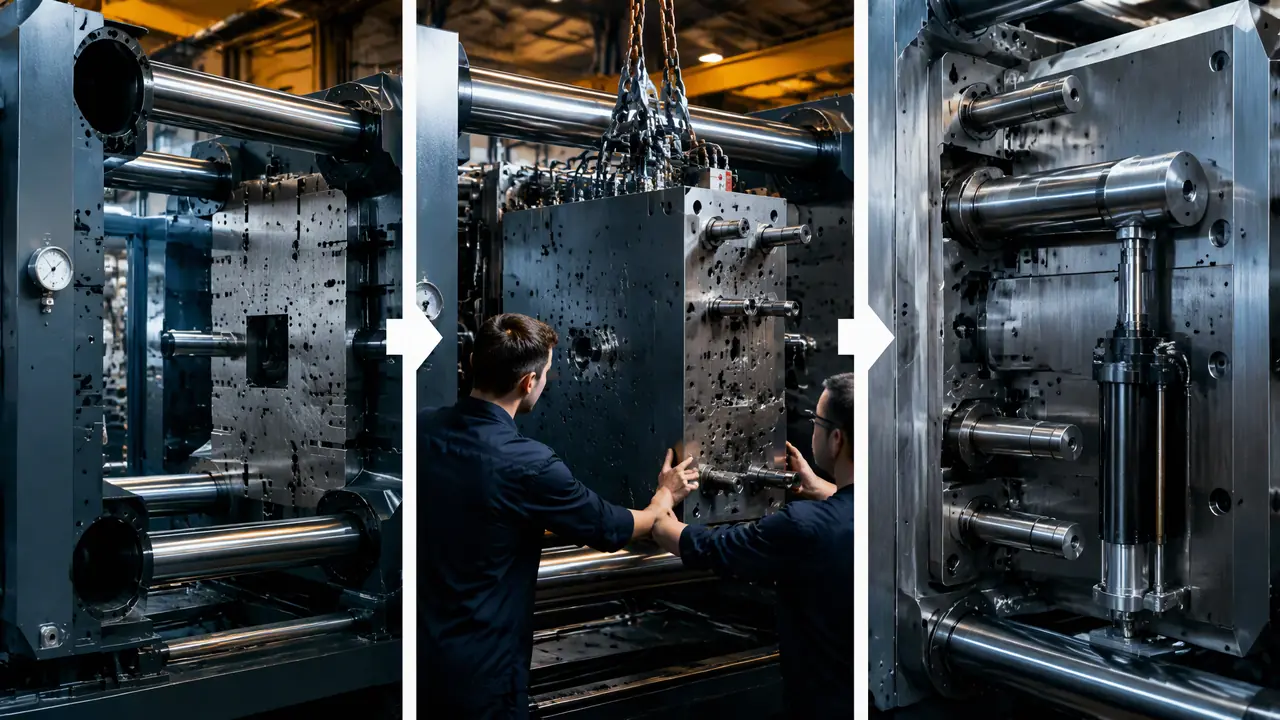
把话放这儿:注塑机模具配机台,先量容模量和拉杆间距,再按制品投影面积算锁模力吨位,最后核对顶出行程和开模间距,三组数字都对上才谈打样。跳过任何一步,模做好了都可能两头找不到机台,运费和工期全搭进去。
上个月有套收纳盒模差点砸手里——注塑机模具和机台配不上,再好的模也只是块铁。客户拿着图纸来问能不能用他自己那台180吨的机打,我排完模架一量:模具外形560×520,他那台机拉杆净距才460×460,光宽度就超出去100毫米,装都装不进。最后拉到隔壁厂一台260吨的机上打,每模加工费贵了两毛,来回吊运还多耗了三天。这单的教训不值钱,值钱的是那个理:选机不是拍脑袋,是三组数字老老实实对一遍。
先量容模量:拉杆间距是硬杠杠,模板尺寸只是参考
容模量指机台能容纳的模具外形范围,核对时以拉杆净间距为准,模具长宽任一边超出净距就装不进去,模厚也得落在最小和最大模厚之间。
常见机型我心里有本账:海天160吨,拉杆间距460×460,模厚180到480;250吨级560×560,模厚200到560;320吨级630×630,模厚250到650。不同代机、不同厂家有出入,下单前一定拿客户那台机的参数表逐格核,别凭老印象报。
对了,机台型号里那个数字也有讲究。海天MA1600的1600是千牛,除以10才是吨位,也就160吨上下。看客户机台清单时先把这个换算弄清,有回一个新人拿MA2500的单子说是2500吨大机,闹了个笑话。
还有个细节容易漏:模具外形不等于型腔排位尺寸,冷却水嘴、安全杆、限位块会再往四边凸出10到20毫米。量的时候把水嘴也算进去,不然吊到半空才发现卡拉杆,行车上上下下折腾一回。
小模具倒是允许一部分悬在拉杆外,四块压板有位置就行。但压板缺一块的机我坚决不上——去年外协那台机只给我们压了两块,打高压件时模口张嘴,飞边0.15毫米厚,抛光师傅修了整整两天。像系鞋带,两根带子系一根,跑两步就散。
锁模力吨位怎么算?投影面积乘比压,再留两成余量
锁模力约等于型腔投影面积乘比容压力,PP按每平方厘米250到300公斤估,算完往机台大一档选,贴着算出的吨位开机最容易飞边。
拿常用的面壳举例,投影1200平方厘米,不同料的账是这样的:
| 材料 | 比容压力(公斤/平方厘米) | 投影1200平方厘米对应吨位 | 建议机台 |
|---|---|---|---|
| PP、PE | 250-300 | 300-360 | 320吨 |
| ABS、PS | 300-400 | 360-480 | 400-450吨 |
| PC、PA加玻纤 | 450-650 | 540-780 | 650吨以上 |
老实讲,这张表算出来的数只能当下限。前年一套ABS面壳,投影1100,按0.35算出来385吨,客户咬死说250吨能打,我拗不过他,结果高速打的时候胀模,分型面飞得一塌糊涂,返修加停机赔进去小一万。从那以后我立了条规矩:算出多少吨,往上一档选,绝不贴着选。
吨位够还不够,注射量也得跟上。制品重量加流道凝料乘1.2,落在机台最大注射量的两到八成之间最舒服。大机打小件最忌讳,塑料在料筒里停留太久,一圈下来就黄变发脆。模温也顺手核一下,PP件模温开40到60度,ABS要70到80度,PC得90往上,机台自带的模温机够不够用也是匹配的一部分,有的机只配水式的,打PC就得外接油温机。上了500吨的大家伙,机台匹配的账更细,大型注塑模具从机台到报价的门道,我之前单独拆过保险杠级的例子,这里不重复。
顶出行程和开模间距:取不出制品等于白装
顶出行程要大于制品高度加流道凝料,开模间距要大于模具总厚加两倍制品高度再留50毫米,这两项差一截,制品就卡在模里掏不出来。
还是拿收纳盒说:盒深85毫米,顶出行程至少85加流道15,等于100毫米往上。机台顶出只有90,那就得改二次顶出或者上气顶,模具成本立马加几千。开模间距同理,模厚420加两倍制品高170再留50,机台最大开模间距得高过640才稳。
这个坑我自己踩过。2019年一套垃圾桶模,桶身420高,机台顶出行程只有350,制品死死抱在阳模上拔不出来,最后拆了半边模才掏出来,阳模面拉花,补模八千多。打那回起,我接单第一件事就是问三栏数:容模量、顶出行程、最大开模间距,缺一栏不报价。
对了,说到顶出,还有顶出力这栏别漏看。大投影件脱模要的顶出力大,老机台机械顶出行程是死的,液压顶出能调,选机的时候两种机差价不大,我更偏向液压,调行程省事,深腔浅腔一台机通吃。上机之后的找正、压板顺序也有讲究,注塑机模具从吊装到合模试机的完整流程我写过一篇,照着走能少出不少乱子。
回头看那套收纳盒模,最后上了隔壁厂260吨的机。开机前我把拉杆间距、模厚、顶出行程三栏又核了一遍,前后不到十分钟,换来的是一次试模通过。机台匹配真不是什么高深技术,就是三组数字对一遍的事,可这十分钟省下的,可能是三天工期、一趟吊运钱,外加一次飞边返修。模具和注塑机合起来怎么把一件货从料打到成品,中间还有充填保压冷却脱模一整条链,想往深了看的朋友去翻延伸阅读。
常见问题
模具厚度比机台最小模厚还薄怎么办?
垫垫板补厚,补到最小模厚以上,压板照样压紧。注意垫板硬度要比模板低,别压出印。差超过50毫米就别垫了,换台机更稳当。
小吨位的模能上大吨位机台打吗?
能,吨位大只是锁模力富余,多费点电而已,反过来不行。要核对的其实是容模量、顶出行程和注射量这三项,吨位本身不是门槛。
参数表上注射量和锁模力哪个先看?
先看锁模力和容模量,这两项不过关直接淘汰这台机。注射量不够还有得救,加大流道或者调整腔数都能凑,锁模力不够是真没辙。
热流道模具选机台要多注意什么?
多看温控组数够不够、模板有没有开孔位、喷嘴伸入量对不对。另外算注射量时要把流道里常驻的那部分塑料算进去,热流道里的料永远打不出来。
一套注塑机模具到底能配几种机台?
只要容模量、锁模力、顶出行程、注射量四项都落在范围内,几种都能打。我手里那套560的模,260吨和320吨两台机轮着上,报价时就按客户手头有的机来调方案。