模具注塑是怎么回事?模具与注塑机配合的完整成型过程
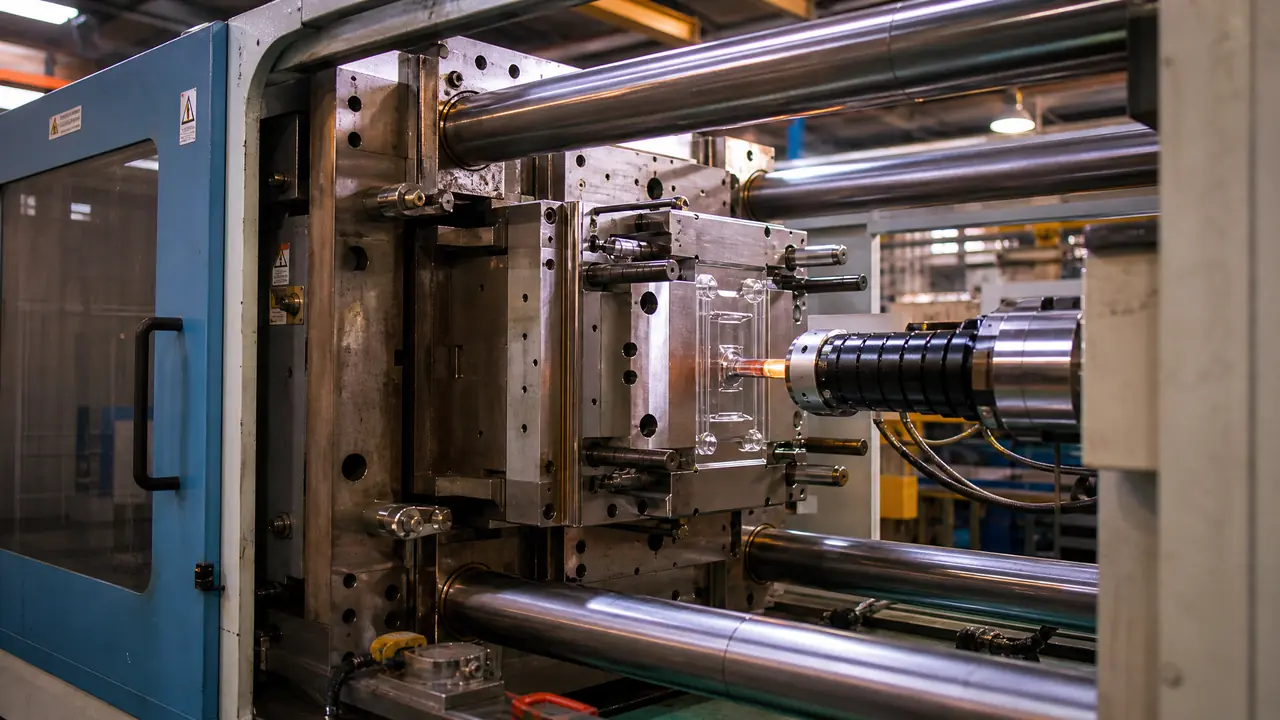
先说结论:模具注塑就是注塑机和模具的一唱一和——机器管熔料供力,模具管定型给形状,锁模力够不够、注射量匹不匹、装得正不正,这三关全过了才有合格件。不确定的话,先按这三关去对照你手上的机器和模具。
不少外行以为塑料壳子是机器"挤"出来或者"压"出来的。不对。模具注塑的路数是先把塑料烘成糖稀一样的熔体,再用螺杆把料灌进一对闭合的金属模腔里,冷透了才开模拿件。机器是肌肉,模具是模子,俩人谁也离不开谁。
上个月有个做电商的朋友来厂里,站在机台边看我打一批 PP 收纳盒,问了一句外行但特别到位的话:"模具是照机器定做的,还是机器照模具挑的?"我说你问到根上了——每套模具开出来的时候就照着某台机器的脾气算过,锁模力、注射量、装模尺寸,三样对不上,模具做得再漂亮也白搭。这篇就顺着这个思路往下讲。
模具注塑是怎么回事?机器和模具各干什么活?
模具注塑就是塑料熔体在高压下被灌进闭合的模腔,冷却定型后开模取件:注塑机负责熔料、施压、开合,模具负责给形状。一套完整动作是合模、射胶、保压冷却、开模顶出,小件二十来秒走完一圈,一天能出几千模。
机器这边,核心是那根螺杆。塑料颗粒从料斗掉进去,螺杆一边转一边把料往前送,摩擦加热加上料圈加热,颗粒就化成了能流动的熔体,积在螺杆头部等着下一模。模具那边呢,是两块对得严丝合缝的钢,合起来中间挖出产品的空腔,熔体从浇口灌进去,填满,等它凉透,再分开把件顶出来。想把这个流程的每一步参数看透,可以翻我之前那篇注塑模具入门指南,讲得比我这篇细。
模具本身也不是一整块铁。定模固定在机器一头不动,动模跟着合模机构来回走,中间夹着浇注、顶出、冷却几套系统,浇口开在哪、顶针从哪顶、水路怎么绕,都影响最后那个件长什么样。这些结构我单独拆过一篇注塑模具结构常识,外行看图也能懂个七成。机器和模具就靠模板贴合、拉杆导向、定位圈对中这三个点连成一体,配合出问题,十有八九出在这三个点上。
锁模力怎么配?吨位不是越大越好
锁模力的活儿是扛住熔体把模腔胀开的力,行业普遍按每平方厘米制品投影面积 0.3 到 0.5 吨起步估,PP 这类好打的取小值,PC、PA 这类粘的取大值。吨位配小了飞边胀模,配大了白烧电还伤料。
翻车的事我记得清楚。前年一个客户拿着 400×300mm 的工具箱外壳,硬说用厂里那台 160 吨的机打就行,省钱。投影面积一算一千二百平方厘米出头,按每平方厘米 0.35 吨算也得四百多吨的锁模力。他不信,打了。第四模开始四边冒飞边,第八模模腔撑到分型面窜料,赶紧停机。后来换到 320 吨机上,参数没大动,飞边当场消失。锁模力不够这个事,机器不会提前打招呼,它只会让模具替它挨打。
反过来也不行。我们车间有台 320 吨机,有阵子闲着,排了一单 18 克的小塞子上去。件是打出来了,毛病在别处:料在料筒里停留太久,PC 料微微发黄,客户拿手一掰就感觉脆。大马拉小车,料筒里那点料被反复"焖"着,性能悄悄变了。从那以后小单宁可等小机台排期,也不往大机上塞。
| 制品投影面积 | PP 类经验锁模力 | PC、PA 类经验锁模力 | 大致对应的机器吨位(PC 件) |
|---|---|---|---|
| 100 平方厘米 | 约 25-35 吨 | 约 50-60 吨 | 60-80 吨 |
| 300 平方厘米 | 约 90-105 吨 | 约 150-180 吨 | 180-200 吨 |
| 600 平方厘米 | 约 180-210 吨 | 约 300-360 吨 | 320-400 吨 |
这张表是估个大概,正式配机还得把流道面积、壁厚、排气都算进去。但外行记住一条就够:问厂家"这模具配什么机",人家答得出投影面积和吨位的换算,基本靠谱;只甩给你一句"我们机够大",留个心眼。
注射量匹配:料筒里的料多一半还是少一半,都有讲究
注射量是机器一次能射出的熔料重量,习惯让制品加流道的总重量落在机器最大注射量的三成到八成之间,两头贴边都容易出毛病。这个参数买机器、配模具的时候就得对上,事后改不了。
怎么算?机器标的注射量是按 PS 料给的,换成别的料要除个比重系数。制品本身 200 克,流道再吃掉 40 克,240 克的活儿,你就得找标称 300 到 800 克的机器,别拿标称 250 克的机硬打,也别拿 2000 克的大机应付。我们开新模之前,这张账是模具厂和注塑厂两边一起对的,谁漏了谁吃亏。
上限卡住的是塑化能力。机器太小,料不够打,螺杆一圈储不够,熔体在筒里塑化不匀,出来的件不是缺料就是密实度飘。下限卡住的是停留时间。机器太大,一小撮料在大料筒里转悠,碰到 PC、PBT 这类娇气的料,停留超过二十分钟就开始发黄发脆。我拆过一批退货的 PC 灯罩,脆得像饼干,最后查出来就是排产太少、机器太大,一半的锅在注射量没配对上。
有个土办法肉眼就能验:看储料行程。打满一模之后螺杆后退的位置,落在总行程的三到八成之间,就算健康;顶着头打或者只走一小截,都说明这台机和这套模具不太般配。这话不绝对,但去现场看机的时候,够你跟操作工聊上两句了。
模具上机要过哪几关?定位圈、拉杆间距和模厚
装模先过三关:模具外框要卡得进拉杆间距,模厚要落在机器最小和最大模厚之间,定位圈要对准定模板的定位孔,一关不过就装不上机。这三关在开模定模架之前就得核,不是装的时候才想办法。
拉杆就是机台四根大柱子,模具得从中间塞进去。我们车间出过一回笑话:一套模具压铸着赶出来的,外框比拉杆内距宽了十来毫米,天车吊到半空塞不进去,又原样吊回架子。返工改模架小一号,耽误三天货期。从那以后我们定模架之前,先拿卷尺量机台拉杆内距,纸面数字再漂亮也亲手量一遍。
模厚是另一个隐形门槛。机器合模机构能吃掉的模具厚度有范围,薄了要垫铁,厚了合不拢。定位圈则是模具先端那个凸圆环,直径行业里常见 100 毫米上下,大机台有 110、150 的规格,它卡进定模板的定位孔里,保证浇口和射嘴对得一丝不差——差半毫米,射胶的时候漏胶,机台面板上一滩料,件也废。
装好之后还有一道配合容易被忽略:合模保护。动模快碰到定模那一段,机器要切到低压慢慢走,模腔里要是有掉进去的异物或者没取净的件,机器得报警停机而不是硬压。这套功能调得好不好,直接决定镶件和模腔的命。我们那台机的模具保护器调好灵敏度之后,三年没压坏过一次模,报警延迟和灵敏度怎么调,那篇写得挺全。
回到开头朋友那个问题:模具照机器定做,机器照模具挑,两边是一套账。锁模力扛住胀模的力,注射量喂饱每一模,装模三关保证模具能稳稳落在机台上——三样对上了,剩下的才是调参数的功夫。下次你去注塑厂看现场,别光盯着机器轰隆隆响,先问一句这套件用了几吨的机,懂的深浅,厂里的人一听就知道。
常见问题
一台注塑机能换着打好几套模具吗?
能,只要拉杆间距、模厚、锁模力、注射量都在范围内就行。小厂一天换三四套模很常见,熟练的话换一次四十分钟上下,慢的要半天,所以排产的时候同一种料、相近吨位的活儿尽量排一台机,省的就是换模时间。
锁模力吨数是不是越大越保险?
不是。吨位大了费电,料停留时间长,PC 这类料还容易发黄发脆,模具分型面也被压得更容易塌。够用就好,按投影面积算出来的吨位往上留一档余量,是我一般给的建议。
家里的塑料件都是模具注塑做出来的吗?
不是全部。矿泉水瓶是吹瓶吹出来的,大水桶不少是滚塑,管材是挤出机连续拉出来的。多数硬壳类小件——遥控器壳、收纳盒、玩具——确实是注塑打的,判断土办法:找浇口剪掉留下的一个小圆疤或者小尖点,找到基本就是注塑件。
外行去看注塑现场,先看什么?
先看周期稳不稳:同一套模打下去,每模开模取件的节奏是不是一致的,忽快忽慢说明参数没锁住。再看飞边和料头,飞边多说明锁模力或者分型面有问题。有这两眼,基本不会被人糊弄。