注塑模具配件怎么买?规格与防伪
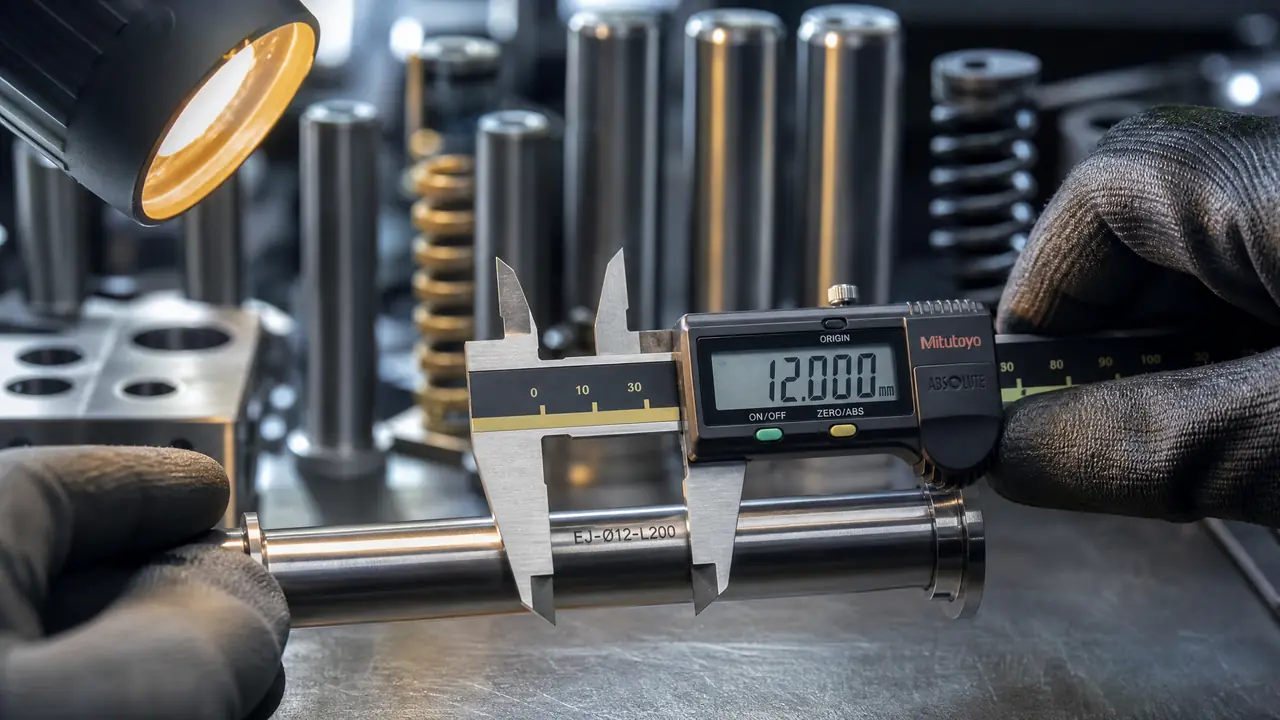
先说结论:买注塑模具配件,规格对得上只算及格,材质和硬度才是拉开寿命的关键,假原厂件大多栽在钢印和材质单上。下单前先按图纸把五项规格核全,再照文末三招验一遍货。
上个月帮朋友厂里补一批顶针,对方发来的照片里,钢印字模模糊糊,包装盒倒是印得挺漂亮。我心里咯噔一下,大概率是假的。后来让货拉回来一称,重量比正品轻了一截,一验火花,果然是普通料。买注塑模具配件这件事,坑不在买不到,而在买到那种尺寸对、材质不对的「李鬼」。规格抄图纸谁都会。难的是你没见过真货长什么样。
这些经验是我这几年在宁波和珠三角两头跑配件市场攒下来的。下面按规格怎么核对、价格怎么砍、防伪怎么看三块展开,都是实操层面的事,不绕弯子。
规格怎么核对:配件单上的数字别漏抄
配件规格至少报五项:名义尺寸、公差配合、材质牌号、硬度要求、表面处理。少报一项,到货大概率对不上,返工的运费和工时都是自己的。
拿最常见的顶针举例。Φ2×100 里,Φ2 是直径,100 是总长,但光报这两个数远远不够。头部有没有定位肩?肩厚多少?配合公差按 h6 还是 f7?头部要不要做防转?这些不写清,供应商就按他的习惯做。我有次图省事只报了 Φ4×120,到货的顶针没有止转位,装机后顶针跟着转,产品表面拉出螺旋纹,一整模货报废,重配花了小两千。教训值这个价。
导柱导套的情况类似。一般模具用 45 钢调质的够用,精密模建议 20 钢渗碳淬火,表面硬、芯部韧,装模时不容易崩。硬度要求别只写「高硬度」,直接写 HRC 区间,比如导柱表面 HRC58 以上,供货才有依据。司筒更细一些,司筒针和司筒之间是滑动配合,间隙大了飞边、小了卡死,这个配合公差必须在订单上写明。对结构还分不清顶针和司筒各自装在哪的,先去看这篇注塑模具结构基本常识,对上号再谈买。
还有一个常被忽略的点:表面处理。顶针表面氮化与否,寿命差得不是一点半点。同一支 Φ3 顶针,普通 45 钢调质的用三个月就拉毛起刺,SKD61 整体氮化的我用了一年半还光溜。氮化层深度让供应商写进单子,行业里普遍做到 0.1 毫米左右,能查能验。
报规格最稳的办法是拍实物加卡尺图。把旧件平放在卡尺旁边拍一张,直径、长度、肩厚一目了然,发过去比文字描述快得多,错单率几乎为零。供应商报价也快,省去来回对电话的那半小时。
水路接头这类小件也有讲究。常见的是 1/4 英寸 PT 螺纹快接,买之前确认模具水孔是 PT 还是 NPT,两种牙型角度不一样,硬拧上去当时不漏,通热水就开始渗。铜接头看着都一样,杂牌的壁厚薄一截,我称过,同规格能差五六克,装上没俩月接口就氧化发绿,换成一体铜的直接用三年。
价格档位:不同渠道差在哪
同规格顶针,普通国产件和原厂件价差能到五倍,贵的钱主要买的是批次一致性,不是买牌子好看。频繁更换的小件选便宜档,装拆成本高的选贵档。
先上一张行情表,价格是江浙市场 2024 年前后的普遍水平,量大另说,各地有浮动:
| 配件(常见规格) | 国产普通 | 标准件平台 | 原厂/进口 |
|---|---|---|---|
| 顶针 Φ2×100 | 1-3 元 | 5-8 元 | 15-30 元 |
| 司筒 Φ8×100(含针) | 10-18 元 | 25-45 元 | 90 元起 |
| 导柱 Φ16×150 | 8-15 元 | 20-35 元 | 60 元起 |
| 扁弹簧(中载荷) | 2-5 元 | 6-10 元 | 15 元起 |
别看见差价就全上最便宜的。我车间里顶针换得最勤,三五天就有断的,普通国产件单价低、随时有货,备一盒换着用反而划算。司筒不一样。装拆一次要停机半个多小时,坏一次的停机损失比差价大得多,这种我只买标品以上的。导柱介于中间,普通模用国产调质的完全够,别为面子花钱。
标准件平台的优势在样本齐全、公差稳定,缺点是贵、交期长,急单等不起。本地配件店胜在随叫随到,但批次一致性要看老板的进货渠道,换了一批料你未必知道。至于热流道系统的配件另算,加热圈和针阀的水比冷流道深得多,可以看这篇热流道模具全解析,这里不展开。
防伪三招:钢印、材质单和重量
识别假原厂配件,先看钢印是激光打还是腐蚀的,再要材质证明书对炉号,最后称重量比样本。三关过不了两关,直接退货别犹豫。
第一招看钢印。正品是激光打标,字口干净,深浅一致,手指摸不出明显台阶。假货多用化学腐蚀或者功率不够的打标机,字口发毛,指甲刮过去有毛刺感。别小看这个细节,我拆过几十支假冒顶针,字口处理得糙的占了绝大多数。
第二招要材质证明书。正经渠道敢给材质单,炉号能对上货。卖家支支吾吾只说「绝对 SKD61」却拿不出单子的,心里就要打鼓了,谈价时直接按国产料的价格压下去,他不反驳基本就坐实了。
第三招最土也最管用:打火花。45 钢在砂轮上蹭一下,火花是亮黄色的直线分叉,拖得长;SKD61 这类热作模具钢火花短、偏暗红。这个办法我在车间验过不下五十次,比看包装、看防伪标签靠谱得多。称重是辅助手段,同规格假货偏轻,但没有标准件在手边对比时不好用。
硬度抽检是最后一道保险。2024 年我进过一批标 HRC50 的顶针,抽三支送计量室打硬度,实测只有 HRC44 到 46,整批退了。从那以后超过五百块的配件订单,我都要么抽检硬度,要么合同里写明硬度不合格全退。公差和硬度要求高的活,可以参考这篇精密注塑模具公差控制的做法,把验收标准前置到订单里。
回到开头那批顶针。朋友后来找了本地一家开了十几年的老配件店重配,钢印、材质单、火花三样当着老板的面全验过,用到现在没出过问题。买注塑模具配件不图最便宜,也别迷信原厂两个字,把五项规格报全,把防伪三招用上,大部分坑就绕开了。你下次下单前,把这份清单打印出来贴在仓库门上,照着核对再掏钱。
常见问题
顶针断了,能不能随便买支同尺寸的换上?
最好连材质和硬度一起问清。临时救急用普通料的顶一顶可以,但要生产透明件或者高温料,普通顶针两天就拉毛,反而耽误事。规格报全再买,一步到位。
网上买配件便宜一半,能信吗?
顶针、弹簧这类标品价格透明,便宜太多的多半是回流料或者改制件,注意看头部和肩位有没有二次加工的痕迹。原厂件在网上流出的真货很少,别抱侥幸心理。
导柱导套用到什么程度该换?
合模时手感有旷量,或者制品分型面出现规律性错位,就该换了。导柱拉伤出沟槽还继续用,导套会跟着报废,一套下来多花一倍的钱。
弹簧压缩量怎么选才不容易疲?
行业普遍按压缩比不超过自由长的四成来用,超过五成很快就没力了。回程弹簧宁可粗一点也别顶着极限用,断了顶针板顶不到位,修起来更麻烦。