塑料筐模具怎么省成本?壁厚与加强筋
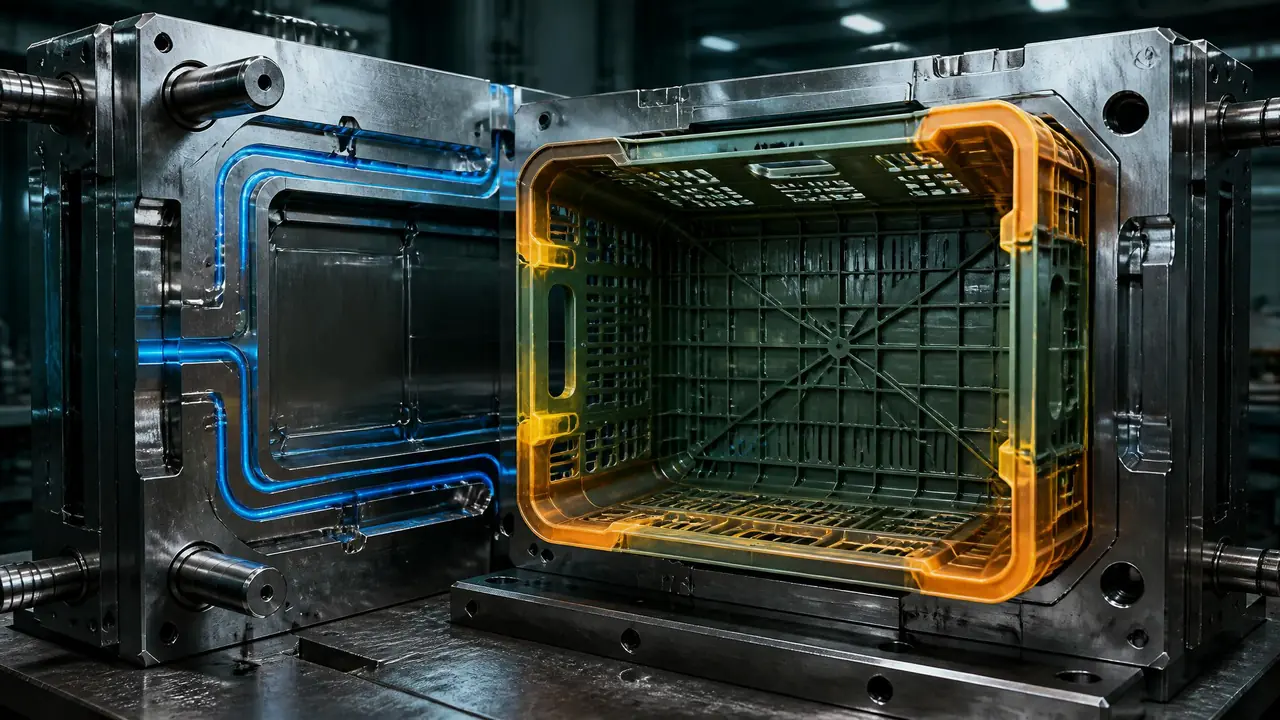
我的判断是,塑料筐模具省成本的大头不在模具报价,而在壁厚和加强筋这两个设计变量。壁厚每减0.4毫米,单件克重和冷却时间一起降,一年省下的料钱够再开半套模。先把这笔账算清,再谈怎么压价。
塑料筐模具这个东西,报价弹性其实不小,可真正的成本坑往往不在报价单上。去年我帮一个做蔬菜周转筐的厂子看账,他们嫌开模贵,找了家便宜近三成的工厂,结果筐做出来单件重了将近两百克,周期还慢了十来秒。模具是省了不到两万块,一年多烧进去的料钱十几万,怎么算都是亏的。
所以别绕了。塑料筐模具想省钱,先看壁厚定得激不激进,再看加强筋布得聪不聪明,这两件事做对了,什么议价技巧都是次要的。下面按我跑厂子摸出来的顺序讲。
壁厚是单件成本的第一杠杆
周转筐的壁厚每加0.5毫米,冷却时间大约多四成,单件克重同步上涨,这两项才是长期成本的大头。冷却时间跟壁厚接近平方关系,壁厚从2.5毫米加到3.0毫米,冷却时间不是涨20%,是接近涨45%。你猜这条公式一年吃掉多少钱?
算笔账你就明白了。一条筐的生产线,按一天开两万模算,每模周期慢10秒,一天就多耗55个小时上下的机时——差不多两天白干。而慢的根源多半就是壁厚多给了那么零点几毫米,冷却水路怎么排都追不回来。
筐类产品的主流壁厚区间在2.5到3.2毫米,用共聚PP注塑,带把手和堆垛翻边的位置局部会做到3.5到4毫米。你要是直接跟模具厂说“做厚点保险”,没人拦你,钢料和加工反而好做,模具还能多报点价。但塑件的料钱和周期,全压到你身上了。
说个我实际跟下来的数。2024年春天,上面那家厂子把筐的公称壁厚从3.0毫米压到2.6毫米,同时把底部筋加密了一档,单件克重从1850克降到1620克,周期从52秒缩到42秒。按年产30万只、PP料7块5一公斤算,光料钱一年省下小五十万。这就是壁厚这个杠杆的力度。
还有个前提别漏:壁厚一减,熔体充填就变挑剔。那家厂子第一次试2.6毫米的方案,车间那台老注塑机注射速度跟不上,筐的四个角缺料。料温从235度提到248度,再把浇口扩大了0.5毫米,才稳定下来。所以减壁厚之前,先看看自己产线的机器什么水平,别光改图纸。
当然,减薄不是拍脑袋的事。筐要堆垛、要装货、要扛叉车一撬,刚度不够直接变形趴底。所以减壁厚必须跟布筋一起动,这也引出第二个话题。
顺带提一句,筐模的水路和顶出怎么排,直接决定薄壁方案能不能稳定量产,展开的可以翻翻这篇注塑模具结构基本常识,水路离型腔近一点,冷却效率就是两个档次。
加强筋怎么布才不白花钱?
筋厚压在壁厚的0.5到0.7倍最稳,超过0.8倍,筋对应的正面几乎必出缩痕,返修的钱比省下的料贵。别觉得筋多点结实,布错位置和厚度,缩痕、熔接痕、顶白会一起来找你。
行业里通行的做法:筋厚取壁厚的0.5到0.7倍,高度别超过壁厚的3倍,拔模斜度留0.5到1度。筐底走井字筋,侧壁竖筋顺着脱模方向排,框口用翻边结构补刚度,代替整体加厚。这套配比不是我发明的,是模具厂车间里口口相传的老经验,好使。
翻车案例我也见过。前年隔壁镇有套筐模,产品方坚持筋按壁厚等厚做,理由是“结实”,T1试模出来正面一排缩痕,灯光一照全是坑。客户验货直接卡住,烧焊改模花了两万多,机器停了半个多月。省料没省成,倒贴一笔。
“多布几条筋就结实”这话对一半。筋的密度上去,壁厚才敢减;可筋太密,熔接痕跟着多,筐角一磕就裂,装重物翻筐的投诉反而上来了。平衡点在图纸上只能估个七成,剩下三成得靠试模摸出来。
所以我的建议是,图纸阶段就跟模具厂把筋厚系数、缩痕验收标准白纸黑字写进合同里。流程上怎么跟厂子谈设计,参考这篇注塑模具设计怎么做,把配合尺寸的确认节点卡死,比事后扯皮强。
收缩率放错,省的钱全吐给改模
共聚PP的收缩率按1.5%左右放,堆垛配合的口部尺寸要单独跟模具厂核对,别全交给默认值。PP本体在1.2%到2.0%之间浮动,HDPE更大,能到3%。差0.2%,600毫米的对角线就是1.2毫米,筐摞筐直接卡死。
塑料筐对尺寸的敏感度比外观件高,因为它要跟另一只筐配合。收缩率放小了,空筐插不进;放大了,堆垛晃,一提就散架。这些都要在开模前定好,含糊一句“按经验来”,后面就是一轮一轮烧焊。
还有一个容易被忽略的点:冷却不均匀带来的翘曲。筐底筋密的地方温度高,四角先冷,出模后底面往中间凹,装满货就往外鼓。见过一套模把水路改成随形排布、进水温差压到3度以内,翘曲量从4毫米多降到1毫米出头,堆垛测试一次过。模具上多花的那点钱,两天赚回来。
腔数和流道也是账本上的一行。单腔模直接从大浇口进料,基本没有料头;改成双腔,冷流道的废料大概占2%到3%,热流道能省掉这部分,但模具要贵两三万。我帮厂子算过临界点:年产不到10万只,就别上热流道,回不了本。原理和适用范围看这篇热流道模具就行,不展开。
老实讲,塑料筐模具的省成本逻辑就三层:图纸阶段定准壁厚和筋,开模阶段盯住收缩率和水路,量产阶段守住周期和克重。任何一层偷懒,另外两层都替你兜不住。模具报价能砍的其实有限,砍狠了工厂就把亏空藏进钢料和加工里,你更亏。
回到开头那家厂子,今年他们又开了两套筐模,报价单直接附了壁厚分布图和筋厚系数,双腔布局,验收指标里写明单件克重上限和堆垛次数。这套打法才是真的省钱,跟压价是两码事。
常见问题
塑料筐模具一套大概多少钱?
单腔的筐模用718H或P20做型腔,行业普遍报价在4到8万,看筋的加工量和顶出复杂度。产量大可以上双腔,模具贵一截,单件摊下来的模费反而低。寿命一般按30到50万模次谈,合同里要写明。
壁厚减薄之后筐不结实怎么办?
别一次减太狠,0.2到0.3毫米一步,配合筋加密和框口翻边补刚度。改完必须做满载堆垛和跌落测试,实测过再放量生产。跳过测试直接改,翻车了省的钱都赔出去。
周转筐用PP还是HDPE好?
常温周转首选共聚PP,刚性和抗冲击平衡好,收缩也稳。冷库或低温环境用HDPE或耐低温共聚PP,普通PP低温发脆,一摔就裂。HDPE便宜一点,但收缩率大、刚性差,筐壁要适当加厚,算总账不一定划算。
为什么同样的筐,模具报价差那么多?
差价藏在钢材、腔数、水路结构和筋的加工方式里。筋密、槽深的型腔要花更多电火花和CNC工时,随形水路也要加钱,但量产效率高。报价单只看总价没用,让对方把钢材牌号、加工工时和验收指标列出来再比。