塑料模具配件怎么买不吃亏?易损件清单、渠道比价与备货账
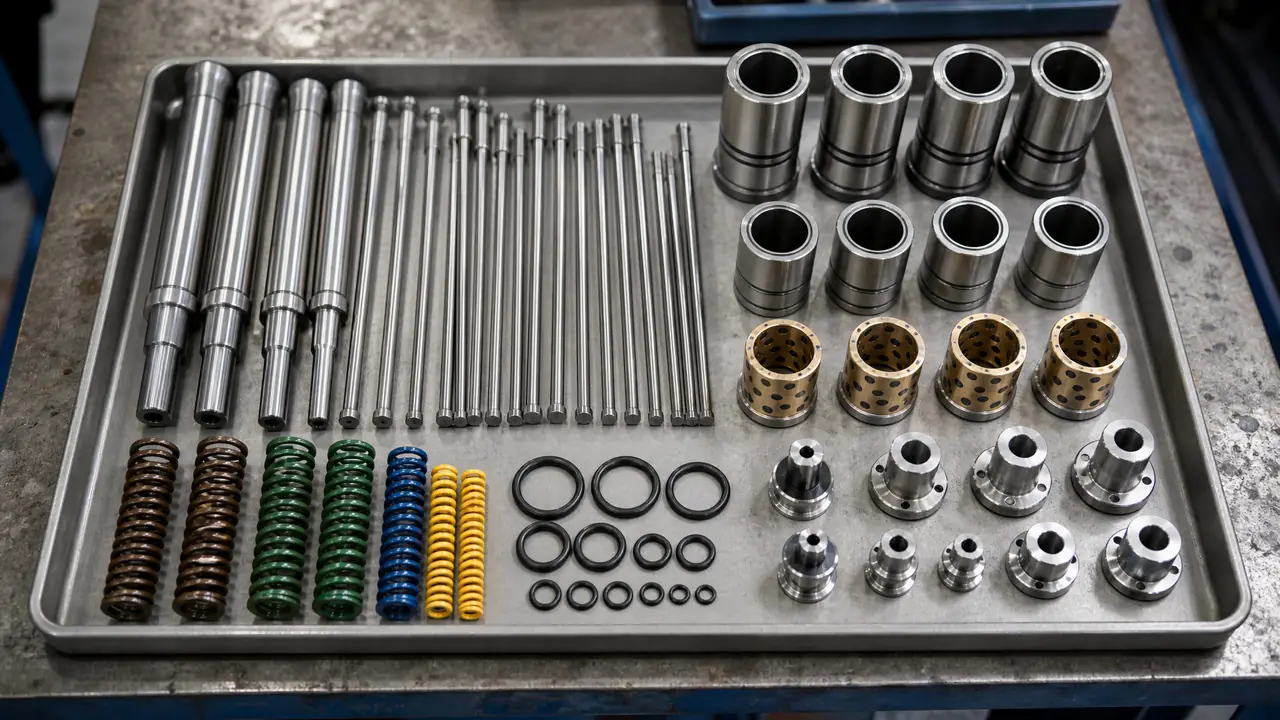
一句话版本:塑料模具配件里大半的停机都坏在几十块的小件上,顶针、导柱、密封圈、弹簧按机台备库,导向件别买最便宜的,换件盯模次别等故障,这三条做实,一年能少停好几回机。
三根十几块钱的顶针咬死,一台290吨的海天机停了半天——塑料模具配件这门账,贵的从来不是件,是机台停着的钟点。修完那天我跟新来的采购小姑娘算了一笔:一根顶针十几块,半天产能四千块。
一套塑料模具,模架和钢材是身价的大头,装上去以后反而不用你操心。真正天天跟你打交道的,是那些几块钱几十块的小件:顶针、导柱、导套、弹簧、密封圈、浇口套、水嘴、隔水片。名字土,个个要命,哪个掉链子,那一模的产品就跟着报废。
我在注塑厂管采购五年多,闲下来翻过半年的维修台账,停机原因里六七成跟顶出、密封这些小件沾边,模架裂了、型芯断了这种大毛病,一年摊不上两回。所以备件这件事,备的就是易损件。
塑料模具配件分几类,哪些要常备
塑料模具配件按寿命分两档:顶针、导柱、弹簧、密封圈、浇口套是易损件,要备库;模架和运水件耐用,坏了再换也来得及。分清这两档,备库的预算和精力就都有了去处。
分档只是第一步,有用的是记住每类件的脾气。
顶针和密封圈换得最勤。正常打货,一副模的顶针打到八万到十二万模次就得拆出来看,密封圈基本一年一换,遇上玻纤料这种带磨损性的塑料,寿命还得打个对折。导柱导套寿命长,但就怕缺油,一旦拉伤,整套模都得下机等修。
对了,说到易损件,好多人把水嘴、隔水片也算进去。我倒觉得它们不算坏得快,是丢得快——装卸模的时候拆下来搁一边,转身就不知道垫在哪个模底下了。这个坑我踩过,光隔水片一年补过三回货,后来定了规矩:拆下来必须挂回模架的挂钩上,才算收工。
我自己整理了一张参考表,价格是我们在华东拿货的数,各地行情略有出入,量级不会差太多。
| 配件 | 管什么 | 更换参考周期 | 拿货参考价 |
|---|---|---|---|
| 顶针 | 把制品顶出型腔 | 八到十二万模次拆检 | 八到二十五元一根 |
| 导柱导套 | 开合模导向 | 拉伤即换,平时打油保养 | 四十到一百五一套 |
| 弹簧 | 顶出复位 | 半年到一年 | 八到三十元一根 |
| 密封圈 | 运水接头防漏 | 一年强制换新 | 两到八元一个 |
| 浇口套 | 主流道入胶 | 拉伤跑胶再换 | 五十到二百元一个 |
易损件里哪个先坏、坏成什么样,塑胶模具配件易损件那篇按件拆过,可以对照着做检查表。
哪些配件的钱不能省?
导柱导套和顶针的钱不能省,导向和顶出精度直接决定制品合格率;密封圈也别贪便宜,漏水进胶一次就够赔一年的差价。
我的依据是两笔账。
头一笔是精度的账。导柱和顶针是模具里少数要求配合到±0.02毫米级的件,正规厂家的料热处理到位,用一年磨损量还留在公差带里;杂牌料三个月就开始超,制品的毛刺、顶白全跟着冒出来。省十块八块,赔的是整批产品。
第二笔是翻车的账。前年我图便宜在电商平台买过一批九块钱一根的顶针,到手看着也挺亮,打了一个半月弯了两根,针头直接怼在模芯上,留下一个印子。修模两千八,机台停了一天半。二十来块的中档货顶得住,差价就差在这点命上。
弹簧、密封圈这类本身就不贵的,买中档就够。密封圈我认准丁氰、耐温八十度以上的规格,两三块钱一个,没有省的必要。热流道另算,那是几千到几万的系统,坏不坏、怎么换,听模架师傅的判断,自己别瞎动手。
配件去哪买:三个渠道的价差
同一根顶针,档口、模具厂直供和电商能差三成到一倍,我的买法是常规件找熟档口,急件电商次日达,特殊件找原模厂。
三个渠道我都常年走,各有各的用处。
| 渠道 | 价格水位 | 到货速度 | 适合买什么 |
|---|---|---|---|
| 五金城档口 | 中等,熟客能砍 | 当天 | 顶针弹簧密封圈走量 |
| 电商平台 | 便宜两三成 | 次日到三天 | 标准件、不急的单 |
| 原模厂直供 | 最贵 | 看排产 | 镶件、异形特殊件 |
电商便宜,但水也深。有一回我买导柱,详情页写着GCr15轴承钢,到手一测硬度,跟档口四十来块的正规货差着一截,退货来回耽误一星期。老实讲,急件我不敢全押电商。
档口的好处是能上手摸,硬度、光洁度掂一掂就有数,账期也好谈。我们常备的顶针、弹簧固定在一家档口拿,一年走两三万块的量,价格能压到电商价附近,坏了还包换。模具配件批发的三大渠道比价有人做成过一份记录,跟我这套经验对得上,照着比就行。
原模厂直供最贵,贵在包配包研。镶件、异形顶针这种要按图加工的,还是得回原厂,别处做的未必配得上。
换件盯周期,别等坏了再动
易损件按模次定保养点,顶针每八万模次拆检,密封圈一年一换,别等出毛刺才动手,预防性换件的花费不到停机损失的一成。
跟换遥控器电池一个道理,没人等遥控器彻底没反应了才换电池。模具也一样,台账记着每副模的模次,到了数就安排保养,拆开顺带把该换的换了。
顶针要保养到位,打油别省。我们定的是每四万模次打一次顶针油,用耐温八十度以上的型号,这两年咬针的毛病少了大半。顶针油怎么挑等级、多久打一次,模具顶针油的选择那篇有张对照表,照着执行就行。
模温顺带提一句。八十度上下的正常模温下,冷却时间占成型周期的六到七成,密封圈也扛得住;哪副模的模温老是飙到一百多度,那副模的密封圈三个月就得换,还得查查运水是不是堵了。
我的笨办法是每周五下午留半小时,把这周下过机的模过一遍,该记模次记模次,该下单的下单。就这么坚持下来,计划外停机一年压到了三四回。
回到开头那台停了半天的海天机。三根顶针十几块钱,赔进去的是小四千的停机加修模费。塑料模具配件的花钱诀窍就一条:该备的备齐,该换的按期换。省小件的钱,最后都加倍还给停机。
常见问题
塑料模具配件能自己买回来换吗?
顶针、弹簧、密封圈这类标准件可以,钳工现场就能动手。涉及配合公差的件,比如导柱导套,让修模师傅装完研配一遍再交机,装偏了等于白换。
一副模的易损件备一年要花多少钱?
按常见的一出四小模算,顶针、弹簧、密封圈、浇口套全备下来两三百块,大模翻倍也就六七百。比起一回停机的损失,这点备库钱花得最值。
不同厂家的顶针能混用吗?
规格对得上就能用,下单时报模具编号和顶针位置号最稳。同一副模里粗细差太多的顶针,细的往往先坏,备件时按最细那档多备几根。
为什么原模厂的配件报价贵一截?
原厂报的不只是件价,还有拆装、研配和出问题兜底,贵三到五成是正常的。不赶工的件可以自己买标准件找修模师傅换,赶工还是走原厂省心。