塑胶模具加工厂怎么比?车床到试模一体
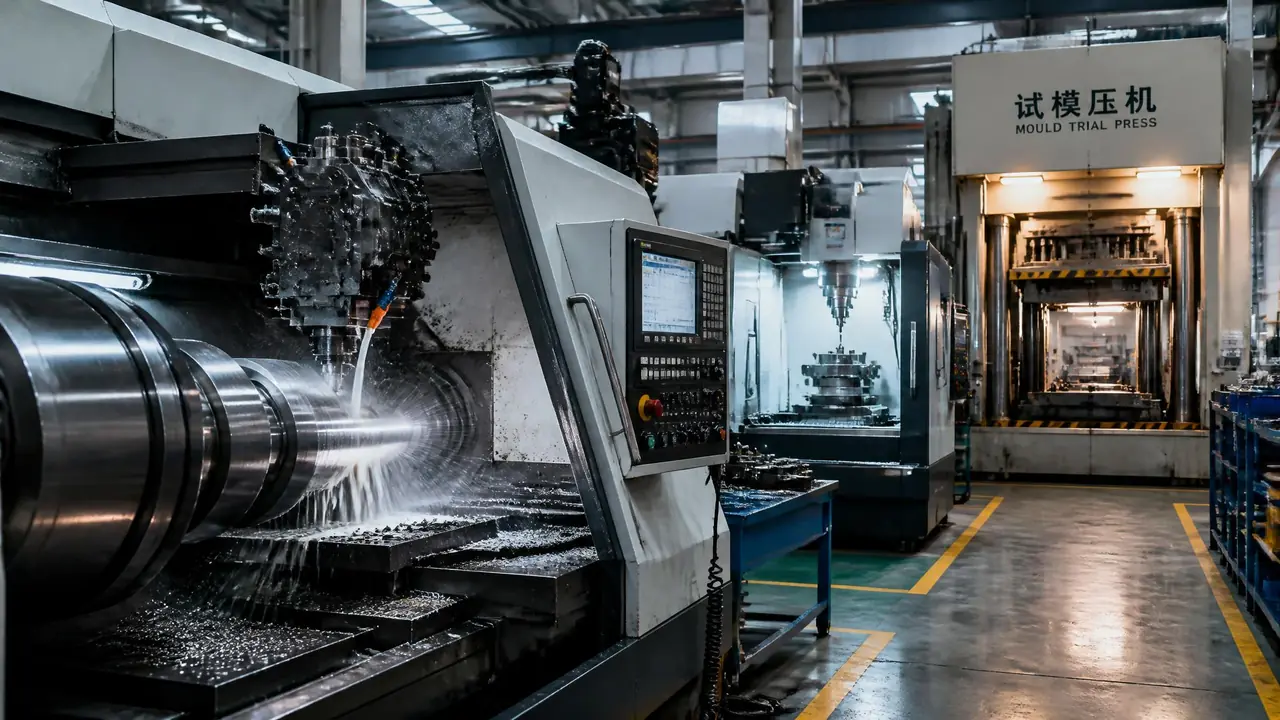
先说结论:比塑胶模具加工厂,别光盯着设备清单和报价单,要看车床、CNC、电火花到试模这几道关键工序是不是在人家自己车间里做完。工序外协越少,交期和精度越可控。你下一步要做的,是带一份工序归属清单去现场逐项核对。
上个月陪一个做小家电的朋友看厂,他手里捏着三家塑胶模具加工厂的报价,差价不到一成,人已经挑花眼了。我说报价单看不出名堂,你就问对方一句话:车床加工模架、CNC铣型腔、电火花清角、热处理、试模,这五道里面哪几道是你们自己干的?三家给的答案完全不一样。一家全自家做,一家热处理和试模要外协,还有一家说白了是个设计工作室,加工全靠外面拼。
最后选了全自家做的那家。倒不是听上去气派,是我自己的判断:中间环节每多一道,你就多一个失控的点,真出了问题三家互相踢皮球,你连该找谁都说不上。
车床到试模一体化,到底帮你省掉了什么
一体化省的不是钱,是周转时间:每多一道外协工序,普遍多等三到七天,出了精度问题还会互相扯皮。这话不是我编的,是跟单跟出来的。前年我们跟一副家电外壳模,模架用718H,型芯S136。车床粗加工时特意留了0.5毫米余量,等热处理后再精修到位。热处理要求真空淬火到HRC48-52,这活儿外协了。排队加往返,前后耗了9天。同档自家带热处理炉的厂,同样的硬度要求,3天出炉交回。就这一道工序,交期差出6天。
电火花清角是另一个常见的外协项。模芯清角公差卡在±0.02毫米的时候,铜公送出去加工,对方机床装夹基准一换,过切0.01到0.03毫米是常事。件儿拉回来,钳工得修配半天,修不好还得重新打电极。自家做的话,电极和工件共用一套基准,这类毛病能少一大半。想看各道工序前后怎么衔接的,可以参考这篇注塑模具加工全流程的拆解,顺序和我说的对得上。注塑模具加工全流程的每一步里也提到了外协衔接的坑。
还有一笔账很多采购不算:责任账。外协回来的工件超差了,加工方说是热处理变形,热处理厂说是来料留量不够,你来我往一查就是一周。一体厂没得推,超差就是自己机床的事,返工反而利索。
一体厂和拼单厂,摆在桌面上比一比
拼单厂本质是个调度员,不是加工方,每道工序都在别人手里,交期和质量他只能传话,拍不了板。这么讲不是要把拼单厂一棍子打死,预算特别紧、结构又简单的低要求模,找他们确实能省几个点。但你自己得清楚在跟谁打交道。两者摆在一起,差别是明摆着的:
| 对比项 | 车床到试模一体厂 | 外协拼单型厂 |
|---|---|---|
| 关键工序归属 | 车铣、电火花、试模在自家,热处理部分自配 | 核心加工多道外协,厂内以装配钳工为主 |
| 工序间周转 | 当天或隔天衔接 | 每道外协普遍多3-7天 |
| 精度超差责任 | 一家兜底,直接返工 | 加工方和热处理方互相推 |
| 小改模响应 | 2-3天可上机 | 要排外协档期,一周起步 |
| 适合的订单 | 交期紧、精度高的量产模 | 结构简单、预算卡得死的模 |
我的偏向很清楚:量产模、外观件、带精密配合的,多花的那点钱买的是确定性,值。真要比来比去拿不准,合作过17家工厂后整理出的9条考察标准里有一条和工序归属直接相关,可以对照着用。
去现场看什么?四个角落比设备清单管用
现场重点看在机零件、钢料仓库、试模记录和工序流转单这四样,比数设备牌子管用得多。展厅里摆三台新加工中心谁都会,下面这些地方装不了样子。
先看机台上正在干的活。有的厂设备一大半在干五金冲件或者代加工的散活,你的模具来了照样排队。在机零件里模具钢件占比高的厂,排产能才排得动。
再看钢料仓库。常备P20、718H、S136这些常用牌号的厂,签约当天就能下料。我见过一家厂仓库里码着十几个牌号的整料,销售拍着胸脯说常规尺寸当天锯切。另一家仓库空得能跑自行车,钢料临时采购,光等料就三天到五天,还没开工先输一阵。
然后要求看近三个月的T1试模记录。一次试模合格率这东西行业里没有权威统计,我不编数字,就说自己跟过的十几副模:T1一次过的不到一半。能拿出成套试模记录、问题项和整改闭环的厂,说明它真在管试模这一环,而不是试完拉倒。第一次试模前后要注意什么,从打样沟通到T1试模的避坑实录写得比我细。
最后翻工序流转单。每副模一张流转卡,哪道工序谁做的、几点几分交给下一道,写得清清楚楚。没有流转卡的厂,进度全靠你微信上问销售,问一句答一句,不问就石沉大海。
朋友那副外壳模,从下单到T1试模一共23天,其中卡在自家工序之间的时间加起来不到两天,试了一次基本收尾。回想起当初要是选了那家拼单的工作室,光热处理和试模两道外协,交期就得往后再让一周。选塑胶模具加工厂这件事,说难不难,把工序归属问清楚、去现场把该看的角落走一遍,答案自己会浮出来。
常见问题
两家塑胶模具加工厂报价差一成,选便宜的稳妥吗?
先看差价是从哪省出来的。低价常常是外协换来的,省下的钱其实是把周转和风险转给了你。可以让两家都把每道工序的归属写进报价附件,谁自家做什么、外协做什么,一目了然,再比价才有意义。
一副注塑模试模要试几次才算正常?
T1一次过当然最好,但按我实际跟单的感受,概率不到一半。常见情况是T1解决分型面飞边和收缩率,T2、T3做收尾。两次以内收尾算正常,试到三次以上还不行,多半是模具设计阶段就埋了硬伤,得回头改结构,不是修修补补能救的。
模具钢怎么选才不花冤枉钱?
模架用718H或P20预硬钢是常规做法。型腔看产品:普通ABS件P20够用,透明件或者成型PVC这类带腐蚀性的料,上S136并加硬到HRC48-52。销售推最贵的牌号之前,先问一句你的产品用什么料、产量多少,按需选材能省下不少。
车床到试模一体做下来,交期大概能快多少?
结构不复杂的中等模具,行业里30到45天比较常见。一体厂因为省掉了外协周转,我们实际碰到的能压到25到35天。每少一道外协就少三五天等待,两道以上外协的单,差距会拉得相当明显。