模具气顶什么时候用?软胶脱模的帮手
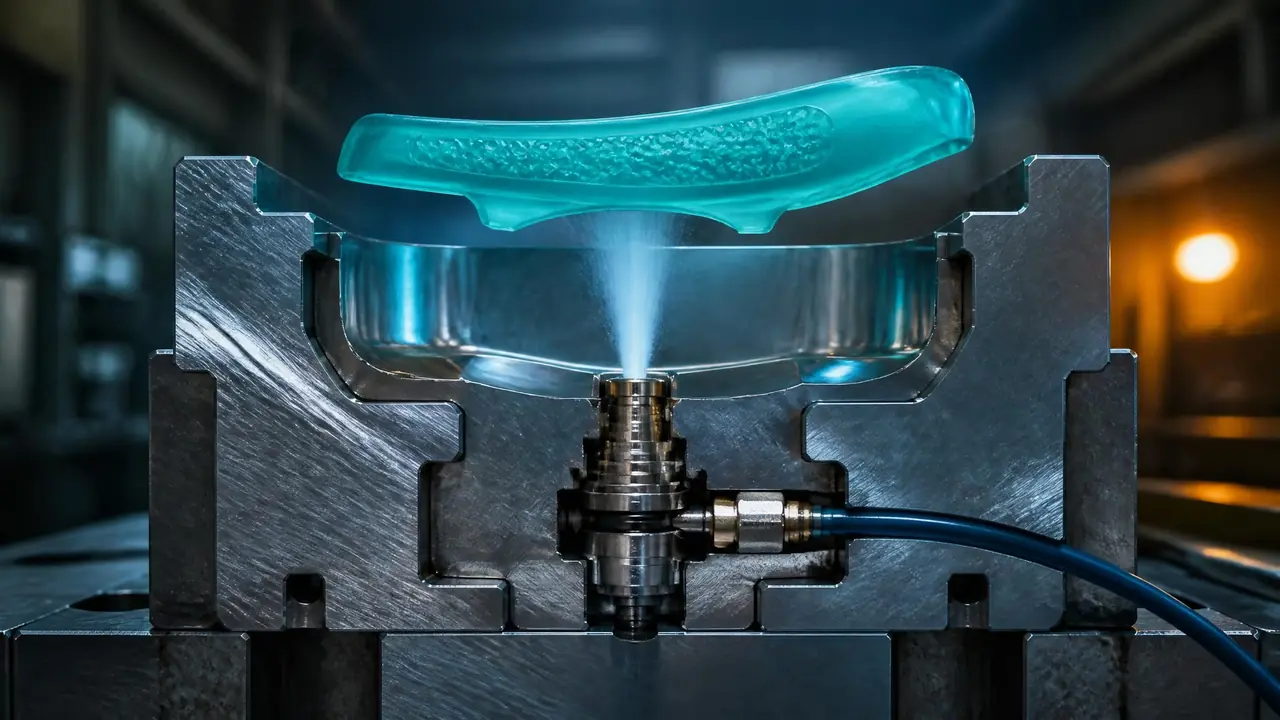
直接给结果:模具气顶最该用的地方是软胶、薄壁和深腔件——顶针一顶就白印、就变形的活,换气顶基本药到病除。普通ABS件顶针够用就别加,纯花钱。你的模具要是占了软胶或深腔任意一样,开模前就把气顶配置问清楚,能省两三次试模。
上个月有套TPE手柄模差点翻车。软胶包在骨位上,顶针一顶就是一个白印,力再大一点直接顶裂,客户验货当场打回。车间老师傅看了一眼说,这种料你硬顶是顶不动的,得让模芯松口气。后来在模芯上加了两个气顶,0.5兆帕的气一吹,件自己就浮出来了,表面干干净净。这东西就是模具气顶——不靠机械力硬砸,靠一股气把产品和钢分开。
但不是每套模都值得装。ABS外壳顶针够用,加气顶属于多花冤枉钱。这篇就讲清楚三件事:气顶到底怎么工作,什么信号出现了才该上它,装了之后气压、间隙、时序怎么调才不闹毛病。
模具气顶是什么?它和顶针脱模差在哪
模具气顶是在模芯里藏一个气阀,开模瞬间通入压缩空气,让气钻进产品和模芯之间把它们掀开的脱模结构。它不打在件上,所以不留顶针印。顶针脱模是点接触,几根杆子把力集中砸在件上;气顶是面分离,气从模芯表面的小孔钻进件底,整个面一起松开,受力完全不是一个量级。
结构上不复杂。气顶阀由阀芯、阀体、弹簧和气路组成,注塑时阀芯被弹簧或熔体压力压住,把气孔封得死死的;开模后电磁阀给气,压缩空气把阀芯往后推零点几毫米,气从缝里喷出去,钻进产品底部。深腔件吸在模芯上的时候,里面是负压,气顶正好把这层真空破坏掉,件想不走都难。
顶出只是注塑模四大系统里的一环,想看它在整副模具里怎么配合的,可以翻翻这篇塑料注塑模具四大系统拆解,顶出、冷却、浇注放在一起才好理解。
什么情况该上气顶?三个信号凑齐两个就动手
材料硬度Shore A 60以下、产品带深腔或大面积光面、顶针位置实在没地方放——这三个信号凑齐两个,就该考虑气顶。凑不齐两个的,老老实实用顶针,省下来的钱干点别的。
第一个信号是料软。TPE、TPR、软质PVC、硅胶这些Shore A 60以下的材料,顶针一碰就白,力气再大直接顶穿。硬度越低越明显,我们那套手柄料实测Shore A 45,顶针印基本无解,加顶针数量都救不回来。
第二个信号是深腔光面。件包在模芯上像个吸盘,深度超过直径一倍半的杯子、密封盖、球头扶手都是重灾区。负压状态下顶针传不过力去,硬顶就变形,这是物理问题不是手艺问题。
第三个信号是薄壁。壁厚做到0.8毫米以下的盒类件,顶针应力一集中就瘪,气顶均匀一吹反而稳。话说回来,双色包胶里软胶那一步同样吃这套逻辑,包胶层的顶出痛点在这篇双色模具工艺详解里写得更细,两篇对着看正好。
气压、间隙、时序:装了气顶要盯死的三个参数
气压给0.4到0.8兆帕,阀芯间隙控制在0.02毫米上下,给气时机卡在开模后一秒以内,这三样调对了气顶基本不出毛病。任何一样跑偏,毛病都很具体:吹不开、鼓包、卡死。
先说气压。0.4到0.8兆帕是行业里常见的区间,低了吹不开,高了留气纹。我们那套手柄模0.5兆帕刚好;有一回调到0.8试,件底留了一圈浅浅的气纹,像被谁哈了口气印。气压和气纹是跷跷板,从低往高试,能吹开就行,别贪大。
再说间隙。阀芯和阀体的配合间隙一般做在0.02毫米左右。间隙大了,保压阶段熔体往气孔里串,件上鼓一个小包,拆开一看阀口周围全是料渣;间隙小了阀芯卡死,给气也不动作。这个车我翻过:有套模装完忘了通气试,试模时三个气顶只出两个气,拆开发现一个阀芯被加工毛刺卡住,钳工研磨半个多小时才救回来。装完先通气,再合模,记住这个顺序。
时序上,给气要卡在开模动作之后一秒以内。晚了软胶已经把模芯吸死,再吹得费双倍气还不一定吹得动。多数注塑机给个开模到位信号接电磁阀就够用,讲究一点的加个时间继电器延迟0.2到0.3秒,让件先松一点再吹。
维护别偷懒。气路前面一定要加油水分离器,压缩空气里的水汽进了阀芯,几个月就锈死,阀芯一锈整副模等于白装。气顶算易损件,密封圈大概50万模次左右要换一套,备件提前买好,别等停机了再等货。
话说回来,那套TPE手柄模改完气顶之后,一次顶白都没再出过。气顶算不上什么高科技,它就是把大家这些年用顶针硬顶出来的教训换了个解法。你的模具如果在软胶、深腔、薄壁里占了样,先把顶针位置留出来,再问一句模具厂能不能配气顶,这比试模之后推倒返工划算得多。
常见问题
气顶会在产品上留痕迹吗?
会,但很浅。气孔位置会留一个小圆印,比顶针印浅得多,不打光基本看不出来。设计时尽量把气孔放在非外观面,比如件的内侧或者会被包住的位置,就更无所谓了。
气顶和顶针能混用吗?
不但能,多数模具就是混着用的。硬质骨架、卡扣位交给顶针,软胶面和深腔底交给气顶,各干各的活。全上气顶反而没必要,成本和气路复杂度都上去了。
气顶阀贵吗?
单个阀看口径和牌子,几百到一千多块,一套模加两三个,总价一般不超过改顶针布局的钱。真正贵的是返工——试完模再回头改气路,耽误的可不止那点配件钱。
气顶把件吹飞了怎么办?
说明气压给大了,或者机械手取件没接住。先把气压往下降一档试,还不行就调机械手取件时序,让气顶吹开和取件夹紧这两个动作咬合上,一般一两个班次就能调顺。
延伸阅读
想先把整副模具的结构看明白再决定配不配气顶,可以看这篇注塑模具结构基本常识,顶针、斜顶、气顶的位置关系讲得比较全。
刚入行想系统补课的,从这篇注塑模具入门指南开始更顺,先把原理铺好,再看气顶这类局部结构就不费劲了。