电视机模具的薄壁大件?外壳变形控制
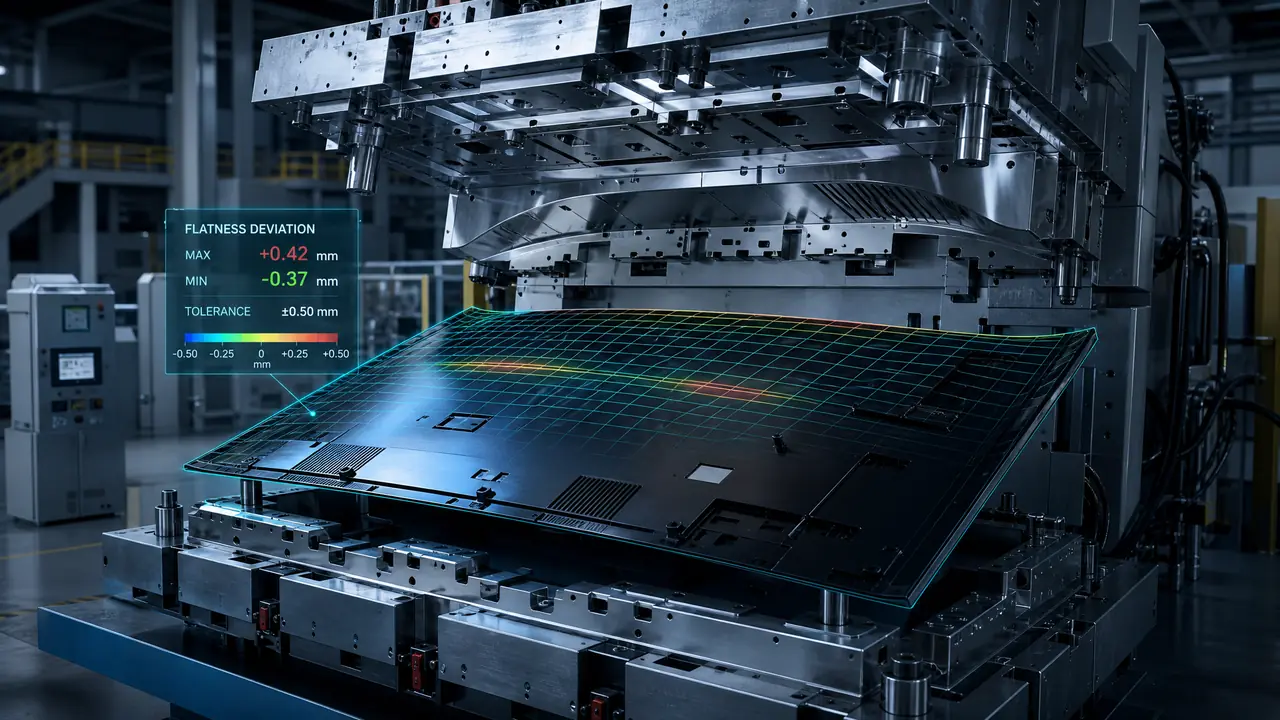
开门见山:电视机外壳变形,十有八九出在收缩不均,跟注塑机吨位够不够反而不大。动定模温差收在5℃以内、针阀按顺序进浇,是压翘曲最见效的两步。先去把两块水路图摆一起对一对,再谈调机。
上个月去黄岩看一套65寸电视外壳试模,T1出来的件往大理石平台上一放,对角翘了三毫米多,客户当场就皱眉。电视机模具做薄壁大件,难的从来不是把型腔打满,而是打满之后件不扭。这套壳子主壁厚才两毫米出头,投影面积却接近四分之三个平方,天生就是翘曲体质。
料要在六秒上下跑完将近一米的流程,走到末端温度掉了十几度。前端缩得多、末端缩得少,内应力再一叠加,件就从平台上弓起来了。这不是玄学,是一笔一笔能算清楚的账。下面按设计、模具、调机三层拆开讲。
电视外壳为什么爱翘:大和薄凑到一起,收缩就压不住
翘曲的根子在收缩不均:料流末端温差大、两侧模温不一致、保压补不进去,三样叠到一块儿件就扭。收缩率放错、壁厚不匀、筋位比例失衡,都是在给这三个因素添柴。想根治,得先知道自己那套模具踩了哪一条。
先说设计端。ABS的收缩率在0.4%到0.6%之间,我们给这套壳子按0.55%放模,这步没得商量,放错了后面全白搭。壁厚更要命,主壁2.2mm,加强筋压在主壁厚的六成以内,也就是1.3mm左右封顶。筋一旦做厚了,背面缩痕和局部翘曲会一起来。正面那块光学区要求最狠,1米开外能看见光泽差就判NG,客户可不会跟你讲情面。
壁厚、收缩率这些参数怎么定,注塑模具设计怎么做那篇里的标准化流程讲得更细,从产品分析到图纸一步步都有,这里不重复。还有个常被忽略的点:流程比。65寸壳子从中心进浇到角落,流程长,末端过保压的时候已经凉透了,补缩根本进不去。这个账设计阶段就该算,流程比太长就提前上顺序进浇,属于提前补救,不是事后救火。
还有干燥这关别漏。ABS吸湿,注塑前80℃烘4小时起步,料筒里水汽没除净,除了银纹,收缩率还会波动,同一模打的件一个样。烘干看着不起眼,漏了它,前面放的0.55%缩水全乱套,后面调机就成了无底洞。
模具端三道闸:水路、进浇和顶出各管一段
模具端先把三件事做到位:水路排匀、动定模温差收在5℃以内、多针阀按顺序进浇,变形能压下去大半。水路和进浇决定收缩均不均,顶出方式决定离模瞬间添不添新应力,三道闸少一道都压不住。
水路直径做到10mm,间距控制在水径的3到4倍,离型腔表面20mm上下,这是行业里用得最多的布置。关键在动定模两边要分开接模温机:我们定模走70℃,动模走60℃。温差一大,两侧收缩速率对不上,件直接朝热的那一侧弓。原来那套模动模只给了50℃,T1件翘得厉害,这就是主因之一。每条水路的进出水温差最好压在3℃以内,超了说明流量不够,得加泵或者改串并联,温差大的水路等于没排。
进浇这块,65寸壳子上了5个针阀式热嘴,中间先开,两端各延后0.5秒。时序一改,熔接线从正面挪到了边框底下,保压分布也顺了。热流道的门道不少,热流道模具的浇注系统那篇拆得更全。一句话:薄壁大件别省针阀,省两个阀省下的钱,够你试模多打三回。
顶出也吃变形。圆顶针顶大平面,局部应力白得发亮,件一离模就跟着扭。我们换成扁顶针加四周推板,顶出速度从快档降到慢档,离模那一下肉眼都看得稳当。浇注、冷却、顶出三套系统怎么配合,塑料注塑模具四大系统那篇有整体框架,可以对着看。
试模先动哪一步?我按模温、时序、保压的顺序来
我的顺序是先收模温差,再动针阀时序,最后调保压曲线。这么走,T1到T3三轮回下来基本能交件。反过来先动压力,往往调一晚上越调越歪,因为根子压根不在压力上。
拿那套65寸壳子说。T1那天对角3.2mm,我先把动定模模温实测了一遍:定模71℃,动模才52℃,温差快20℃。把动模提到60℃再打,T2降到1.8mm。第二步动针阀时序,末端两个阀各延后0.5秒,T3收在1.2mm。最后保压分两段,一段70%撑3秒,二段降到55%再撑6秒,件取下来基本贴平台了。整套壳子周期62秒左右,从开模到T3签收花了九天。
量法也交代一下:大理石平台加塞尺粗测,三坐标每模抽两件精测。别拿卡尺卡对角,挠度这东西卡尺量不准,读数看着还行,一上平台照样翘。
你下次试模,别急着动压力。先拿测温针把两边模温实际量一遍,五分钟的事,比盲调一晚上强。
那套65寸的壳子,第四轮回厂客户直接签了收货单。薄壁大件的变形不是运气问题,是收缩率、水路、进浇、保压一项项叠出来的结果,也能一项项收回去。回扣开篇那句话:打满不难,不扭才见功夫。做新项目的朋友,图纸阶段就把动定模两块水路图摆到一起对一对,这一步提前了,后面能少熬好几个夜。
常见问题
电视机外壳注塑一般用什么材料?
前壳多用ABS,光泽好、好喷涂;背板图便宜的上HIPS,要强度和耐热的上ABS+PC。后壳如果卡阻燃,得加阻燃剂做到V0,收缩率会再往下掉一点,放模的时候记得跟着改。
65寸电视外壳要用多大的注塑机?
行业里65寸壳体普遍落在2000到2600吨这个档位。别光按投影面积硬套,薄壁件需要的比压高,具体得结合壁厚和材料算,最好让模具厂出个锁模力估算再定机,免得机台买了打不满。
外壳平整度卡多少算合格?
我们这边前壳一般卡2mm以内,背板放宽到3mm,看的是整机厂的装配方差。卡太严成本蹭蹭涨,卡太松整机装配时缝隙对不上,两头都得挨骂,开工前先跟整机厂把判废标准白纸黑字定清楚。
一套电视机模具做下来要多久?
常规一套65寸壳模,从订料到T1大概55到70天,钢料多用P20或2738,型腔CNC粗精加工再抛光。试模两到三回算正常,中途改水路、改针阀时序的,要把天数往上报一点,别按最顺的情况跟客户承诺。