回收塑料模具怎么护住型腔?腐蚀磨损排气三关一次讲透
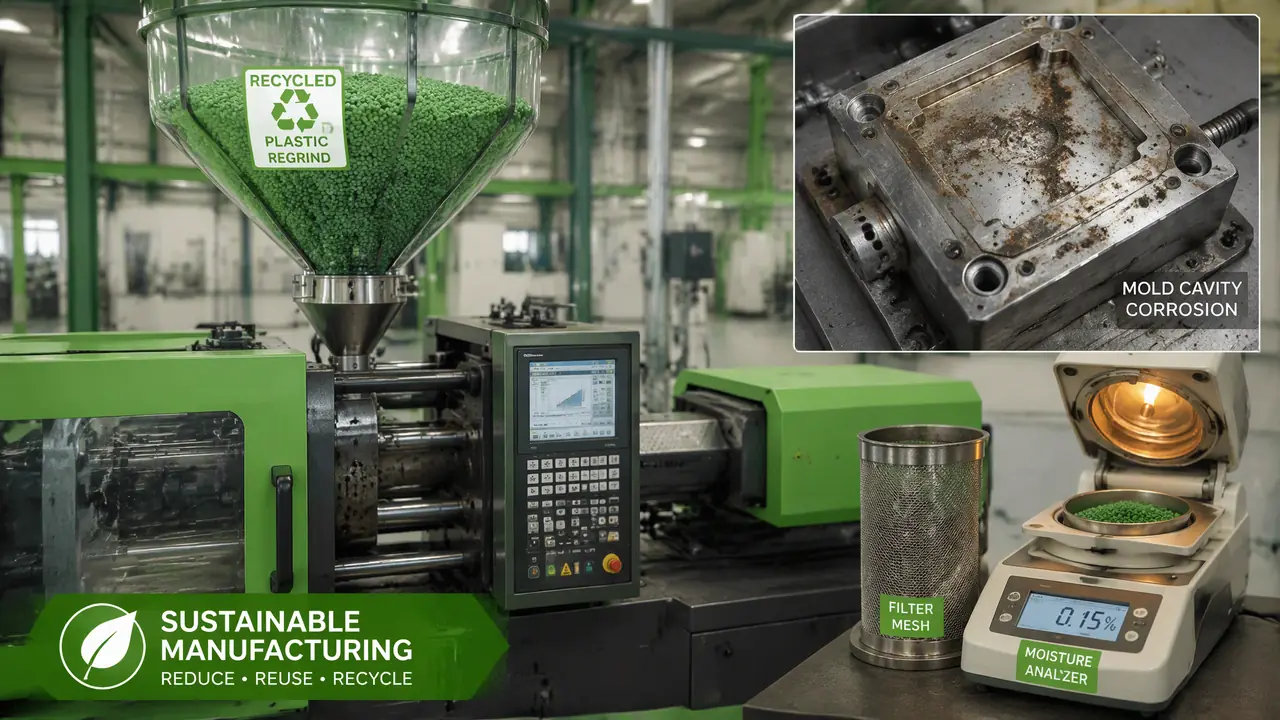
把话放这儿:用回收料生产塑料制品,模具要盯死三件事——防腐蚀、抗磨损、保排气。回收料里的氯、水分和杂质会同时啃型腔、拉伤动定模、堵排气槽,不出三个月就能让一套几万块的模子掉档。选对钢材加一道氮化,再把烘料和排气调到位,模次能差出三五倍。
上个月接了个活,客户拿回收PP掺三成回料做物流箱,图省成本用的是一副P20的旧模。跑了不到两周,型腔面开始发乌,制件表面一道一道银纹,拆开一看,排气槽让碎料末和挥发物糊得严严实实。我一看就摇头:回收塑料模具的吃法跟全新料完全是两码事,新料养模,回料啃模,不做针对性防护,省下的料钱迟早加倍还给修模师傅。
这套模后来我们花了三千二做了一次软氮化,又把烘料温度从随手一扔改成80度烘四个钟头,排气槽全部清开加深到0.03毫米。跑到现在一个多月,五万多模次了,型腔还是亮的。这笔账我算给你看,你就知道该在哪下功夫。
回收料为什么先腐蚀型腔:氯和酸是主犯
回收料腐蚀模具,主要来自PVC混杂和PET受潮降解:氯和乙酸遇水汽变成酸,凝在60到80度的型腔面上,几天就能咬出麻点,含铬不锈钢或氮化层能扛住。回收料的来源太杂,废品站收来的PP里常混着PVC电线皮、标签胶,还有没洗干净的PET瓶片。PVC一过160度就开始释放氯化氢,PET含水超过0.02%降解出乙酸,这两种东西碰上模腔里的水汽,就是现成的酸雾,专挑型腔表面最软的地方下嘴。
我拆过一副打回料的模,P20的芯子用了一个半月,镜面变成毛玻璃,拿手一摸全是细麻点,这就是酸咬的。客户开始还以为是我们保养不到位,后来换了2316不锈钢芯,同样料、同样参数,三个月下来型腔面还在。对比一摆,谁都看得明白。
采购进料的时候多长个心眼:回收PP均价一吨比全新料便宜两千五到四千,但要是它掺了PVC,省的料钱抵不上修一次模。有条件就烧根丝闻味,有刺鼻酸味的料直接退货,别心疼那几百块运费。混入PVC这种事,跟PVC模具要考虑的腐蚀问题是一个根子,那篇里讲的增塑剂和氯腐蚀,回收料里全部会遇到,还更猛。
磨损快三倍:玻纤、砂粒和填料在给你打磨
回收料的磨损比新料狠得多:玻纤、滑石粉和料里没除净的砂土,以每秒几十米的速度扫过型腔,动定模插穿位和浇口附近最先拉伤,氮化或镀层能翻几倍寿命。新料粒子是圆的,回料是切碎的,棱角多;再加上破碎环节带进来的泥沙、标签胶粒,等于让模具天天吃砂纸。
哪些地方先坏,车间里一眼就能认:浇口对面的型腔先起沟,插穿面内侧拉毛,顶针孔开始跑毛边。我们统计过自家三副模,同一产品,新料打模修一次间隔八万模次上下,掺三成破碎料掉到两万五到三万,掺玻纤的回料更狠,一万五就得出动砂纸。
| 对比项 | 全新料 | 掺30%破碎回料 | 玻纤回收料 |
|---|---|---|---|
| 型腔磨损速度 | 基准 | 约2倍 | 3到4倍 |
| 修模间隔(我这边的账) | 8万模次左右 | 2.5到3万模次 | 1.5万上下 |
| 对钢材的要求 | P20够用 | 预硬钢加氮化 | 淬硬钢加涂层 |
我的站队很明确:常打回收料的模,别省氮化这笔钱。一副中等模氮化加工费两千到四千,表面硬度能上去一截,寿命翻两三倍,摊到模次里一钱不值。有客户嫌贵不改,三个月后插穿面拉伤合不拢模,飞边修了一次又一回,前后搭进去一万多。这个坑我踩过,真不是吓你。玻纤料再讲究点的,上耐磨涂层也行,PVD和TD镀层的耐磨防粘对比里挑得出来,就是成本再高一档。
对了,说句跑题的:回料破碎机的刀间隙也得管,刀钝了切出来的料棱角带毛刺,磨模更快。省一副刀片的钱,赔的是模具,不划算。
排气槽为什么越用越堵:水汽和挥发物要出路
回收料含水和杂质高,注塑时水汽、油污和降解挥发物被挤到型腔末端,排气槽0.02到0.03毫米的缝几天就糊,困气烧焦、银纹、缺料全来了,烘料加定期清排气是两件必做的事。困气这东西,打新料时偶尔冒个头,打回料就是家常便饭。
症状很典型:制件末端一圈焦黄,表面一片一片银纹,像被人哈了口气。新手总往料温上找原因,把炮筒温度往上加,越加越糟——温度越高降解越凶,挥发物越多。正确的路子是倒过来查:先烘料,回料80度烘足四小时(我碰到受潮严重的PET回料烘过六小时),再开模检查排气槽是不是糊了。
我们现在的规矩是打回料的模,每三天清一次排气槽,拿细油石顺着槽走一遍,再用洗模水冲。分型面上那圈浅浅的排气槽看着不起眼,堵了它整套模就废一半。具体位置和深度怎么开,排气槽位置与困气烧焦的排查讲得比我细,照着排就行。锁模力也留意一下,回料流动性差,注塑压力普遍比新料高一两成,困气更凶,排气宁可开足。
清排气这活儿最容易被跳过,因为不堵的时候谁都想不起来。说实话,我以前也偷懒,直到有副模困气烧焦点深了0.5毫米,补焊抛光搭了四天机时才长记性。
回头算那笔账:三千二的氮化,加每周半个钟清排气,加烘料那点电费,换来的是一副模从两周掉档变成五万多模次还在稳定出活。回收塑料模具不是不能打,是新料那套伺候法照搬过来一定会翻车。料便宜了,功夫就得下在模上,这买卖怎么算都不亏。
常见问题
打回收料用哪种模具钢最划算?
掺比不高的话,718H或2316这类预硬加防锈钢材打底,再配一道氮化,是性价比最高的一档。纯打PVC含量高的杂料,直接上含铬更高的不锈钢模钢,别用P20硬扛。
回收料最多掺多少比例不影响模具和制品?
做周转箱、花盆这类外观件,我建议控制在30%以内,掺前过金属探测和烘干。超过一半比例的杂色回料,磨损和气味问题会一起上来,除非产品本来就要求低。
回料打的件有焦点一定是模具排气坏了吗?
不一定。先分清是困气焦还是降解焦:困气焦集中在型腔末端一个固定位置,降解焦满件都是。前者清排气,后者去查烘料温度和炮筒滞留时间。
氮化处理会不会影响型腔的尺寸精度?
合格的软氮化变形在0.01毫米以内,对一般塑胶模没影响。精密配合面氮化前先告诉加工师傅遮蔽,处理完最好上三坐标复测一遍插穿位。