塑胶模具图片怎么看出模具好坏?看图验货盯这三处
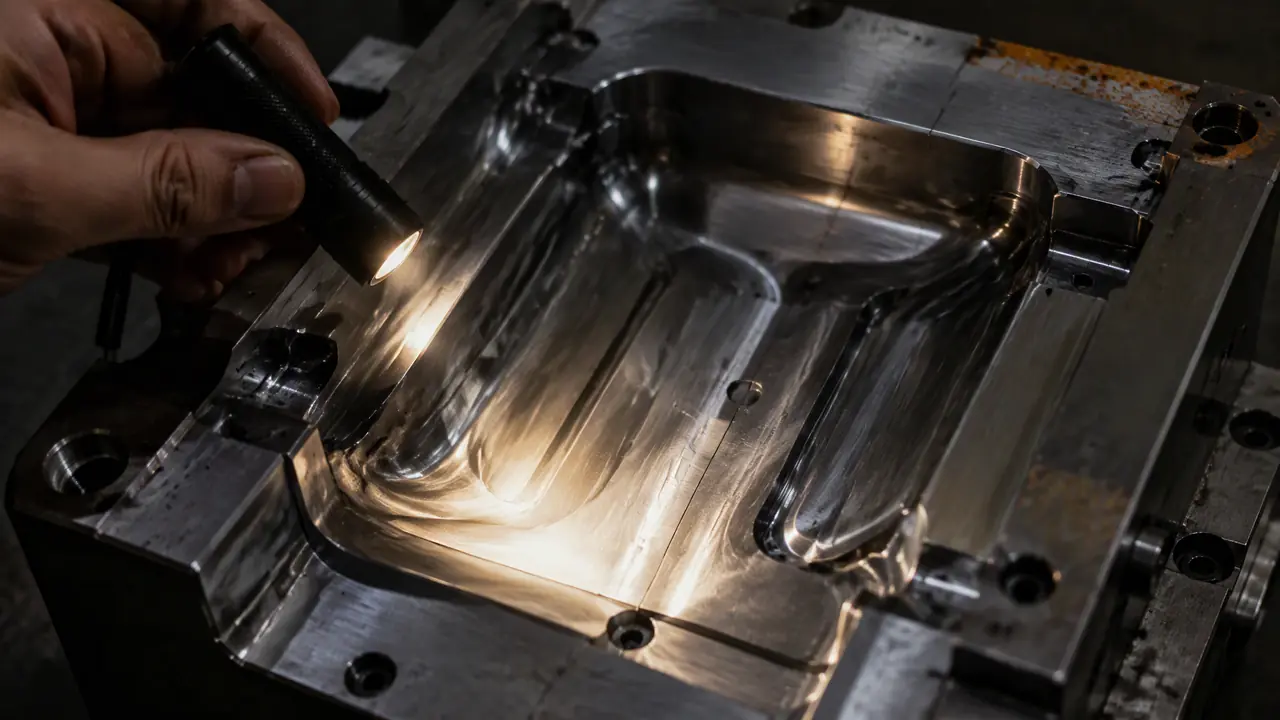
把话放这儿:一套模具的成色,隔着屏幕也能看出七八成。塑胶模具图片重点盯三处,镜面反光里的刀纹、合模线的飞边压伤、锈斑长的位置,再让厂家补拍三张指定角度的照片,新模验厂、二手验货都用得上。
塑胶模具图片能看出一套模的真成色,这事我上个月刚替朋友验证过。他要收一套二手周转箱模,卖家发来九张图,张张擦得锃亮。我让他把型腔那张放大看,反光里一排排等距的细纹清清楚楚,那是CNC精铣留下的刀纹,说明这套模压根没做精抛。八万的要价,最后按五万二成交。
外行看图看的是擦得干不干净,内行看的是三个部位。这套本事主要用在两个场景:跟异地模具厂谈新模,T1试模之前对方多半只发照片给你;再就是收二手模,二手商的图水分最大。之前写过图片大全怎么识结构、进胶方式图片怎么区分,这篇换个角度,专讲手上没实物、只有图的时候怎么验货。
镜面反光里的刀纹,是加工水平的直接证据
把图片放到最大,看型腔反光里有没有等距的平行细纹:有刀纹说明只铣不抛,镜面档位越高越不能有,透明件模具见刀纹可以直接放弃。
具体怎么看。找一张光线打在型腔面上的照片,最好是卖家拿手电斜着照的那种。光斑扫过去,抛到位的面反光是连续的,像照镜子;没抛到位的面,反光里会浮一层雾,或者一排排间距均匀的细条纹。条纹间距大致对应刀具的进给量,精铣一道走0.1到0.15毫米一格,图片放大了能数出来。
这种纹路对普通外观件不算大事,对透明件就是灾难。PMMA灯罩、PC镜片这类模具,型腔要抛到A1级才敢试模,带刀纹的面注出来全是散射光,客户验货直接拒收。
再说成本账。抛光是按面积和等级收钱的,一巴掌大的型腔从精铣面抛到A0级,光人工就得两三个台班,一套八腔的化妆品瓶盖模,抛光外包费一万五起步。二手商舍不得花这个钱,常用的土办法是拿羊毛轮加粗蜡把刀纹糊一层蜡光,照片里看着贼亮。到手一注塑,三千模次不到蜡层磨穿,刀纹原形毕露。分辨的办法也土:让他补一张同一角度、不开闪光灯的自然光图。蜡光在自然光下发闷,真镜面发“贼”,反光边缘是锐利的。这里面的等级门道,我之前按粗抛到精抛的顺序拆过一遍,不清楚的看这篇模具镜面抛光流程是怎样的?从粗抛到精抛逐级拆解。
说个我的偏向:看图我宁可要反光发闷但纹理均匀的,也不要那种P得白到发灰的。白得没层次的图,十有八九是亮度拉满,把型腔缺陷一起盖住了。
合模线和分型面,图片里最容易露馅的地方
重点看分型面有没有飞边、压坑和补焊色差:新模飞边应薄过0.05毫米,一圈发亮的压伤说明碰穿过,色差补块多半藏着没研配到位的旧伤。
合模线就是动模定模合上时贴合的那一圈。看图先看分型面平面的照片:研配到位的分型面呈均匀的暗灰色,带一道道红丹研配的痕迹,深浅一致。图上分型面边缘翘着薄薄一层毛刺,行话叫飞边,新模T1试模时飞边超过0.1毫米就得修;打久了的模,分型面被胶料冲出细槽,飞边越打越厚。这不是擦擦就完事的,要下机床磨,中型模磨一次分型面加钳工研配,八千到一万二就出去了。
更扎眼的是压伤。分型面局部有发亮的圆弧坑,那是硬物磕碰或者胶料钻进去压出来的,说明这套模带病运转过。再看色差:有一块颜色发白、纹路跟周围对不上的,基本是补焊加打磨的。补焊本身不是罪,模具用久了谁都补,要命的是补完没研配到位,合模力一压,那块先塌。去年我验一套玩具壳模,图上分型面右下角一小块发白,卖家说“碰了一下抛好了”,到手试模,那位置飞边拉丝,前后修了三次,多花六千多,还耽误一个月交期。飞边和碰穿的门道,跟分型面的选法是一体的,模具分型面怎么选?碰穿插穿、飞边和曲面分型一次讲透这篇里讲得更细。
带滑块的模多看一眼滑块贴合的斜面。磨损的特征是滑块根部有一道亮线,斜面上油泥积得特别厚。油泥厚不是师傅勤快,是间隙大了拿油封着。
锈斑长在哪,比有没有锈更要紧
外框和运水接头周边有锈属正常保养,型腔、顶针孔、导柱见锈才要警惕:型腔锈说明进过水,顶针孔锈关联卡顶针。
很多人一见图上有锈扭头就走,其实锈也分轻重。模具是铁器,吊装磕一下、手汗摸一下,外框A板上星星点点的黄斑太常见了。海运过来的二手模,柜里返潮,框面一层浮锈,钢丝轮一打就好,这种不扣分。要盯的是三个位置。
一是型腔里面。型腔见锈说明进过水,多半是运水接头渗漏又没关总闸,水汽在腔里闷出来的。浅的抛掉就行,深了蚀出麻坑,得补焊重抛,一套S136料的小模这么修一遍,两万上下。二是顶针孔位。图上顶针拔掉留一排孔,孔口周围发黑发红,说明顶针锈死过,装回去大概率卡滞,注塑时顶出不同步,产品顶白变形。这毛病图上不显眼,一上机全出来。三是导柱。导柱镀层磨穿见锈,合模导向精度已经受损,这套模的剩余寿命要对折算。
二手商对付锈有一套流水线:型腔酸洗、整体喷防锈油、灯下摆拍。防锈油在图上的特征是油亮带流挂,跟正常保养那层薄油膜的质感不一样。看到流挂就多要一张:擦掉油拍干面图,敢发就还有得谈。收二手模的水比这个深得多,压价、改履历、拼装模都是常规操作,我踩过的套路记在回收模具水有多深?二手模具交易的常见套路与避坑指南这篇里。
| 图上现象 | 背后的问题 | 严重程度 |
|---|---|---|
| 型腔反光有等距刀纹 | 没做精抛,透明件直接废 | 高 |
| 分型面一圈厚飞边痕迹 | 碰穿磨损,要下机床修 | 中高 |
| 分型面局部发白色差 | 补焊未研配到位 | 中 |
| 型腔内有锈斑麻点 | 进水存放,深了要补焊 | 高 |
| 顶针孔周围发黑 | 顶针锈死,上机顶白 | 中高 |
| 外框浮锈、油膜流挂 | 正常保养或翻新遮掩 | 低 |
看图验货,这三张图必须让厂家补拍
只收精修图等于没验:手电斜照型腔、分型面自然光全景、对照钢印编号的特写,三张图缺一张都先别付定金。
第一张,手电斜照的型腔特写。四十五度角打光,刀纹、麻点、蜡光全在光斑里现形,闪光灯会把这些全洗白。第二张,分型面四边自然光全景。别只收局部图,要能看清整圈研配痕迹和油泥分布,局部图最好裁。第三张,带模具钢印编号的特写。编号跟合同对上,能防二手商拿别人的图、拿翻新前的旧图冒充。上个月那套周转箱模,我就是靠第三张对出问题的:卖家发的是三年前的旧图,模早就改过一次水路,图上当然看不出来。
拍视频更好。让厂里人一手拿灯一手拍,绕型腔一圈不许剪辑,视频没法P,这是眼下最靠谱的远程验货手段,比九宫格实多了。
说回开头那套周转箱模。朋友按清单要了补拍图,五万二成交,上机打了三万模次,除了换过一批顶针,没出大毛病。塑胶模具图片本身不会骗人,骗人的是拍图的那双手。三个部位盯牢,三张补拍图要到手,隔着屏幕也能把八成的坑提前填掉。
常见问题
图片里型腔有个小黑点,是不是一定不能要?
看位置。黑点在料流末端的死角,多半是困气烧焦,调工艺能压住;黑点在产品外观面正中,那就是钢料有杂质或者抛光嵌了脏东西。抛一次两三百,抛不掉就是死点,谈价的时候直接把这笔修费算进去。
卖家说图是实拍但加了滤镜,怎么让他交底?
别磨嘴皮子,直接提要求:让他在车间对着模具编号钢印拍一段一分钟的视频,按你指定的角度绕一圈。肯拍的说明模真在他手里,不肯拍的就换一家,犹豫本身就是答案。
新模试模阶段,买家看照片重点看什么?
看试模件,别只看模具。让厂里把T1试出来的产品在白光源下拍照,重点看分型线有没有拉伤、顶针位有没有顶白、透明件有没有雾状。模具图只能看出表面功夫,产品图能看出整套模的配合。
二手模具的照片看不出来修过几次,怎么办?
让卖家发修模记录或者模具履历卡,正规厂每套模都有台账,哪年补过焊、换过弹簧、打了多少模次都记着。拿不出履历的,按最坏情况砍价,或者压着尾款等试模结果。
图片验货能替代上门验厂吗?
替代不了。图能排掉七成的明显坑,剩下三成在内里:模架什么牌子、水路怎么走的、导柱间隙多少,这些拍图拍不出来。大单还是得跑一趟,看图的作用是帮你决定这趟值不值得跑。