模具注塑成型的过程是什么?合模到顶出
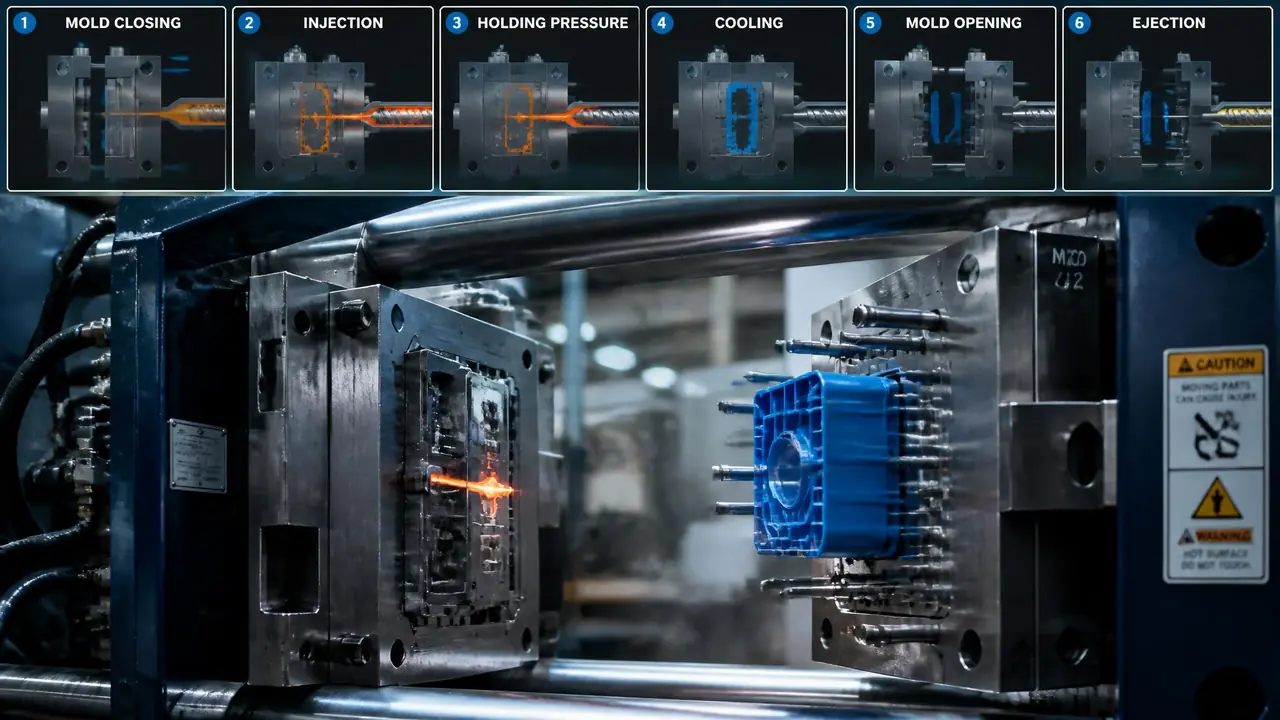
直接给结果:模具注塑成型一个循环就六步,合模、注射、保压、冷却、开模、顶出,缺一步出不了货,错一步出废品。填充靠注射段的速度,尺寸靠保压段的压力,周期长短看冷却。调机排查问题前,先对着这六步把参数过一遍,再判断毛病出在哪一环。
车间里新人问得最多的问题,不是模具多少钱,而是模具注塑成型到底怎么把一粒粒塑料粒子变成手里这个件的。我不急着讲,先让他蹲在机台边上看十模,再问他看懂了几步。十有八九答不上来。一模就十几秒,动作全藏在铁壳子里,光靠看是看不明白的。
拆开看其实就六步:合模、注射、保压、冷却、开模、顶出。前四步在闭合的模腔里完成,后两步才见得到产品。每个环节参数差一点,废品长得都不一样——飞边怪合模,缺料怪注射,缩水怪保压,顶白怪顶出。下面按机台上真实的节奏,一步一步过。
合模和注射:先关门,再喂料
合模不是一步到位,快段合到离贴合还剩几毫米,转低压慢速护模,确认没异物再上高压;注射分三到四段,速度先快后慢,填到九成半左右就切保压。这两步没做干净,后面全白搭。
合模这一步,新手最容易当成"啪一下关上"。实际机台是分段走的:模板快速前进,省时间;离模具贴合还剩几毫米,切低压慢速。这段低压是保护,分型面上要是有料皮、有异物,模具碰上去会自动弹开报警,不至于把型腔压出坑。低压转高压的位置设近了,循环时间白白拉长;设远了,等于拿飞边换效率。我们车间习惯把转换点放在还剩两三毫米的位置,每副模试两模就能摸出来。
模关严了才开始喂料。料筒里的螺杆一边旋转一边把粒子往前送、熔化、压实,积在料筒头部的熔料攒够一发,注射就开始。别以为注射是一把推到底,讲究的调机都分三到四段:第一段速度快,把流道冲开;第二段中速填型腔的大面积;第三段放慢收边,防止末端卷气、烧焦。上月我调一副工具箱盖,PP料,制品185克,三段速度给的是60、45、25,两秒半填到九成半,然后V/P切换,交给保压。切换点这个位置很挑剔,设早了缺料,设晚了飞边,我一般从填充量的92%起试,看制品状态再微调。
模具浇注系统里流道怎么布置、浇口开多大,直接决定注射段好不好调。这块展开讲又是一篇,之前写过注塑模具结构的基本常识,浇注、顶出、冷却几大件的位置关系都在里面,看不懂机台动作的可以先补那篇。
保压和冷却为什么占掉大半个周期?
保压补的是冷却收缩掏出来的体积,压力给到注射压力的五到八成,一直压到浇口冻结为止;冷却占整个周期一半以上,制品降到不粘模的温度才能开。缩水和飞边,就在这两步之间拉锯。
注射填满九成半就收手,剩下那点体积靠保压补。熔料进模腔之后遇冷收缩,表面一层先硬化,芯部还在缩,保压压力顶着螺杆往前蠕动一点点,把料继续挤进去。压力给太高,浇口附近应力大、还容易飞边;给太低,缩水凹坑全冒出来。给多长也有讲究——压到浇口冻结,多余的压再久也没用,纯浪费周期。
保压时间怎么定,有个土办法比什么仪器都好使:称重。保压时间从3秒起,每次加1秒,连续做模称重,制品重量一路往上爬,爬到某个点就不变了,那个点就是浇口冻结的时间。再多压都是白压。我们调保压基本都是这么掐的,一副模前后称二十模,十分钟的事。
冷却才是周期里真正的大头。注塑圈有句老话,周期的一半以上交给冷却,不算夸张。壁厚对冷却时间还是平方关系,我做过对比:1.5毫米壁的PP餐盒盖,冷却14秒就够了;外形几乎一样的2.5毫米壁款,冷却拉到35秒往上。壁厚只翻了六成,冷却翻了一倍多。所以老板让你把产品做薄一点,省的不是料,是每一模的几秒钟,一年下来是台机器的产能。
把六步摆在一起看,耗时分布大致是这样(以壁厚2毫米上下的中等制品为例,各厂会有出入):
| 步骤 | 在做什么 | 常见耗时占比 |
|---|---|---|
| 合模 | 关模、低压护模、上高压 | 5%-10% |
| 注射 | 螺杆前推,熔料填满模腔 | 5%-15% |
| 保压 | 补缩、定型,压到浇口冻结 | 10%-20% |
| 冷却 | 水路带走热量,制品硬化 | 50%-70% |
| 开模 | 分段开模,拉开真空 | 5%-10% |
| 顶出 | 顶针把制品推离模具 | 3%-8% |
注意保压和冷却不是排队关系,螺杆保压的同时冷却水就在干活了,两步是重叠的。也正因如此,别看冷却占比吓人,真正能压缩的往往是保压那几秒多余的时间,称重法掐准了,周期直接省两三秒。塑料注塑模具四大系统的拆解里把冷却水路的设计逻辑讲得更透,水路排得好不好,比水温高低影响大得多。
开模和顶出:废品爱出在最后三秒
开模分三段走,先慢速拉开真空,中段提速抢效率,末段减速防撞;顶出行程按包紧力最大处留余量,速度宁慢勿快。粘模、顶白、拉伤,全是这几秒欠的账。
前面几步做得再漂亮,最后这几秒翻车,出来的还是废品。开模不是匀速拉开的:制品在型腔里冷缩,抱紧型芯,一模之间有点真空吸附,开头要慢,把"嘬住"的那股劲慢慢卸掉;中段全速走,抢效率;末段再减速,不然动模板撞限位,模具跟着抖。开模速度设太猛,薄壁件会在这一瞬间被撕变形,表面看着没事,装上就翘。
顶出看两样:行程和速度。行程要够,把包紧力最大的部位推过头的位置,产品才能自己掉下来;速度要稳,太快了顶针顶着制品冲出去,外观面就是一串白印。我们做过一副ABS面壳,外观面死活不许顶白,顶出速度从35毫米每秒降到12,周期多了0.8秒,顶白不良率从3%掉到0.2%以下。0.8秒换这个结果,划算。
顶不出来也别急着加顶出行程。先看是哪一片粘——大面积粘型腔,多半是保压给大了、制品收缩抱死;局部粘斜顶,八成是抛光方向不对或者排气堵了。瞎加行程的后果是顶针顶着产品不放,机械手取件抓空,掉下来磕一磕,又是废品。粘模背后有时候是结构问题,倒扣、侧孔这些处理方式,倒扣特征的成型方案那篇写过,先分清是工艺问题还是结构问题,再动手修。
回到开头那个问题:粒子变成产品,就是六步走完一个循环,一模压一模。把六步记熟,废品会说话——看到飞边先想合模和保压,看到缩水先想保压和壁厚,看到顶白先看顶出那三秒。下次站在机台前,别光盯着成品筐,盯着周期表上每一段的时间,你会比一半的调机员更先找到问题。
常见问题
注塑成型一个循环一般要多少秒?
日用品薄壁件十几秒到三十秒,壁厚大一点或者材料收得慢的,一分钟以上也正常。决定性因素是壁厚和冷却效率,周期表上别的地方抠半天,不如把产品壁厚减0.3毫米来得实在。
注射压力和保压压力是一回事吗?
不是一回事。注射压力管的是把料填满模腔,讲究快;保压压力管的是补收缩、定尺寸,讲究稳。保压一般给注射压力的五到八成,两个压力打架的表现也不一样,缺料查注射,尺寸不稳查保压。
产品顶出来还很烫,能马上堆在一起吗?
别。制品出模时芯部还软,堆在一起互相压着,等凉透了就是一批变形件。小件过水冷定型,大件摆定型架或者至少摊开晾到不烫手,再装箱。
周期里哪一步最容易出废品?
我的经验是保压和顶出两头。保压给多了飞边应力,给少了缩水;顶出快了顶白,行程不够粘模。合模和注射的参数反而好调,机台报警也多,不太会让你闷头出废品。