外壳注塑模具设计怎么做?产品壳体的分型与缩水处理
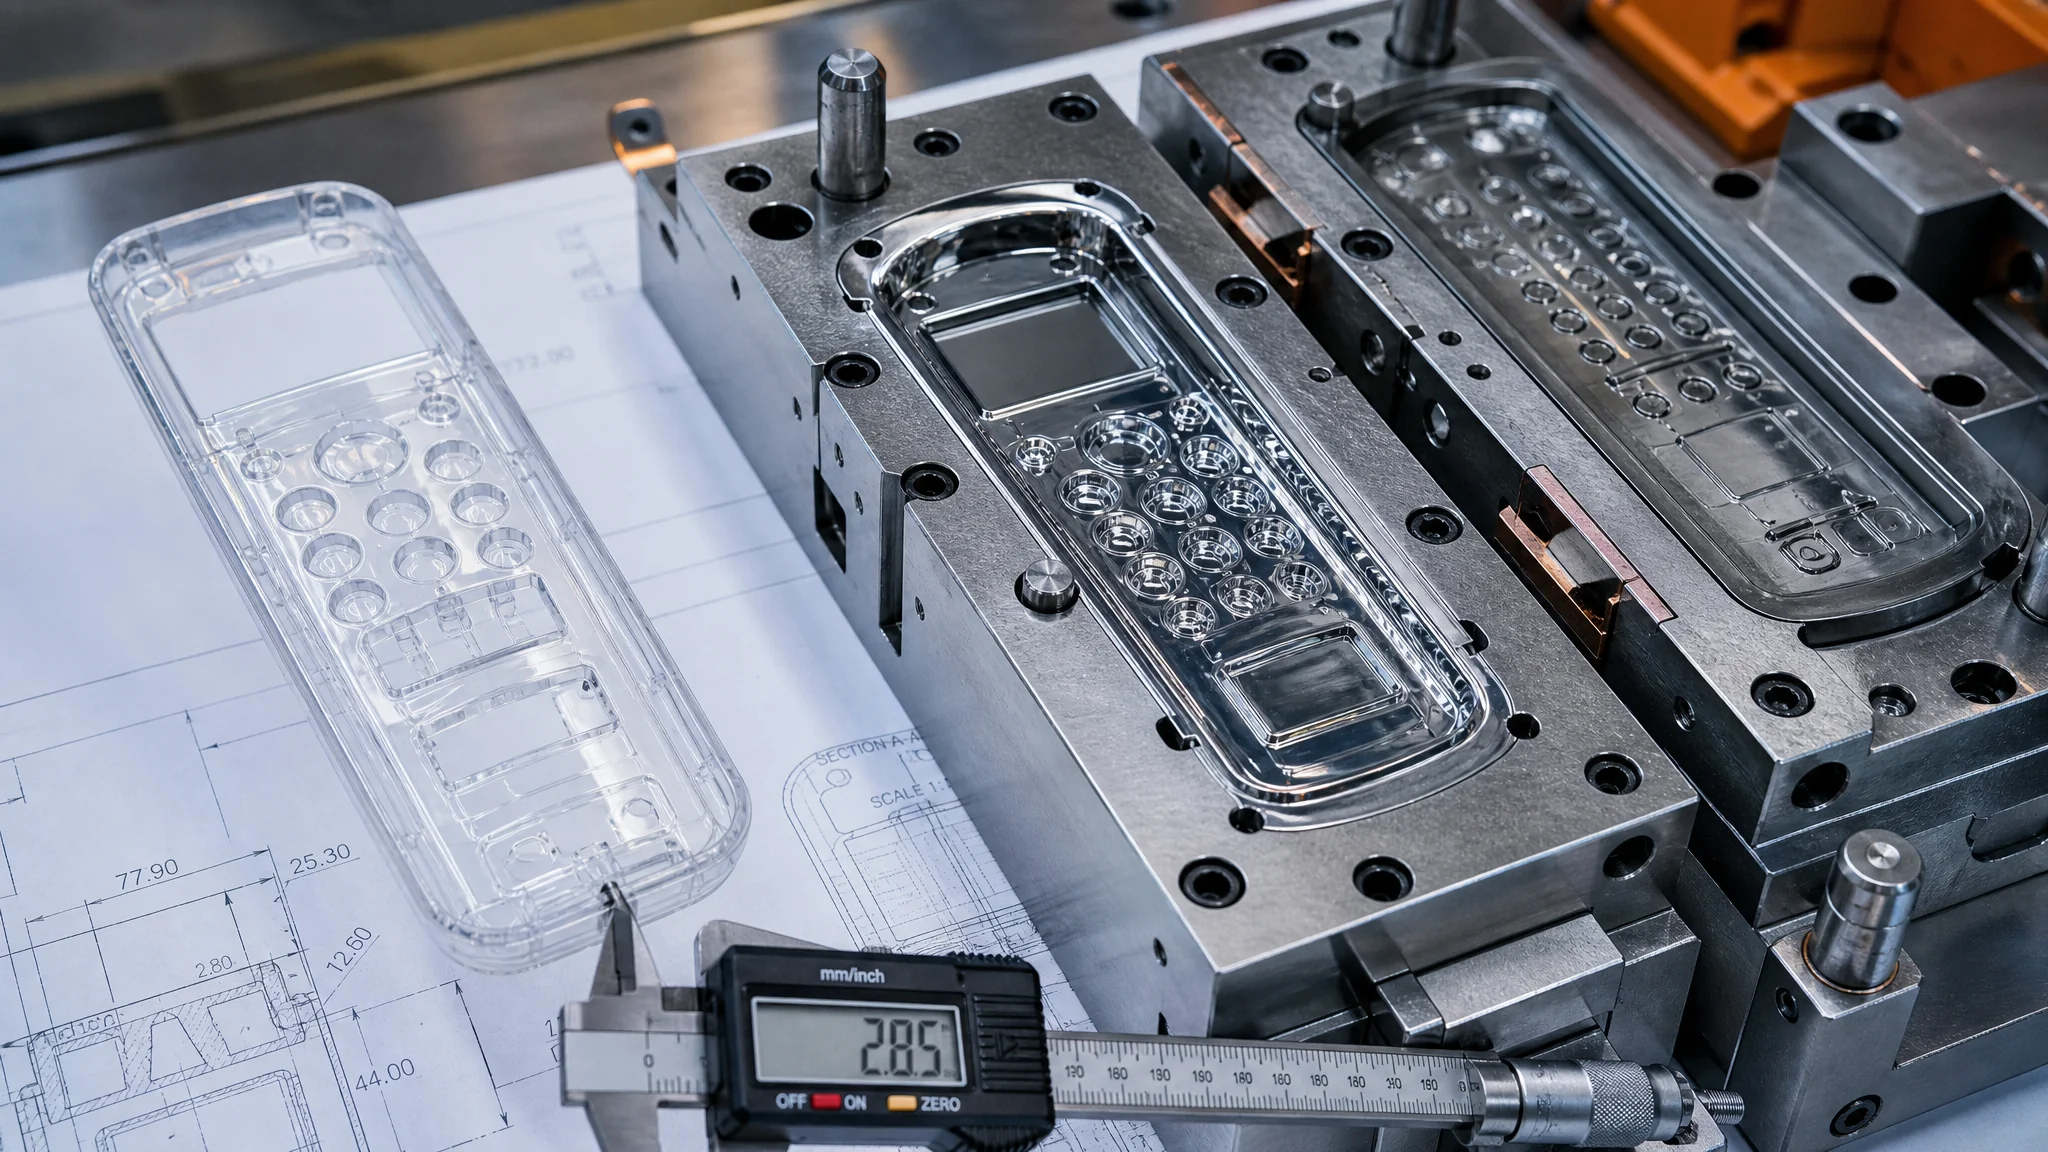
简单说:外壳注塑模具设计的核心就两件事——把分型线和浇口痕藏到非外观面,把筋、boss、壁厚比例控制住防缩水印。加强筋厚度不超过主壁厚的60%,boss柱做火山口,顶针只顶内表面,充填末端开排气槽,这四条做到,外壳件八成的外观缺陷都能提前躲开。
做过外壳件的人应该都有这种经历:模具结构没问题,尺寸也合格,客户拿着遥控器壳翻来覆去看正面,最后指着一条浅浅的痕迹问——这是什么?那是分型线。外观件的世界里,功能合格只是及格线。
外壳类产品和功能件的设计逻辑完全不一样。齿轮模具拼的是精度,瓶盖模具拼的是周期,外壳模具拼的是"看不见":看不见分型线,看不见浇口痕,看不见缩水印,看不见顶白。我入行头几年一直以为这是抛光的活,后来才明白,这些痕迹在模具设计阶段就已经定了,抛光只是最后一层遮羞布。这篇就围绕产品外壳(遥控器壳、家电外壳、电子产品壳这类四周封闭、中间空的壳体)讲注塑模具设计的几个关键决策点。整体设计流程站内已有注塑模具设计七步流程,本文只钻"外壳类"这一个口子。
分型面:分型线藏在哪,外观就死在哪
外壳件分型面的第一原则:分型线绝不横穿外观大面。常见藏法三种——藏进底面、藏进侧面台阶的直角棱线里、藏进装饰缝或造型槽。产品摆上分型面,你要先问自己一句:客户拿着这个壳,手指会摸哪、眼睛会盯哪,那条线只要不落在这些地方,就成功了。
拿最常见的遥控器壳举例。电池仓在背面,底壳的分型线走底面周边,正好压在电池盖配合的台阶上,正面干干净净。但面壳麻烦,正面是纯外观大面,四边是直壁。分型线放正面?不可能。放顶面棱线?那是客户视线正对的地方。我们的习惯做法是让结构工程师在产品四周边缘做一个0.3-0.5毫米的小圆角台阶,分型线顺着这个台阶走一圈——远看是造型线,近看才发现是模具开口线。家电外壳更明显,你看空调面板、电饭煲上盖边缘那条凹下去的装饰槽,一半是设计,一半是给分型线留的窝。
曲面分型是外壳件绕不开的活。球形的手柄壳、弧面的仪表罩,分型面不是平面是随形的曲面。曲面分型有个铁律:拔模方向上的投影必须封得住,封不住就是漏胶飞边。具体做法站内写过专门一篇,看模具分型面怎么选,那里面的碰穿插穿案例比这篇细。
还有一条容易被忽略:外壳件大多要求动模成型外观面还是定模成型外观面?看包紧力。壳体包在型芯上,型芯在动模,所以内表面天然留在动模侧,外观面留在定模——这也是为什么外壳模具的定模型腔往往抛得更细、钢材用得更讲究(外观面常用抛光性好的2083或420系列,账要算在模具钢选型那一步)。关于钢材这块的差异,可以翻我们之前的塑料模具钢选用。
浇口:外壳正面的禁区
外壳件浇口设计的底线:浇口痕不许出现在A面(主外观面)。潜伏式浇口从内侧进胶、自动剪断,浇口痕藏在壳体内表面,是外壳模具的第一选择;点浇口痕迹小但一定留印,只能用在顶部有装饰面或网格区能遮盖的产品上;大水口直浇口,外观件基本一票否决。
展开说。潜伏式浇口(潜艇浇口)从分型面下面斜着钻进去,在壳体内壁或者顶针位附近开口,开模时浇道被拉断,浇口痕留在里面。遥控器底壳、电池外壳这类产品,十个里有八个用潜伏式。它有个物理限制要记牢:潜进去的角度一般做30-45度,太大浇道拉断困难,太小刀口强度不够;进胶点壁厚得够,薄壁处潜进去容易顶穿。
点浇口是三板模的标配,从产品顶部垂直进胶。痕迹小,直径0.8-1.2毫米一个白点,但白点就是白点,光面上一颗痣。电子产品壳很多正面有按键孔、喇叭网孔或者丝印区,把点浇口放进这些区域,视觉上就糊弄过去了。纯平光面?别赌。我见过一套平板音响面罩,设计师坚持正面中心点浇口,理由是"痕迹小看不出来",T1出来客户当场要求改潜伏式,三板模改二板模加潜浇口,模具结构重来,损失小十万。所以说浇口形式在评审阶段就要跟客户把外观允收标准一条条对清楚,白纸黑字。
进胶位置还牵扯熔接线。多点进胶必有多条熔接线,浇口排布的思路是让熔接线落在非外观面或受力小的位置。这块展开能写一整篇,基础逻辑看塑料注塑模具四大系统里的浇注系统章节。
缩水:外壳件的头号杀手
缩水印的成因一句话:局部料堆太厚,冷却收缩时表面被拉凹。防缩三板斧——加强筋厚度做到主壁厚的50-60%、boss柱根部掏火山口、局部厚壁掏空减胶。筋厚超过主壁厚70%,光面外壳上必现缩水印,这是被验证过无数次的物理规律,不是概率问题。
讲一个我亲手翻车的案例,细节记得清清楚楚。一套车载充电器外壳,ABS,主壁厚1.8毫米,产品结构图上四条加强筋画的是1.8毫米——跟主壁厚一样厚。当时我审图觉得不对,但客户结构工程师说强度不够必须这个厚度,项目催得急就放过去了。T1试模,壳子外表面四条哑光暗带,斜着对光看是凹下去的,缩水印,位置跟筋一一对应。客户不接受,说这可是要放在车里显眼位置的。返修方案:筋从1.8减到1.0(56%),强度缺口靠在筋两边加两条小筋补,外侧缩水印肉眼基本看不出来,但对强光斜看还有极淡的影子。最后是筋减薄加型腔面改细磨纹,靠纹理把残余的影子盖掉,前后折腾了三周。这件事之后我们团队立了死规矩:外壳件审图,筋厚比例不过关,图纸直接打回,不谈情面。
几个具体数字给你参考(都是日常用的经验值,不同料微调):
筋厚取主壁厚的50-60%,ABS取0.5、PP可以放宽到0.6;筋越高越要薄。boss柱(螺丝柱)是缩水重灾区,柱子外径假设4毫米、内孔2.6毫米,柱壁单边0.7毫米左右,但柱根跟主壁相交处料厚瞬间叠加,必缩。对策是火山口:柱根挖一个减胶坑,坑深做到主壁厚的25-30%,让料厚平缓过渡,同时火山口还能减少沉头螺丝开裂。局部厚壁,比如外壳边角实心的肉厚位,掏空,掏到壁厚均匀,别心疼那点结构。
还有个反面认知:缩水印不光是模具的事,保压也是变量。同样的模具,保压时间不够或者保压压力低,本来不缩的位置也会缩出印子。所以缩水印的排查顺序永远是先看结构料厚,再调工艺,别一上来就甩锅给注塑机师傅。维基百科的Injection moulding 词条把保压和收缩的关系讲得比较系统,值得翻一遍。
顶针与排气:两处小细节,两类大缺陷
顶针布置的规矩:外壳件顶针只落在内表面和非外观区,直径尽量小、多点均布,顶针位本身留0.02毫米级的配合台阶防拔白。排气的规矩:排气槽开在充填末端和熔接线汇合处,深0.01-0.03毫米(视塑料流动性),困气不清除,轻则烧焦发黑,重则直接烧蚀型腔。
顶白(顶出发白)是外壳件老毛病,根源是包紧力太大而顶针顶着不够劲。设计端能做的三件事:顶针数加够、位置靠近包紧力大的深腔柱位和筋位;顶针直径在空间允许下放大,受力面积大自然不易白;顶针做台阶定位别让它歪。内表面顶针痕没人管,A面一旦被顶出白印,抛光救不回来多少。
排气更隐蔽。壳体是封闭轮廓,塑料绕着圈充填,最后在某个角上汇合,那个角就是困气点。困气被反复压缩,温度能到几百度,塑料当场碳化,产品上一个黑点带焦边,连续生产几万模,同一个位置型腔会被烧出麻点。模具设计时把排气镶件或者排气槽预埋在充填末端,比事后修模便宜一百倍。流长比大的薄壁外壳,还要算一下困气位置跟浇口的关系,必要时加个小辅助浇口把汇合线挪位置。根据中国模具工业协会的统计口径,2024年我国模具行业营收超3400亿元(见中国模具工业协会官网),其中注塑模具占比最大,外壳类外观件又是投诉重灾区——多数问题不在制造,在设计前期的这些小决策。
常见问题
外壳件缩水印已经出现在模具上了,还有救吗?
有救,但要分层看。筋太厚造成的,减胶改模基本能根治。设计改不了的(客户不让动结构),退一步用蚀纹面遮,粗一点的磨纹对缩水印遮盖力还行。最惨的是光面高光外壳带厚筋,改模具加调保压压到极限还剩影子,那就只能谈外观允收标准了。所以最好还是图纸阶段就把比例卡死。
潜伏式浇口和点浇口,外壳件到底选哪个?
我的标准很干脆:能用潜伏式就用潜伏式,浇口痕在壳体里面,客户永远看不见。点浇口只在两种情况下用——产品结构潜不进去(比如细长壳体中间进胶路径太远),或者正面本来就有网格、按键孔这些能藏痕迹的区域。三板模成本高、结构复杂,没必要为"看起来高级"买单。
分型线一点都看不见,做得到吗?
做不到,别信任何人的承诺。分型面是两块钢碰出来的,0.02毫米的配合误差就是一条线。能做到的是"看不见明显分型线":藏在台阶棱线里、藏在装饰槽里,再靠动定模对插位研配到位。谁跟你说他的模具分型线零痕迹,你就让他打样出来对光看。
外壳模具试模,重点盯哪几个缺陷?
盯四样:缩水印(斜45度对光看大面)、熔接线(找汇合位置是否在A面)、顶白(顶出后看顶针对应的外表面)、浇口痕(A面是否干净)。这四个都是模具设计阶段埋下的,试模发现还来得及改;等量产爬坡再爆出来,损失就不是一个量级了。
写到这我再啰嗦一句个人偏好:外壳模具设计里最值钱的动作是拿产品3D图做模流分析吗?不是。是设计师拿着手板件,闭上眼摸一圈。手指感觉得到台阶、棱线和肉厚突变的位置,那些就是分型线和缩水印的高发区,比软件报告直观。 Moldflow 报告我照样做,但手板先摸一遍的习惯,我保持到现在。
外壳注塑模具设计说到底是一门"藏"的手艺——藏分型线、藏浇口、藏顶针、藏排气。结构工程师管产品立不立得住,模具设计师管这张脸干不干净,两个岗位在筋厚比例这个点上必须吵出结果,吵不出来的项目大概率要返修。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。