模具倒扣是什么?侧凹侧凸的脱模解决思路
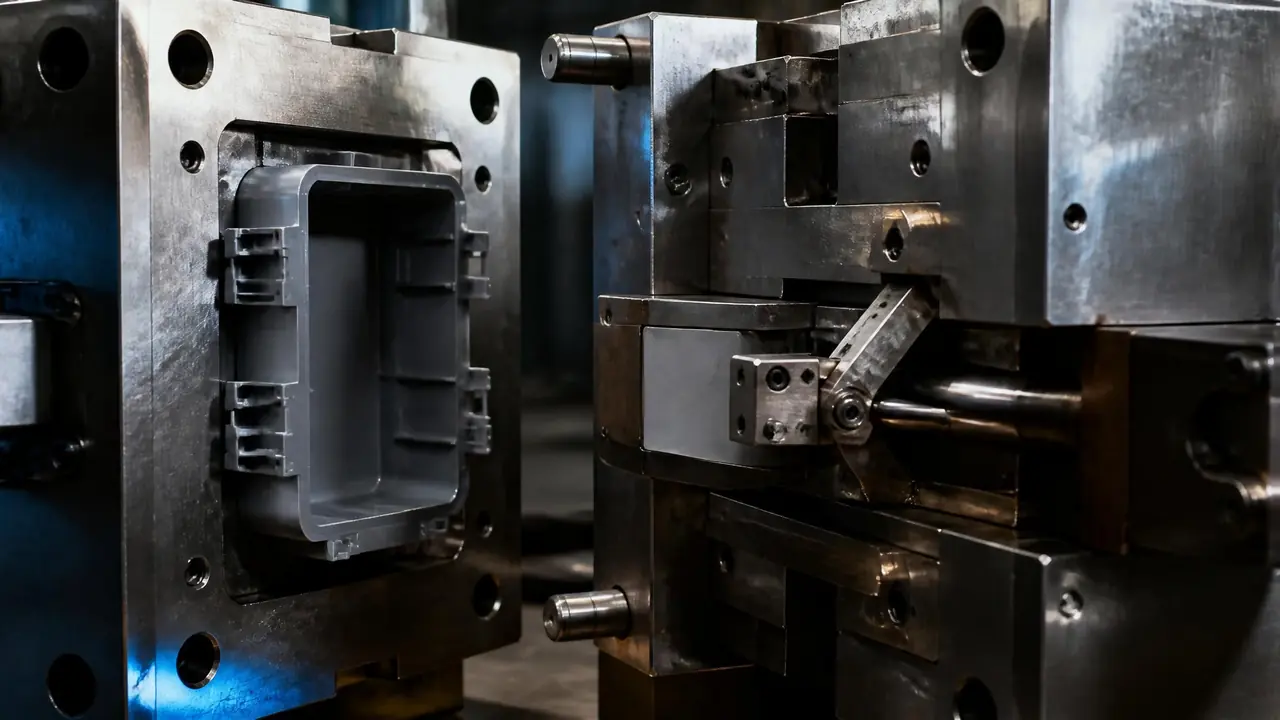
开门见山讲:模具倒扣就是塑件上跟开模方向顶着干的结构,正对开的模拿不出来,必须靠侧向机构或产品改形来解。解法有先有后,先改产品,再动分型面,最后才上滑块斜顶。拿到图纸先做这一步判断,模具费能差出一大截。
客户发来一个带卡扣的塑料外壳,报价师傅瞄了一眼就说:这里有模具倒扣,得加滑块,模具费往上加。旁边新来的同事一脸懵,倒扣是个啥,扣在哪里?其实不复杂,塑件上凡是「顺着开模方向直接拔不出来」的凹的凸的部位,行业里都叫倒扣。卡扣、侧面的散热孔、螺丝柱上的防转筋、瓶盖内圈的螺纹,全在这一类里。
我入行第一年吃过亏。一个面板件,卡扣深度做了 1.2mm,图省事没跟客户提倒扣的事,试模的时候件死死咬在模腔里,顶针顶得发白都出不来,最后拆模用铜棒敲。那一套模的卡扣位全部返工,改滑块多花了将近两万,前后拖了十来天。从那以后我看图第一件事就是扫倒扣。
倒扣到底卡住了什么
倒扣是塑件轮廓在开模方向上的「负脱模角」部位,凹进或凸出都会钩住钢模。判断办法很简单:把产品往开模方向投影,投影轮廓有咬合的地方就是倒扣。具体拆开看,常见就这么几种。外侧卡扣和侧孔,属于外倒扣,一般靠滑块解决;内侧卡扣、螺丝柱倒扣筋,属于内倒扣,多半要上斜顶;瓶盖螺纹属于环形倒扣,最麻烦,得旋转退扣或者强制脱。
有个土办法特别好用。把 3D 图摆在开模方向,用手电沿模架开合的方向照一遍,凡是照进去光却被产品挡住阴影的区域,就是潜在的倒扣位。我们车间评审就用这招,比软件分析直观,两分钟扫完一个件。
解倒扣的先后顺序:能躲就躲,躲不开再上机构
顺序就五步:改产品避开、调分型面借位、外侧用滑块、内侧用斜顶、软胶小倒扣强制脱。越靠前的方案越省钱,上机构是最后的办法,不是第一反应。很多所谓「必须做滑块」的倒扣,其实产品端改一改就没了。卡扣根部加个 0.3mm 的让位斜角,或者把卡扣方向旋转 15 度对准开模方向,一套滑块就省下来了。
第二步是动分型面。侧孔这种结构,如果把分型面沿着孔的轴线走,孔的一半留在前模一半留在后模,倒扣自然就解开了,一分钱机构不用加。代价是分型面变复杂,碰穿位变多,飞边风险上来了。这里面的取舍,可以看看之前写的模具分型面怎么选,碰穿插穿那些坑讲得比较细。
躲不开的,外侧倒扣上滑块,靠斜导柱带着滑块在开模时往外让位。行业里斜导柱角度普遍做 15 到 22 度,角度太大滑块咬死,太小行程不够。内侧倒扣上斜顶,斜顶本体既是顶出杆又是侧向滑块,角度一般压在 6 到 12 度。这套机构的细节,模具斜顶的设计要点那篇拆得更透,斜顶烧死、粘胶的处理都写了。
遇到抽芯行程特别大或者产品深腔的,滑块还得升级成油缸抽芯。注塑模里浇注、顶出、冷却、抽芯四大系统是联动的,倒扣方案改一版,冷却水路常常得跟着让位,这也是倒扣越晚定,模具越难画的原因。
滑块和斜顶怎么选?
一句话:外倒扣用滑块,内倒扣用斜顶,行程大、倒扣深优先滑块或油缸,行程小于 1mm 的浅内扣斜顶最顺手。两者不是竞争关系,是分工关系。真实的差别在成本和翻车概率上,我按自己做下来的感受列一张表。
| 对比项 | 滑块 | 斜顶 |
|---|---|---|
| 处理位置 | 外侧倒扣、侧孔、侧凹 | 内侧倒扣、卡扣、柱位筋 |
| 常见行程 | 5-30mm,油缸可到上百 | 0.5-3mm 居多 |
| 模具成本 | 单处加五千到两万左右 | 单处三五千,但数量常常多 |
| 常见翻车 | 斜导柱磨损、限位失灵撞模 | 烧死、粘胶、顶出拉白 |
| 修模难度 | 拆装相对方便 | 拆一次要动顶出板,费劲 |
说实话我更「怕」斜顶。滑块出问题一般是慢性的,斜顶出问题是急性的——注塑到第八万模,斜顶和模芯配合同一角度没留足间隙,胶粉一积,直接烧死在模里,整套模停线等线切割。斜顶配模段的间隙,我们现在的习惯是单边留 0.02 到 0.03mm,宁可稍微渗点胶也不敢做死了。
强制脱模不是省钱的万能钥匙
PP、PE 这类软胶,倒扣量在 0.5mm 以内的卡扣可以强制脱模,硬胶 ABS、PC 别碰,拉白开裂是分分钟的事。省下的是机构钱,赔上的可能是整批外观不良。矿泉水瓶盖内圈螺纹就是个典型,PP 料,螺纹深度多半不到 0.8mm,靠瓶盖自身的弹性变形硬顶出来,行业里跑了十几年都这么干。
但我见过翻车的。有个客户的产品是 ABS 面壳,设计师在内部加了一圈 0.4mm 的卡扣,想着量小强制脱算了。试模出来件件卡扣根部发白,客户验货直接判不良。回模房把内扣改成两节斜顶,模具价多花了八千多,可是量产稳定了。所以强制脱这个事,料性说了算,不是胆子说了算。
螺纹倒扣再往下分一层:硬胶内螺纹走液压马达加齿条旋转退扣,成本高但稳;产量小的,干脆做成螺纹嵌件,成型后人工拧出来,一件多几秒钟人工,比一套旋转机构便宜得多。上次去看一套香水瓶盖模,就是选的人工拧嵌件路线,老板算过账,日产量三千以内根本不值得上马达。
回到开头那个让新同事发懵的场景。倒扣本身不可怕,可怕的是评审时没人提,等钢材都上了机床才发现要加机构。图纸到手,先拿手电扫一遍投影,再把料性问清楚,五个方案从省钱到花钱挨个过,基本不会踩大坑。
常见问题
倒扣量多少以内可以不用做机构?
看料。PP、PE、TPE 这类软胶,倒扣 0.3-0.5mm 的卡扣通常能强制脱。ABS、PC、PMMA 这些硬胶,超过 0.2mm 就建议上斜顶或滑块,别赌。拿不准就打手板掰一下,比争论有用。
一套模里滑块和斜顶能混用吗?
太常见了。外壳类产品往往外侧三四个卡扣用滑块,内部柱位防转筋用两节斜顶,同模共存没什么禁忌。要注意的是抽芯顺序和顶出时序,前模滑块必须比开模先动作,顺序错了会拉烂件。
斜顶角度是不是越大行程越大越好?
不是。角度越大,斜顶在顶出时受的侧向力越大,磨损和烧死风险直线上升。行业普遍把角度压在 12 度以内,行程真不够时宁可加长斜顶的导滑段,也别硬加角度。
产品评审时倒扣问题该谁提、什么时候提?
模具厂在报价前的 DFM 评审就该提,越晚代价越大。开钢后再改倒扣方案,重画、重订料、重开粗,一套流程下来十天起步。客户端设计师最好在出图前自己先跑一遍拔模分析。