耳机模具的小件难点?精密小型腔的加工与装配
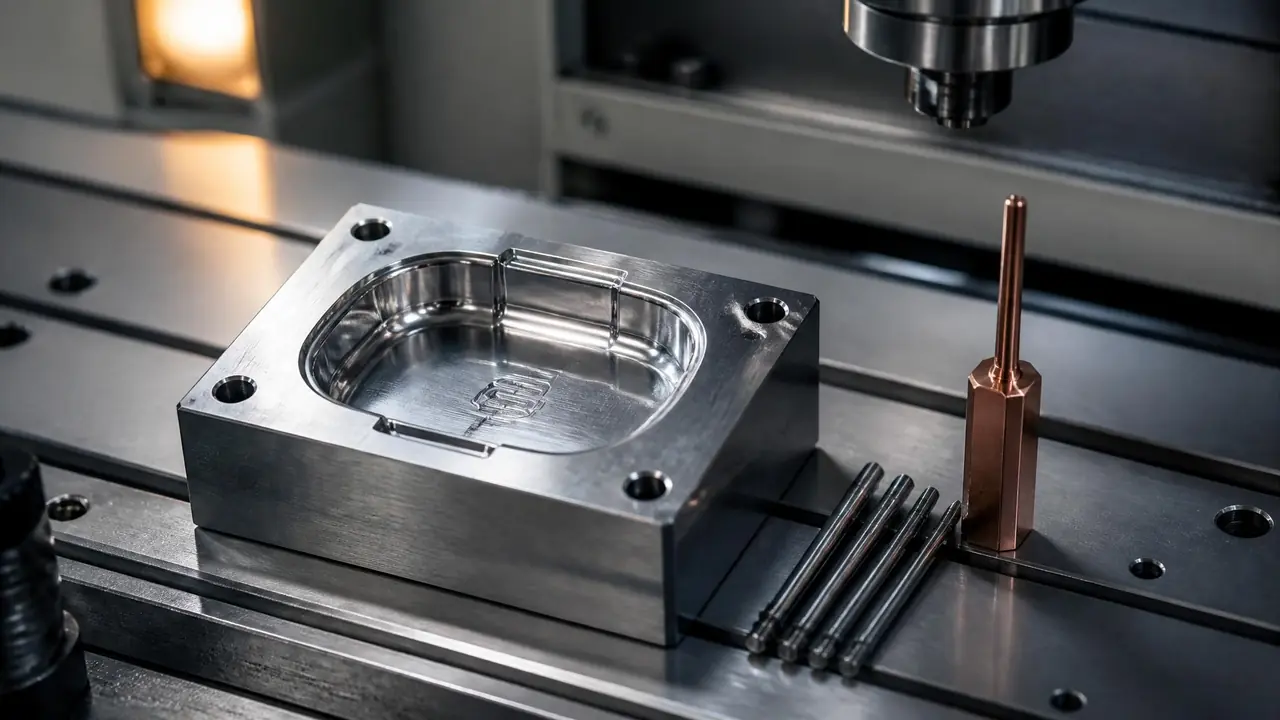
开门见山:耳机模具难的不是大,是太小。公差按装配功能倒推、铜公放电和慢走丝一道不能省,装配全在毫米级死磕。你先做的不是砍价,是把配合公差和外观面范围钉死。
耳机模具的报价发过去,客户十个有八个先愣一下:壳就指甲盖大,怎么比收纳盒模具还贵?我第一次接TWS充电仓的模仁也犯过嘀咕,后来光磨一副小铜公就耗了两天,才明白小件的难不在体积,在于公差和零件一起缩,腾挪的余地全没了。
这类模具常见的做法是一出二或一出四,模仁尺寸撑死六七十毫米见方,可里面要塞的东西一样不少:分型面、行位、顶针、水路、排气,一个都不能省。零件小一圈,加工余量和调整的把握就小一圈,钱就是这么烧起来的。
耳机壳才两三厘米,型腔公差凭什么要压到正负0.01mm?
小型腔公差不按比例缩,是按装配功能倒推的。耳机壳要装喇叭和电池,孔位差0.05mm就装不上,只能压到正负0.01mm。
耳机不是独立零件,是组件。左壳要扣右壳,壳内要卡喇叭、电池和FPC排线,这些配合位置的单边公差给到0.05mm,装配线上当场就卡料。所以行内做耳机模,型腔关键尺寸普遍按正负0.01mm控制,比普通外壳模紧了一倍不止。
我还吃过一次亏。2024年那套充电仓模,充电触点的孔位我只给了正负0.02mm,结果PC/ABS料的收缩率按0.45%算完,孔距缩进去将近0.03mm,上盖卡扣全偏。返修就是改电极重新放电,前后拖了六天。打那以后,耳机模的配合孔位我都直接按正负0.01mm下图,宁可在报价上多摊一点,也不留这个雷。
想系统了解这类公差怎么一层层落实,这篇精密注塑模具公差控制到0.01mm的拆解思路跟这里是一致的,可以对照着看。
小型腔的加工顺序,CNC、铜公和慢走丝怎么分工
高速CNC开粗精铣,清角和深骨交给电火花铜公,镶件拼缝上慢走丝。三道工序各管一段,跳过哪道,试模时都要还债。
别看模仁只有六十见方,材料多用S136或者2083,热处理到HRC48-52,硬料一上来,CNC就得换小刀。耳机壳内部骨位最细的地方0.4mm宽,深度却有1.2mm,这种位置铣刀根本下不去,只能做铜公放电。一套充电仓模做下来,铜公六到八个是常态,粗打一个精打一个,火花位留0.05到0.08mm。
慢走丝管的是另一头:镶件拼缝和斜顶的配合面。0.003mm的丝割出来的面,钳工几乎不用修配,研一下就能合模。我见过有厂为了省钱用中走丝凑合,镶件缝大了0.01mm,试模时产品外观面全是细飞边,返工的时间比省下的钱贵多了。
整套加工的顺序感,这篇注塑模具加工全流程讲得更细,先看流程再盯小件,心里会有一张完整的图。
装配环节为什么比加工更容易翻车
小型腔模具的顶针、排气和镶件全在毫米级,合模差0.02mm就会在外观面压出亮印。装配要靠钳工手感加三次元测量双保险。
顶针是最常断的。耳机壳深腔处我用过0.5mm的顶针,第一套模试到T2,断了三根,后来把顶针位置挪到产品非外观面、加了限位块,才算稳住。排气也一样,小型腔的排气槽深度普遍在0.01到0.015mm之间,深了飞边浅了困气。我那套模试模时壳体中间困气烧黑,加了两条0.012mm的排气槽才解决,就这一条,等了两天线切割排期。
碰穿位更磨人。耳机上下壳的分型面有一段是曲面碰穿,合模压力稍不均,外观面就出亮印或者断差,这段全靠钳工红丹研配,没有捷径。模温对收缩的影响也得盯住,我们车间实测下来,模温80到90℃区间PC/ABS的尺寸最稳,低于70℃尺寸就漂。分型面和碰穿的基础概念,这篇模具分型面怎么选里有完整讲法,看懂再研配会顺很多。
一出二和一出四怎么选,这笔账不少客户算反
月产量过十万只选一出四,试水订单选一出二。腔数翻倍模具贵六七成,但单件摊薄快,账要按量产周期算,不是按模具价算。
去年有客户拿着一模四腔的报价来问我能不能砍到一模两腔的价。我给他算了笔账:一模四腔比一模二腔贵大概七成,可单件工时几乎不变,月产十万只的话,四腔三个月就把差价摊回来了。他最后上了四腔,量产半年后跟我说这钱花得值。反过来,另一个客户首批只订八千只,我劝他先做一出二,等销量站稳再开第二套,他非要一步到位,结果库存压了一年多。两种选择我都经历过,差别就是订单的确定性。
| 对比项 | 一出二 | 一出四 |
|---|---|---|
| 模具行情 | 大概八万到十五万 | 大概十五万到二十五万 |
| 适合产量 | 月产三万只以内 | 月产十万只以上 |
| 型腔一致性 | 好调 | 四腔互相牵制,调机更费料 |
| 试模周期 | 大概15天 | 大概20到25天 |
多腔还有个隐藏坑:四腔里只要有一腔尺寸偏了,整套模都要停机修。一出二的时候两腔还能对调着用,一出四基本没有退路,所以小型腔的多腔模对第一次试模的稳定性要求更高。
回头想,耳机模具贵有贵的道理:公差按装配倒推,加工三道工序一道不能省,装配还要跟0.01mm级别的误差死磕。你手上如果有耳机壳要开模,先把配合孔位的公差和外观面范围跟模具厂钉死,腔数按订单的确定性来定,这两件事定了,报价和周期才有得谈。
常见问题
耳机模具一套大概多少钱?
看腔数和材料。一出二的充电仓模,用S136硬模加镜面抛光,行情大概八万到十五万;一出四的十五万往上。报价明显低于行情的,多半省在铜公数量和抛光工时上,试模阶段会露馅。
小件模具上热流道值不值?
看产量。热嘴头一套不便宜,一出四以上、月产量稳定的订单才划算;一出二的小批试水,冷流道点浇口加人工剪水口反而省心,别为了工艺先进多花钱。
耳机壳表面有流痕和缩水,改模先动哪里?
先看壁厚比,骨位别超过主壁厚的0.6倍;再把模温往上提,我们调到85℃左右流痕明显变浅;保压时间最后加。顺序反了,改一圈也是白改。
开耳机模前要准备哪些资料?
3D图、外观面标注、配合件实物或数模,三样给齐能省一轮邮件往返。特别注意左右件是否共用模仁,这直接影响腔数和报价,提前定好比试模后再加腔省得多。