铝挤压模具怎么用得久?平模分流模结构、温度速度与氮化修模一线经验
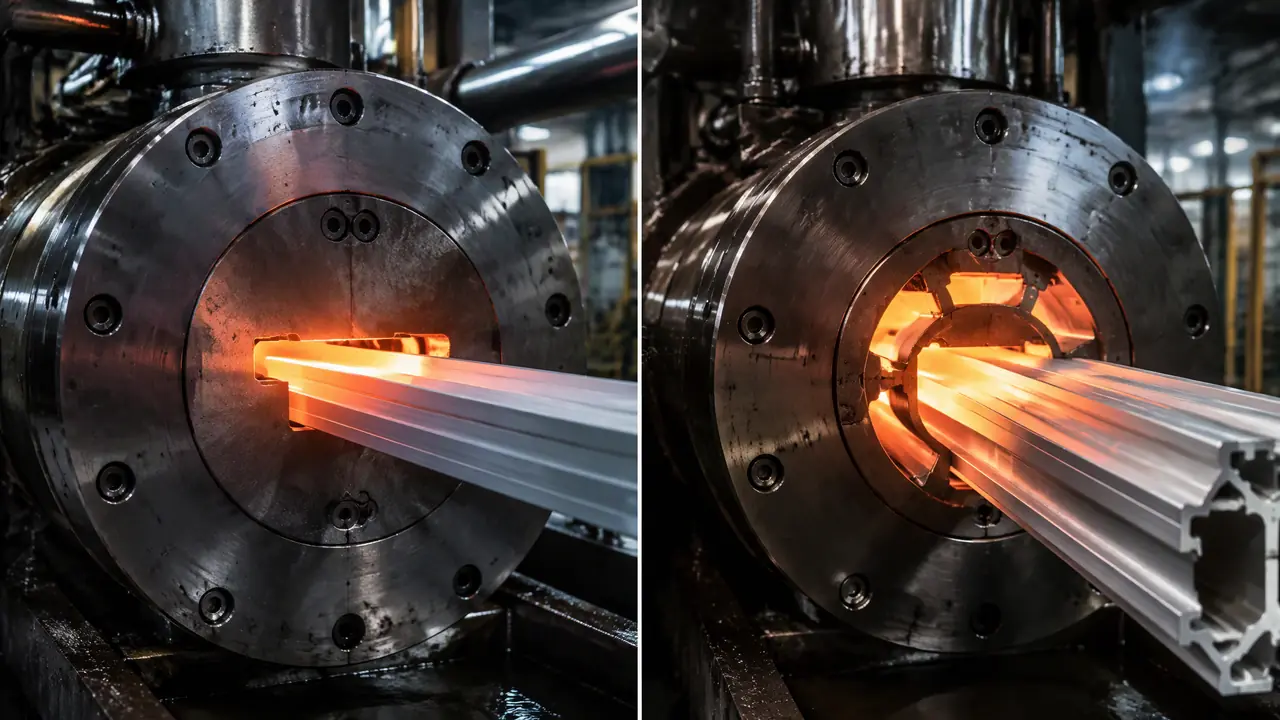
把话放这儿:铝挤压模具的毛病,七成出在模子上,三成才是温度和速度的问题。实心型材用平模,空心型材用分流模,一副H13模具的正常寿命是30到80吨铝、氮化4到6次。想少花冤枉钱,新模上机头一班低速挤、氮化别超次数、修模一次下手不超过0.1毫米,这三条守住,模子能多干三年。
凌晨两点半机台来电话,一批窗料出料扭拧,徒弟第一反应是去调挤压机,我让他先别动机子,把模子卸下来量。干铝挤压模具十几年,我的经验是:出料毛病七成在模上,先查模不吃亏。
道理不复杂。铝棒在挤压筒里被几万吨级的压力怼过模孔,出料口一秒钟十几米地往外蹿,模子工作带上差个零点零几毫米的供料,出来就是肉眼可见的扭拧和波浪。机台调来调去没用,根源在模孔那几毫米的金属上。这套排查顺序,下面一节一节讲给你。
平模和分流模,结构差在哪
实心型材用平模,一块钢板挖个孔;空心型材用分流模,铝流先被分流桥切成几股,再在焊合室里重新焊成一体。结构不一样,用法和修法完全是两路。
平模好理解,像一块中间开了异形孔的图章。角铝、扁条、实心散热齿这类不用掏空腔的料,都走平模。活儿全在模孔那一圈工作带上,哪边供料多哪边出料快,出料就往对侧弯。
分流模要复杂一层。它是上下两块:上模长着分流桥,把圆铝棒切成三四股;下模是焊合室,几股铝在高温高压下重新焊到一块儿,再从模孔出来成空心截面。门窗料、管材、幕墙立柱全是它的活。代价是型材上会留焊合线,几股铝接缝的地方,做阳极氧化后能看出细细一道印。做表面要求高的单子,报价前就得跟客户讲明白这一条,别等氧化完再扯皮。
| 对比项 | 平模 | 分流模 |
|---|---|---|
| 适用型材 | 角铝、扁条等实心料 | 管材、门窗腔体等空心料 |
| 结构 | 单块钢板开模孔 | 上模分流桥加下模焊合室 |
| 表面焊合线 | 没有 | 避免不了,压力够就浅 |
| 修模难度 | 磨工作带就行 | 上下模要分开调供料 |
定结构之前还有一笔账要先算,就是挤压比,铝棒断面积和模孔面积的比值。我们厂建筑料一般控制在30到80之间,太小了出料组织粗大,表面起麻点;太大了机台挤不动,主缸压力顶到头速度还是上不去。这一块怎么算、模孔怎么排,挤压模具设计先算什么?挤压比与模孔那篇写得细,不重复了。
棒温模温怎么定?挤压速度谁说了算
6063棒温常用460到490度,模温430到450度,挤压筒450度上下;速度不是越快越好,出料温度顶到540度就得收油门。三样温度是一套联动的账。
老实讲,参数表谁都有,难的是匹配。棒温低了挤不动还容易闷车,高了出料发软、挂划痕。我们厂的土办法是拿测温枪打出料口定速度:建筑型材出料温度510到540度之间可以放心跑,逼近555度就是过烧的坎,晶粒一粗,氧化之后型材发乌发暗,客户直接退货,一批几吨料说废就废。
速度和温度是一根绳上的蚂蚱。跑得快,变形热大,出料温度蹭蹭往上。6063的普通窗料我们能跑到一分钟25到40米,换成6061、6082这种硬一点的合金,一分钟七八米就顶天了。徒弟总想提速冲产量,我就跟他说一句话:速度是温度给的,不是机台给的。
对了,说到模子本身的温度也有讲究。新模上机前要在炉子里保温到430度左右再装,冷模直接怼上去,第一根料准废,激冷激热还容易把工作带激出裂纹,裂纹一出这副模基本就交代了。热挤压模具扛温这块的门道,热挤压模具扛多少度?模芯与氮化里讲得更透,可以对照着看。
氮化和修模,模具成本的大头在这
一副H13铝挤压模的正常寿命是30到80吨铝、氮化4到6次;工作带磨掉0.1毫米左右出料就发毛,该氮化了。买模是一次的事,修模是十几年的事。
模芯材料基本清一色H13,也就是4Cr5MoSiV1,淬火回火后硬度HRC47到49。但光硬不够,工作带靠的是氮化那层0.15到0.25毫米厚、硬度HV1000上下的渗氮层来扛磨损。氮化是外发热处理厂做的,一副模小几百到一千出头,看着不贵,次数卡得死:氮一次吃进去一层,磨掉再氮,到第四五次基体越磨越薄,模子就判死缓了。
新模的制度我们厂立得很严:头一班只许低速挤两三个铸锭,卸下来把工作带抛顺,再回去氮化,然后才许满速跑。图省事直接上速度的,工作带拉出沟,后面修都修不平。这个亏我们吃过,一套幕墙立柱模,模子本钱三千多,新机手贪快,两天就报废,老板半个月没给我好脸。
修模的核心就两个词:阻流和加快。哪边出料快,就把那边的供料挡一点;哪边慢,就磨掉一点工作带放点料。听着跟揉面似的,全在手上,一次下手0.05到0.1毫米,磨完上机试,不行再来。急不得,磨过了头壁厚直接超差,整批料全废。氮化选气体还是软氮化、一炉什么价,模具氮化处理怎么选?气体/离子/软氮化实测差异与外发价格那篇有实测,比我讲得细。
回到开头凌晨那个电话。模子卸下来一量,右边工作带磨掉得比左边多,抛一抛补一补,天亮前机器又转起来了。铝挤压模具说穿了就是个耐高温的筛子,可温度、速度、氮化、修模四件事咬合在一起,哪一环松了都出不了好料。把模子当伙计待,它会多给你干三年。
常见问题
一副铝挤压模具多少钱?
普通建筑门窗的平模,6000到15000元是常见区间;分流模和截面复杂的贵一截,两三万的也不稀奇。真正的大头不在买模,在后面十几年的氮化和修模,这笔账要摊进每吨型材的成本里算。
型材表面的焊合线能彻底消除吗?
消不掉,分流模的原理决定了它一定在。只能靠加大焊合室压力把线压浅,氧化着色后不明显就算合格。客户对表面要求特别苛刻的,报价时就要把验收标准谈清楚,或者干脆改平模方案。
模具氮化次数有上限吗?
有,一般4到6次。每次氮化都往基体里渗一层,渗到后面材料变薄变脆,工作带一崩就修不回来了。到次数就下决心开新模,别为省一笔氮化费赌整批型材。
挤压速度一提就划伤型材怎么办?
先拿测温枪打出料口,超过540度就降棒温或者收速度。温度没问题再查工作带,划痕多半是磨损起毛或者粘铝,抛光加重新氮化,比在机台上瞎调管用得多。