异型拉丝模具孔型怎么设计?方管扁线的道次与角部排法
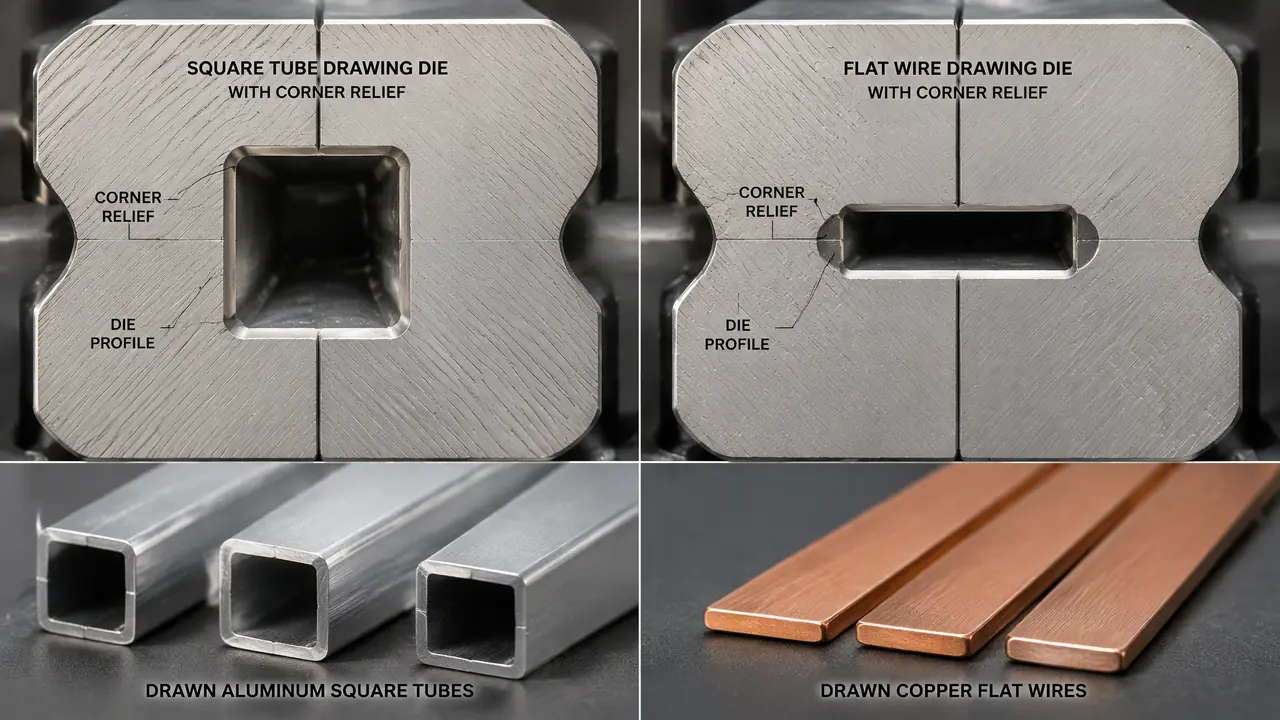
我的判断是:异型拉丝模具的难处不在拉,在孔型。圆模一条母线画到底,方管扁线的孔要同时管边长、对角差、角部圆角和四边平行度,角部填不满整副模就白做。先把道次排顺,再盯死定径带和圆角,验收带上截面样板,八成的返工能躲开。
接单窗口常有客户发来一段方管样品,张口就问异型拉丝模具是不是圆模换个孔就行。我的答复斩钉截铁:不是。只换孔不换道次,拉出来四角是瘪的,边也拱,这钱花得比圆模还冤。
我在拉丝模厂管接单窗口,异型的询价十个里有七个是拿着圆模思路来的。报价单一出去,客户盯着设计费那行直皱眉,觉得几百到两千块是白收的。恰恰相反,圆模的孔是回转体,图纸上一条母线画完;异型的孔每条边每个角都得单独设计,连定径带都不是一圈等长。
换孔不换道次,等于白拉。
还有一点客户想不到:异型模四边磨损不均匀,直边先磨秃,角部还扛着。保养周期跟圆模也不是一套,圆模量孔径一个数就够,异型模得量对角差,两把尺子两套账。
异型模的孔型跟圆模差在哪
圆模直径定孔,异型模的孔靠边长、对角差和角部圆角一起定,定径带沿周长不再等长,角部要单独放短一档,设计量比圆模翻倍。展开讲,直边段的定径带一般取边长的三成上下,角部收窄到一两成,因为金属在角部流动的路程长、发热大,带子一长丝就在角上拉毛。角部圆角也不是随手给的,R大了对角好保证可角不尖,R小了金属喂不满,这两个值是拿废模喂出来的手感。
老实讲,客户最不服的就是下面这张表的价格栏,觉得异型模是圆模套个方壳,凭啥贵出一截。差就差在圆模的孔能在磨床上通磨,异型的孔磨床砂轮进不去,得靠电火花一点一点烧出来。
| 对比项 | 圆模 | 异型模 |
|---|---|---|
| 孔型定义 | 直径一个尺寸定死 | 边长、对角差、圆角多尺寸联动 |
| 孔加工 | 磨床通磨加抛光 | 电火花成形加角部手工研磨 |
| 典型公差 | 丝径±0.002毫米(细丝) | 对角差±0.03毫米上下 |
| 价格 | 基准价 | 同规格的1.5-2.5倍 |
| 交期 | 7-10天 | 20天起步,含试模返修 |
从圆坯到方线,道次和角部金属怎么排
圆坯变方线要排两三道过渡,先拉成跑道形把金属往角部赶,最后一道才收方,每道减面率控制在15-20%,角部才喂得饱。一步压成方,看似省了两副模,实际角部金属来不及补,塌角、对角差超差全来了。
这个坑我踩过。去年一套8×8的紫铜方线模,头版图纸图省事,圆坯直接进方孔,试模出来四个角全是塌的,对角差量出来0.08,超差两倍还多。返修改成三道:头道圆拉圆,减面18%;二道拉成跑道形,把金属往四个角上赶;三道收方,减面16%。再试,对角差稳进0.02。跟灌香肠一个道理,肉得先往肠衣两头赶再收口,直接灌中间,两头是空的。
扁线是另一套排法。0.5×4的扁线,宽厚比8比1,圆杆得先拉成椭圆,再逐道压扁收边,道次比方线还多一道。宽厚比再往上走,超过10比1,我一般劝客户改轧扁或者辊拉,硬拉的话边缘出耳子,模子也扛不住那股胀力。减面率怎么按道次分、每道留多少,拉拔模具的压缩比怎么定?拉丝配模那篇算得细,这边不展开。
扭转也要防。方线出模带拧劲,多半是四边定径带长短不齐,出料一边快一边慢,修模先从齐定径带下手,别急着怪拉丝机。
加工与验收,盯对角差和角部圆角
异型孔磨床够不着,靠电火花成形加超声研磨,电极损耗要按班补偿;验收盯对角差、四边平行度和角部圆角三样,截面样板随身带。投影仪先打截面,量完对角差量四边平行度,最后拿R规比对圆角,三样都过再上机。
模芯材质也分家。小截面的扁线方线用聚晶的不少,耐磨,一副顶硬质合金好几条寿命,牌号怎么挑我整理过一篇聚晶模具用在什么线材?拉丝模的牌号,大截面的方管模还是YG8当家。异型的聚晶孔没法磨成形,电火花打完,角部抛光全凭手上功夫,抛过头R角就塌。
电极损耗是笔暗账。粗打一个班吃掉0.03到0.05毫米,精打再补回来,图纸上的公差是连损耗一起算进去的,这也是设计费的来历之一。客户听懂这笔账,就不觉得那几百块冤了。
试模盯三样:角部满不满,丝出模直不直,表面有没有拉毛。对了,说到拉毛,好多人第一反应是润滑没调够,其实角部定径带没做短才是大户,返修一回就长记性。验收那半个钟头别省,带上一段线切割割好的截面样板,投影仪前一压,模子行不行当场见分晓。
再啰嗦一句重孔的账。异型模重孔不像圆模扩个径就完事,角部积攒的疲劳裂纹重磨未必除得净,我们这边的规矩是重孔超过两回就劝客户换新模,硬撑着用,断在机台上耽误的活比一副新模钱贵。
那位发方管样品的客户,后来把道次单拿到手,二话没说下了定金。上礼拜头一批料过完模,对角差稳在0.02,四角饱满。他问我异型模到底贵在哪,我说贵的就是那几页道次单——模子是照着排法做出来的,不是照着形状抠出来的。
常见问题
方管拉拔一定要配芯头吗?
看内孔要求。厚壁方管只求外形,无芯头缩径能凑合,内孔会缩成不规矩的四边;薄壁或者内孔带公差的,得配短芯头或浮动芯头,不然内角是空的。
异型拉丝模具能用聚晶模芯吗?
小截面的扁线方线可以,聚晶耐磨,寿命顶硬质合金几条。大截面方管受聚晶料块尺寸限制,多半还是硬质合金,孔型靠电火花成形。
异型模比圆模贵在哪个环节?
设计费加成形加工。孔型设计按截面收几百到两千,电火花打孔比磨床通磨慢三倍不止,试模常要返修一两次,落到同规格圆模的一点五到两倍半很正常。
客户询价前要备齐什么?
成品截面图加公差、材质、来料规格和状态,最好再寄一段样品。只发一张照片报不了准数,角部圆角差一点,道次排法就是两套。