广东模具公司怎么挑?五金塑料压铸三条线各找各的厂
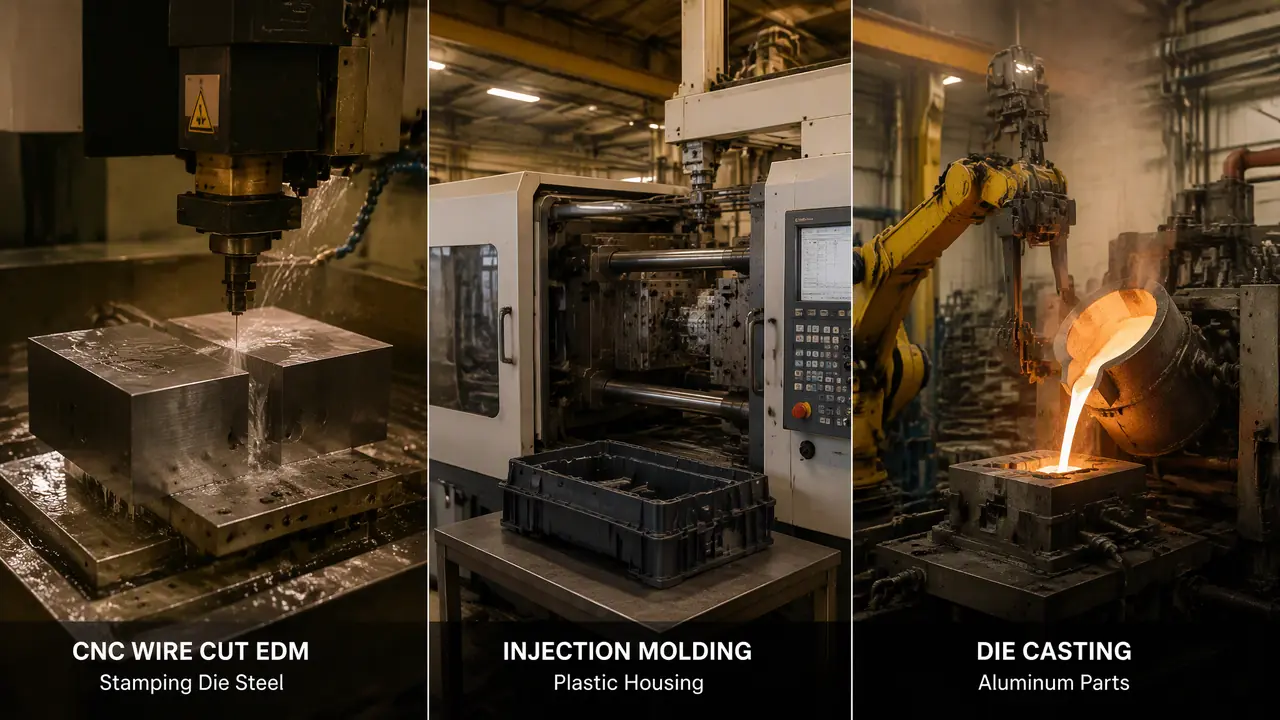
一句话版本:广东模具公司别按名气挑,先把手里的活儿分成三条线——五金件找冲压模厂、塑胶外壳找注塑模厂、铝合金件找压铸模厂,三条线的设备钢材报价逻辑完全不同,拿注塑模的思路去考察压铸厂多半要吃亏。
上个月朋友甩给我一份广东模具公司的名录,一百多家,说随便挑。我盯着名单发了半天呆,名单上没标哪家做冲压、哪家做注塑、哪家做压铸,可这三条线找厂的路数完全是两码事。说白了,在广东找模具公司,先按你手里的零件分线,五金件、塑胶件、铝合金件各找各的厂,混着找就是给转包商送钱。
说这话有前情。去年我图省事,把一套铝合金电机壳的压铸模发给一家做注塑外壳的东莞厂,对方满口应下,接了单再转给别家做。说好的T1试模35天,拖到六十多天才见到样件,X光一探,气孔成片,返修带改模多掏了小两万,交期还赔了客户一笔。这个坑我踩过,才知道转包在行里有多平常。
亏得肉疼。
五金冲压这条线,看的是机床和刀口钢
做五金件认准冲压模厂,看厂先翻慢走丝和冲床的设备台账,刀口钢报得出SKD11还是DC53牌号的才往下谈价。五金冲压模拼的是刀口寿命和冲次稳定性,设备瞒不了人。
先教一个土办法:电话里问"贵司慢走丝几台,什么牌子"。答得出沙迪克、三菱具体台数的,往下聊;支支吾吾说"设备齐全"的,基本可以挂了。慢走丝是冲压模厂的命根子,刀口精度全靠它,要压到±0.01毫米,没有两三台像样的慢走丝,展厅修得再漂亮也别信。
钢材是第二道筛子。刀口材料入门报SKD11,冲次上量的报DC53,端子这类大批量件得上粉末钢。我上个月刚去中山看过一家做端子模的厂,车间里六台慢走丝四台在跑活,老板报材料张口就是DC53配SKD11嵌件,这种厂谈价才有意义——铰链支架这类简单级进模五六万能拿下,多工位端子模十万往上,冲次寿命按五十万到一百万冲次报,白纸黑字写进合同。
这条线的排样和刀口选材门道,五金冲压模具稳定量产实录里写得更细,可以先补再聊。
塑胶注塑这条线,先对机台再谈试模
做塑胶外壳找注塑模厂,先问机台吨位配不配得上产品,家电外壳这条线120到320吨的机台最常用,再问T1试模周期。注塑模的报价水分,全藏在钢材档位和试模次数里。
塑胶线看三样:模架、钢材、试模机台。模架认龙记LKM这类标准货,省得非标模架后期修模配不上件;钢材按产品分档,内构件P20、718H够用,外观件和透明件得上S136,差价能到三成,报价单上必须写明牌号和热处理,别让"优质模具钢"四个字糊弄过去。
试模机台是很多人漏掉的一环。你家产品要用250吨的机台量产,对方拿180吨的试模机给你看T1,参数对不上,试出来的合格不代表量产合格。ABS外壳的模温打80度上下,收缩率按0.5%放,这些参数试模时你要站在机台边上看,别光看样件漂亮。对了,试模尽量别约周五下午,师傅赶着收工,参数调得潦草,白跑一趟。
老实讲,我在电话里必问一句"这副模含几次试模"。答"试到合格为止"的厂有底气,答"含两次、超次另算"的,把超次一次八千还是一万五先问死。一套两腔的家电外壳模,东莞行情八万到十五万,T1三十五天上下,报价低得离谱的,多半在钢材和工时里做了手脚。钢材怎么按产量分档,塑料模具钢四大体系速查里有现成的表。
压铸这条线,模次寿命是照妖镜
做铝合金件认压铸模厂,先看模芯报H13还是8407,再问保多少模次、做不做真空压铸,答不上模次寿命的厂多半没做过几副。压铸模的核心不是好看,是扛住高温铝液的反复冲刷。
压铸模贵有贵的道理。模腔常年泡在六百多度的铝液里,模芯必须H13起步,讲究的用8407,热处理和氮化一道不能省;压铸机280吨到800吨的冷室机台对号入座,模温机压着180到220度跑,点冷往模芯里布。一套中等复杂度的电机壳压铸模,十五万到二十五万,比同尺寸注塑模贵一大截。
筛压铸厂,我就盯一句话:这副模你保多少模次。做过压铸的厂会给你报五万到八万模次,还会主动问你做不做真空——真空压铸配真空阀,气孔率能压下去一截,做结构件这是硬指标。答不上模次、也不提探伤的厂,多半是注塑厂兼职接的转包单,转身就走。我后来那套电机壳模重新找了一家自备压铸车间的厂,T1四十五天,样件X光探伤一次过,多花的钱从少赔的交期里赚回来了。
压铸成型的原理和适用件,压铸模具入门这篇讲得比我细,先补课再看厂。
三句电话问法加一张对照表,十分钟筛出对口的厂
三条线的厂混着找要吃亏,对照表把钢材设备报价试模周期摆平,配三句电话问法,十分钟能筛掉大半不对口的厂。筛厂跟看病挂科室一个理,挂错了科,医生再好也白搭。
| 对比项 | 五金冲压模 | 塑胶注塑模 | 铝合金压铸模 |
|---|---|---|---|
| 模芯常用钢 | SKD11、DC53 | P20、718H、S136 | H13、8407 |
| 关键设备 | 慢走丝、高速冲床 | CNC、试模注塑机 | 压铸机、合模机 |
| 中等复杂度报价 | 5-10万 | 8-15万 | 15-25万 |
| T1试模周期 | 20-30天 | 30-40天 | 40-60天 |
| 寿命口径 | 50-100万冲次 | 30-50万模次 | 5-8万模次 |
| 电话第一问 | 慢走丝几台什么牌子 | 含几次试模 | 保多少模次做不做真空 |
电话问法就三步:第一问设备台账,第二问材料牌号,第三问试模和寿命口径,三个问题十来分钟,对方的深浅基本见底。再补一句杀手锏:"这套模的报价单,钢材和热处理能单独列一行吗?"肯列的厂账目清楚,含糊其辞的,后面改模计费必有扯皮。
别嫌烦。列表格五分钟,打电话十分钟,比试模失败返工省下的小两万划算多了。
那份名录我后来用三种颜色标了一遍,红的冲压、蓝的注塑、黄的压铸,现在还躺在我电脑里。分线找厂听着麻烦,其实是广东摸爬几十年攒下的分工,你顺着分工走,报价、交期、寿命全对得上号;逆着走,每一道弯都是学费。
常见问题
广东模具公司接三五十件的小批量吗?
多数模具厂不接散件,开模本身是给批量铺路的。小批量可以谈简易模或者铝质快速模,成本砍掉一多半,寿命短一些,打样和小批足够用;也有带注塑车间的厂肯接小批代产,价格另算。
五金模和塑胶模能不能让同一家厂一起做?
号称一站式的厂,多半主做一条线、另一条转包。转包不是不行,但合同里要写明谁对最终质量负责、转包要不要你书面同意,不然出了问题两边踢皮球,吃苦的是你。
报价单里最该抠死的是哪一项?
钢材档位。同一张图纸,P20和S136的差价能到三成,把牌号、热处理、模架品牌单独列行写进报价单,验收时按单核对,光看总价必被糊弄。
模具的产权和修改费要怎么写?
四句写进合同:产权归付款方,转包需书面同意,改模责任怎么划分,试模次数超了怎么计费。白纸黑字,闹掰了也不慌。