东莞精密模具什么价?连接器模医疗模的报价水位与交期实底
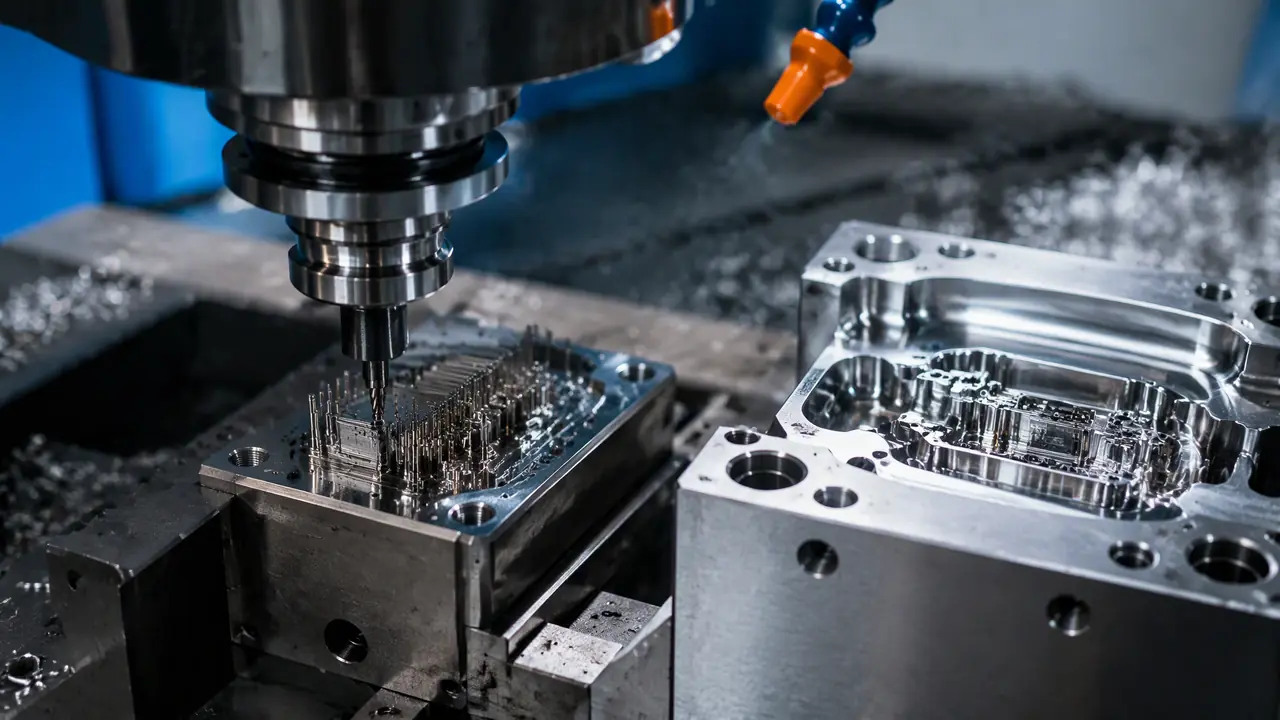
我的判断是:东莞精密模具分三档,连接器级的小件模长安最集中,医疗级的钱大半花在钢材和文档上,两档报价能差出两三倍。别拿普通模的预算去问精密模的价,先对号入座再谈钱,这篇用我经手的报价单帮你把单放对地方。
上礼拜深夜十一点半,一个做Type-C的老客户甩来图纸,开口就问:东莞精密模具哪家便宜?我点开一看,0.25毫米的筋位,64腔,心里先咯噔一下。回他:你这单找便宜的没用,得找做得活的。
跑东莞模具圈这些年,我最深的感受是,精密模和普通模根本不是一个市场。普通模在横沥、常平遍地都是,卷价格卷到没脾气;精密模扎堆在长安一片,客户比价都比得客气。能接的厂就那么些家,接了还要掂量自家机床和师傅顶不顶得住。
东莞精密模具分三档,先对号再谈价
按公差分三档:普通精密±0.02毫米、标准精密±0.01毫米、超精密±0.005毫米,档位每上一级,报价大约贵五成到一倍。很多询价单开口就说要精密模,图纸公差栏却全是未注公差,那就是普通档的活。拿着精密档的预期去比价,只会觉得处处被宰。
| 档位 | 公差水平 | 典型产品 | 价格倍数 | 集中片区 |
|---|---|---|---|---|
| 普通精密 | ±0.02毫米左右 | 家电结构件、工具外壳 | 1 | 横沥、常平 |
| 标准精密 | ±0.01毫米 | 连接器胶芯、齿轮、按键 | 1.5到2倍 | 长安、大朗 |
| 超精密 | ±0.005毫米以内 | 光纤插芯、医疗微件、镜片 | 2.5倍起步 | 长安、松山湖片区 |
这个分法不是教科书,是我报价时用的土尺子。去年有个客户做咖啡机外壳,张口就要找做精密的厂。我看了图,壁厚2毫米的结构件,公差±0.1毫米都够用。给他按普通档报,一套6.8万,他不信,非要拿去长安找精密厂问。回来跟我说人家报9万多,问我为什么。我说人家没宰你,只是拿做手表的办法给你做闹钟。
倒过来也一样。真做±0.01毫米的连接器模,你按普通档的价去压,厂里嘴上答应,开钢的时候降一档钢材、省掉深冷处理,模具寿命从五十万模次掉到十几万模次。亏的还是你。
连接器模是长安的头把交椅,门槛在筋位和寿命
一套32腔连接器胶芯模报价8万到12万,64腔带热流道的15万往上,拼的是0.2毫米级筋位成型和五十万模次的寿命承诺。这行在长安滚了几十年,周边3C产业链喂出来的师傅和设备密度,别处短期补不上。
胶芯模难在哪?筋位普遍只有0.15到0.3毫米,走胶不齐就短射,困气了就烧焦。型腔全靠镜面EDM一刀一刀放出来,排气槽开在0.01毫米这个级别。钢材用S136或8407,硬度做到HRC48到52;端子级的高速模还要上粉末钢,光材料费就两三万。
热流道是报价单里的分水岭,占整套模的两到三成。前年有个客户图便宜,把热流道砍了改冷流道三板模,水口料占三成。注塑厂年底一算账,多耗的钱够再开半套模。从那以后我报价都先问产量,一个月几十万件的量,热流道省不得。
对了,说到端子插拔件的注塑细节,之前写过一篇插头模具的精度要求,腔数排布和插拔力的门道讲得细,这里不重复。交期方面,32腔的模35天能出T1,64腔带热流道的要45到60天。赶工能压十天,加一成半左右的加急费。
医疗模的钱,大半花在你看不见的地方
同尺寸的医疗模比民用模贵三到五成,多出来的钱在钢材证书、镜面抛光、试模留档和整套文档,加工本身反而只占小头。塘厦、清溪一片的医疗器械配套厂,玩的就是这套。
钢材要S136的电渣重熔料,一公斤比普通料贵几十块,还得附材质证明书。型腔抛到A1级镜面,Ra做到0.01以内,透明壳件才不出流纹。试模参数、硬度报告、全尺寸检测报告,一整套文档随模交付。缺一张,客户的体系审核就过不去。
我更愿意接二类医疗器械的壳体件,风险可控,利润也过得去。输液器、留置针这类带液路的件,劝你别轻易碰,验证流程长,改一次模的代价能吓退半条街的厂。之前拆过一篇医疗注塑模具的要求,洁净生产和验证流程那边讲得更全,接单前值得翻一遍。
老实讲,医疗模的加工设备跟普通精密模没差多少,差的是厂里有没有留档的习惯。同样一台镜面EDM,有的厂打完就丢一边,有的厂每件留记录。你验厂的时候别光看机器铭牌,翻翻他们的检测室和档案柜,比看十台机床都准。
什么单放东莞划算,什么单该拿去别处比
3C连接器、医疗小件这类精密塑胶模放东莞最顺,价格是深圳的八到九成,修模当天响应。光学级的超精密件和几吨重的汽车大模,另说,往下看对比。
| 东莞(长安横沥) | 深圳(宝安龙华) | 苏州昆山 | |
|---|---|---|---|
| 价格水位 | 深圳的八到九成 | 基准 | 略高于深圳 |
| T1交期 | 45到60天 | 50到70天 | 60天上下 |
| 修模响应 | 当天到隔天 | 隔天 | 跨城两三天 |
| 拿手单 | 连接器、医疗小件、3C | 消费电子大客户 | 汽车电子、精密冲压 |
东莞修模快,靠的是生态。横沥有国家级的模具检测中心,送检当天出结果;长安的配件街,顶针、导柱、弹簧现拿现配。一套模卡在一个小零件上,中午发现下午就能换上,这种便利是外地同行羡慕不来的。
但有些单我劝你别只盯着东莞。透镜、插芯这类光学级件,苏州和宁波的厂更稳,人家在光学模上堆的设备和工艺不是一年两年的功夫。保险杠那种几吨重的汽车模,东莞也能接,可选的厂就两三家,议价空间反而小。
至于怎么核实一家厂是不是真有精密档的实力,别听业务员吹设备,之前整理过一份东莞精密模具厂的验厂清单,照着走一遍能筛掉八成的水货。我的习惯是,小批量多批次的精密件一定推东莞,改模三五次都陪得起;单一品种上百万件的大单,先做DFM分析再决定放哪。
深夜那个Type-C客户的图纸,第二天我转给了长安合作的两家厂。一家报16.8万,一家报19.5万,差价全在热流道品牌和钢材档次上。他盯着两份报价单看了半小时,回了句:原来便宜的贵,贵的反而便宜。这行干久了就是这样,精密模的水位早摆在明处,会看的人省心,不会看的人交学费。
常见问题
东莞精密模具的T1试模一般要多久?
32腔左右的胶芯模35天能到T1,64腔带热流道的45到60天。加急能压十天上下,要加一成半左右的费用。医疗模的文档留档流程压不了,这个时间省不得。
精密模报价单里的钢材费怎么估才不吃亏?
钢材一般占整套模的15%到20%。国产S136和进口电渣料一公斤能差一倍,让对方把牌号、产地、是否电渣写进合同,口头的进口料三个字不作数。
打样几百件有必要开钢模吗?
没必要。几百到几千件用铝模或软模撑得住,成本能省一半以上,周期还短。等订单稳了再上淬硬钢模,省下的钱够改两轮设计。
横沥的厂能接连接器这种小精密模吗?
中小精密件能接,横沥的强项在模架和中大型模。端子级的小筋位模我还是优先推长安,那边做连接器的师傅密度高,出问题修模当天有着落。
验收精密模要盯哪些报告?
三样不能少:全尺寸检测报告、钢材硬度报告、试模参数记录。后续要做量产稽核的,再让厂里补关键尺寸的CPK数据,免得量产时扯皮。