铝锭模具怎么选才耐用?材料、烤模与寿命的实战账
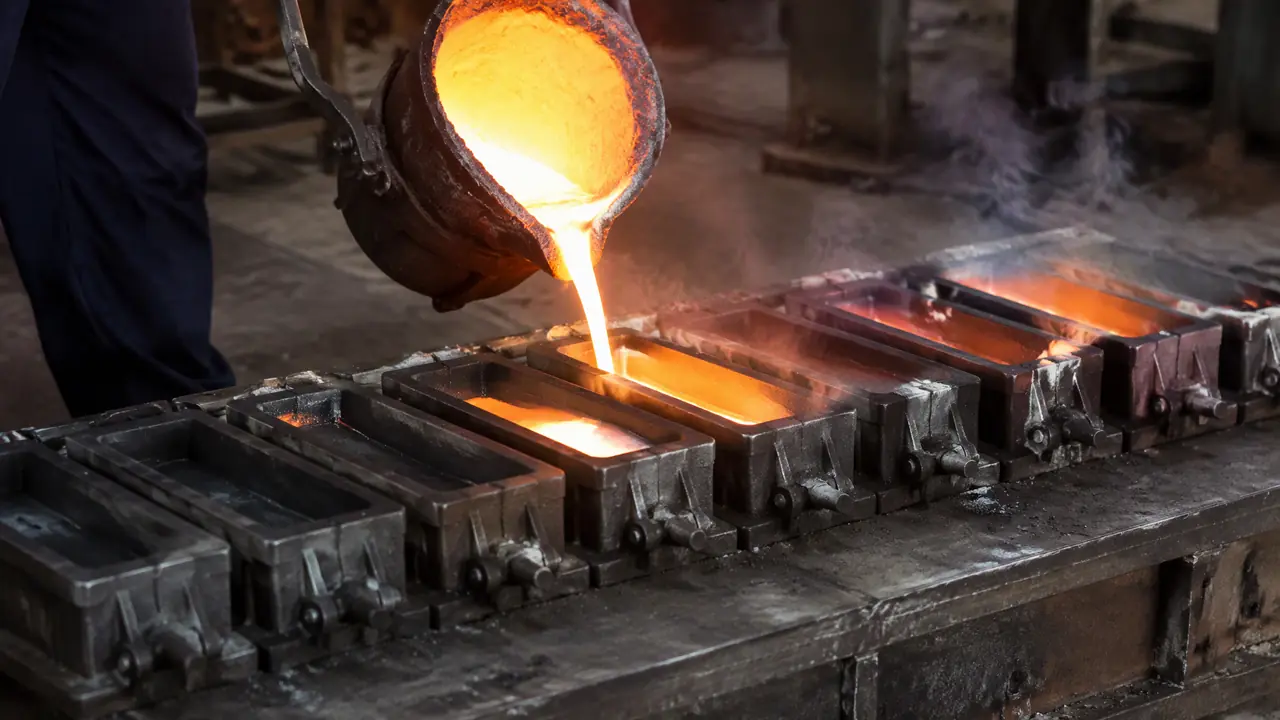
直接给结果:铝锭模具优先选HT250灰铸铁整体浇铸的,中小产量一副三百块上下能用六千次;天天连轴转就上H13锻钢模,贵一千多但寿命翻倍不翘曲。比选材更要紧的是烤模和涂料这两道工序,新模不烤直接浇,第一炉就得粘掉一层皮。
干压铸的车间里都认得铝锭模具,坩埚炉一天吞两百公斤水口料,浇道废料全靠它回炉成锭。我的态度很直接:模体别贪便宜,烤模别省事。
有新来的学徒问,不就是铸个锭子,拿铁槽子倒进去不就完了。我让他铸一炉试试。头一炉看着像样,第三炉就粘底,第五炉锭子卡在槽里倒不出来。
今年厂里添了台280吨的机台,水口料跟着翻倍,后头那口炉子从隔天开变成天天开。锭模从两副轮换加到四副,哪副耐造哪副娇气,几个月就摸得门儿清。说实话,下面这些经验全是拿报废模换来的。
材料怎么选:铸铁、钢板和H13的账
买铝锭模具认准HT250灰铸铁,中小产量三百到五百一副能扛六千次;H13锻钢模一千五起步寿命过万;钢板焊的最不经用。这笔账我拆开算给你看。
三种材质我全用过,账摆在下面。
| 材质 | 一副价格 | 实际寿命 | 主要毛病 |
|---|---|---|---|
| 45号钢板焊接 | 150-250元 | 千次上下就翘 | 焊缝先裂 |
| HT250灰铸铁 | 300-500元 | 六千次往上 | 磕碰掉角 |
| H13锻钢 | 1500元起 | 一万次以上 | 新模前期粘铝 |
我更偏向灰铸铁。原因有两个:一是便宜,坏了两百块修修还能顶一阵;二是它蓄热稳,浇出来的锭面平整,冷却速度均匀,气孔比钢板模少。钢板模焊缝那儿散热快,锭子十有八九在焊缝对应的位置出冷隔。
H13是给连轴转的厂子预备的。热疲劳扛得住,模膛用一年不见麻点。就是价钱扎手,一千八一副,小厂一天铸百来公斤,回不了本。要是你分不清砂铸、金属型、低压这几条浇铝路线各配什么模,我写过一篇铝铸造模具的工艺对比,四条路线摆一起看就明白了,这儿不展开。
买的时候认准整体浇铸的,翻砂店一副做下来三百多。市面上还有一种钢板折边焊的,看着周正,掂手里轻飘飘,壁厚不到八毫米,浇几十炉就发颤,这种货色别碰。
顺便提一句,H13的料价水很深。同叫H13,电渣和电炉差出一截,我上个月刚陪采购跑了一圈钢材市场,行情写在H13模具钢那篇里,需要的自己翻。
锭子规格也有讲究。贸易锭按吨结算,一块六公斤上下,八锭联模一个浇次五十公斤左右,码满一托正好过磅,双方都不吃亏。有回贪省事铸了十公斤的大锭,客户拆袋投炉嫌沉,一吨压了两百块,省下的模费又全贴了回去。
烤模和涂料:脱模顺不顺全看这一层
新模先两百度烘两小时去潮,浇铸时模温保持八十到一百二十度;涂料一斤氧化锌配二两水玻璃兑成米汤状,每班补喷一次。配比看着糙,全是试出来的。
这个坑我踩过。刚接手的模子没烤,直接浇第一炉,铝液一进模膛,藏在铸铁气孔里的水汽“嘭”地顶起来,渣点崩了半个台面。清理加修模耽误一整天,等于硬砍掉几百次寿命。跟给铁锅开锅一个道理,新家伙不养,用不长。
涂料这层是隔在铝液和铁模之间的防护服。喷厚了锭面麻,喷薄了粘模,米汤状刚挂壁最合适。线上的老师傅拿喷壶走两遍,第一遍薄喷打底,第二遍对着模膛边角补。涂层到零点三毫米以上,锭子顶面就开始起皮。
对了,说到喷壶,别拿浇花的凑合。雾化粗的喷不匀,五金店二十来块的压力喷壶,雾细,挂得住料。
浇温我控制在七百度上下,超过七百二十度,粘模次数肉眼可见地多。起锭别急,浇满后等三到四分钟,锭子一敲就出。早了拉伤模膛,得不偿失。
夏天和冬天还得两套打法。三伏天车间三十八度,模子散热慢,我起锭多等一分钟;腊月里模体冰凉,头一炉先空烧预热,不然头几锭全是废品。这些零碎规矩没人写在纸上,全在交学费里头。
粘模、变形、寿命到头:修还是换
局部粘铝用铜刮刀趁热刮,别上砂轮猛磨;铸铁模翘曲磨平续用,磨过两次直接报废;H13能焊补,铸铁焊补要整体预热。判断就一条:锭面质量养不回来就换。
粘模最常见,多半是涂层破了。趁余温拿铜刮刀刮,铜比铝软,不伤模膛。砂轮一上,模膛拉出沟,以后每浇一次粘一次,那是拿模子赌气。
变形是铸铁模的宿命。几百次热胀冷缩下来,模口慢慢外翻,浇出来的锭上大下小,码垛就歪。我每周拿直角尺靠一回模口,缝隙超过一毫米就记上账,别等锭子码不齐才想起来查。磨平一次能续两千次,第二次磨完壁厚就薄了,继续用等着裂。老实讲,这时候修的钱够买半副新模,我都是直接换。
模膛拉成麻面、锭面全是坑,寿命就到头了。换下来的旧模别当废铁,按吨称给回收的还能回点血。焊补这门手艺得掰开说:H13裂纹焊完要进炉回火去应力,温度和保温时间按模具热处理的规矩来;图省事空冷,焊缝比母材还脆,几百次不到原处再裂。
炉子还在烧,锭模换了一茬又一茬。省钱的次序永远是:先把烤模和涂料做扎实,再谈换什么材质。模子待你好不好,就看每天收工那半小时的保养。账不难算,难的是天天照做。
常见问题
一副铝锭模具一次能浇几块锭?
看模子联数。常见的八锭联模一个浇次三分钟上下,两班倒一天能出五六百公斤。单模小锭效率低,适合打样或者零星料。
铸出来的锭表面发花、带渣孔怎么办?
多半是料没精炼。回炉料熔清后撇净浮渣,精炼剂按千分之二三的量压进炉底除气,浇温别超七百二十度。模膛里有水汽也会这样,烤模那步不能省。
锭模用完能不能泡水快冷?
别整模泡水。热应力裂得比你想象的快,铸铁模裂了基本没救。收工自然冷,赶产量最多拿风管吹,底面垫空让空气流通。
定做一副异形锭模要多少钱、等多久?
灰铸铁模按图纸翻砂浇铸,五百到八百,一周上下交货。H13锻打料要先锻后机加,二十天起步,价钱翻着倍算。