涂料桶模具选型指南:18L带盖桶注塑模与吹塑模怎么选
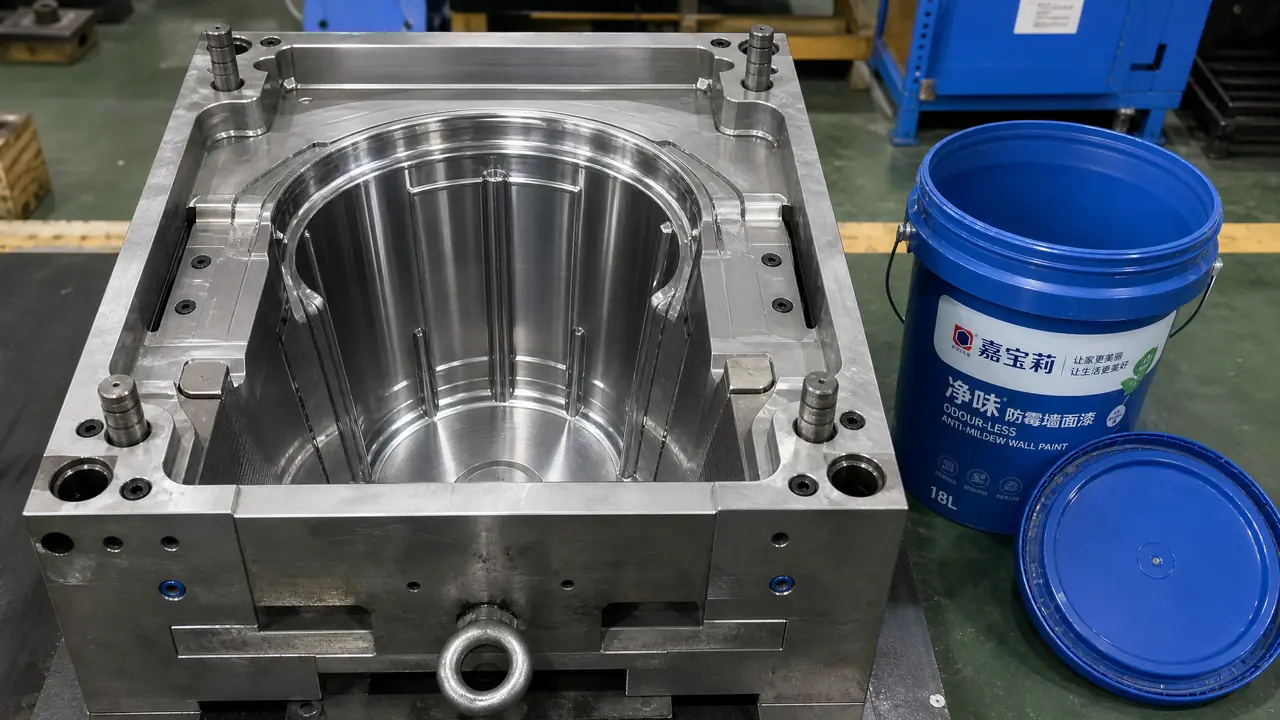
把话放这儿:做18L带盖涂料桶,年订单在30万只以下就直接选注塑模,别碰吹塑;注塑模单腔报价大概4万到7万,一到两腔配200到320吨机台最划算。桶身和桶盖要分开开模,盖子的模具钱别省,密封线做不好整桶漆都得报废。
上礼拜一个做涂料分装的老板来问涂料桶模具,开口就是"帮我校一副吹塑模"。我拿来图纸一看差点笑出声,18L的桶带螺纹盖,壁上还有加强箍,这是典型的注塑件结构,吹塑根本做不出这种精度。跑销售这几年我碰到的桶类单子,一半客户进门都把工艺搞拧了。
判断其实不难。涂料桶讲究 stacking(码垛),一托五层,桶底承重得有几十公斤,桶口螺纹要跟盖子咬死,这些靠注塑模才能稳定做出来。吹塑的优势在薄壁大容积,做200L化工桶那种没盖一体成型的货才划算。18L带盖这个规格,注塑是正路。
这个坑我踩过,替客户图便宜找了个做中空成型的厂,回来的桶口椭圆度超差,盖子拧不紧,整批货拉回来重做,运费加延误赔了小两万。从那以后我报价单第一行永远先写工艺路线。
注塑模和吹塑模差在哪
注塑模靠熔料高压注满型腔,桶壁厚实、桶口精度高、适合带螺纹盖的桶;吹塑模靠型坯吹胀贴模,桶壁薄、成本随容积走,适合无螺纹的一体桶。18L涂料桶选注塑,200L以上大桶才轮到吹塑。展开讲,两套工艺的模具结构完全是两条路。
注塑模是实打实的钢块,型腔型芯成对,靠注塑机以40到80兆帕的注射压力把PP熔料压进每一道加强箍。桶壁能做2毫米上下,桶口螺纹、防伪圈、密封线一次成型,公差能控在±0.05毫米。一台320吨的注塑机带单腔模,一个桶的成型周期大概45到60秒。
吹塑模简单得多,就是两块带冷却水路的半模,成本跟容积一起涨。型坯挤出来以后靠0.2到0.6兆帕的压缩空气吹胀,贴到模壁上。桶壁不均匀,边角容易薄,桶口做不了精细螺纹。话说回来,它贵在机台便宜、模具便宜,200L那种大桶没人用注塑做,机器都装不下。
土比喻:注塑模像注焊膏的针筒,挤多少是多少;吹塑模像吹气球,气球皮薄了哪儿先破没法保证。涂料桶要码五层高,你敢用气球皮装吗。
| 对比项 | 注塑模 | 吹塑模 |
|---|---|---|
| 桶壁厚度 | 1.8-2.5毫米,均匀 | 1-2毫米,边角偏薄 |
| 桶口螺纹 | 一次注出,±0.05毫米 | 做不了,需后加工或另配盖 |
| 单副模具价 | 4万-7万(单腔) | 2万-4万 |
| 机台 | 200-320吨注塑机 | 挤出吹塑机 |
| 成型周期 | 45-60秒/件 | 30-50秒/件 |
| 适合产品 | 18-20L带盖涂料桶 | 100-200L一体大桶 |
相关背景要补的话,注塑模具的六大系统和报价结构在塑胶模具价格多少钱一套?尺寸腔数钢材热流道报价分档拆解里写过,这里只说涂料桶这个品类的差异。
一套桶为什么要开两副模
18L涂料桶的桶身和桶盖要分开开模,桶身模管堆码强度,桶盖模管螺纹与密封线咬合,两副模的精度必须配对开发,盖子模省的钱会在灌装线上加倍还回去。很多客户第一次问价都以为一副模出整套,听到要开两副就皱眉头。
先说桶身模。桶内壁有加强箍,脱模方向跟开模方向有干涉的,得做内滑块或者强制脱模结构,这是报价里最容易埋猫腻的地方。PP料的收缩率按1.2%到1.5%放,模具厂报1.8%你就得问一句,缩水放大了桶口螺纹跟着变大,盖子盖上去松松垮垮。
盖子模更要命。盖子里一圈密封唇,要跟桶口一线密封线严丝合缝,公差得做到±0.02毫米。这种配合精度靠两副模各自为政做不出来,设计阶段就得由同一家模具厂统一放缩水和配公差。我经手最顺的一单,就是桶身盖子都交给一家做,T1试模一次过。
单独找两家厂分着开模,能不能做?能。但螺纹配合出问题的时候两边互相甩锅,你夹在中间当裁判,修模费付两遍。这个学费不用交,听我一句劝。
腔数和机台怎么配
涂料桶模具的腔数由订单量和机台吨位共同决定,年订单30万只以内开单腔配250到320吨机,超过50万只再考虑两腔,盲加腔数会让冷却时间拖长、单件成本反而上去。腔数不是越多越省钱,这笔账要算冷却时间。
桶壁2毫米的PP件,冷却时间占整个周期的大头,两腔模的流道平衡做不好,一个桶出得快一个出得慢,快的那个保压不足会缩水。多一腔,模具价涨六成左右,机台吨位还得往上跳,锁模力按投影面积乘模腔压力估,单腔18L桶200吨能压住,两腔就得320吨往上。
机台吨位不够会怎样?锁模力顶不住注射压力,分型面非要飞边,桶口一圈毛刺,灌装线上刮手,工人拿刀修,修一个赔一个。模温机也别省,PP桶面要不要亮面,模温80度和40度出来是两个观感,涂料客户对桶面划痕和灰点比谁都敏感。
对了,说到机台,好多客户以为桶越大吨位越大就一定对,其实腔数和投影面积才是关键。这一点在大型注塑模具怎么做不翻车?保险杠级模具从机台到报价的实战门道里展开讲过,大件模的逻辑是相通的。
试模验收盯哪几处
涂料桶模具验收重点盯三处:桶口螺纹止通规检查、密封线压痕均匀度、码垛堆码测试,T1到T3试模原则上包在报价里,验收前灌一桶水码三层放24小时再下结论。试模不是看着桶出来就完事,得拿真盖子配。
我陪客户验模的标准动作:先拿止通规过桶口螺纹,通规进不去或者止规进去松了,直接打回。再往桶里灌满水拧上盖,倒置24小时看渗不渗,密封线的事在这一步全露馅。最后码三层,每层按20公斤压,桶身不鼓肚、不裂缝才算过。48小时钢材都没热透的模具不要急着签,有的问题要打到第500模才冒头。
交期行情是T1试模35天上下,钢料S136或者P20预硬到模具厂手里再加7天备料。急着出货的客户把钱压在赶工上,不如把验收做扎实,模具是长跑,一口气用五年。
验完模还有一道手续别漏,模具产权、修改计费、试模次数这些条款写进合同,具体怎么防坑,模具合同怎么签才不被坑?产权归属、修改计费、试模次数与验收条款实战拆解那篇里连条款模板都给了。
回过头看那个拿吹塑图纸来找我的老板,我给他重新规划了工艺,桶身单腔配280吨机台,盖子单腔配120吨小机,两副模一共11万出头,比他原计划还省了8000块。上礼拜他发消息说第一批5万只桶灌装顺利,一个盖子都没退货。涂料桶模具这个东西,选对了工艺路线,钱和交期都顺,选错了,后面每一步都在填坑。
常见问题
18L涂料桶模具用S136还是P20做型腔好?
水性涂料车间潮气重,S136防锈省心,寿命能到50万模次往上,一套模贵8000到1万。P20便宜但两年不保养会起锈点,桶面会带印子。我的偏向是预算够就上S136,这钱花得值。
桶身带提手孔的模具是不是贵很多?
侧向抽芯结构要加滑块和斜导柱,单腔模贵5000到8000块。不过涂料桶现在流行外箍不打孔,桶壁不打孔就少了渗漏隐患,报价时先确认图纸要不要抽芯,这一项能差出一台模温机的钱。
做灰色和白色两种颜色的桶要开两副模吗?
不用。换色只换注塑机的料筒和原料,模具是通用的。真正要两副模的是容量不同,18L和20L的桶身尺寸差了,型腔就得重做,跟颜色没关系。
旧模具翻新能接着用吗?
看锈蚀程度。型腔轻微锈点抛光处理一两千块能救,桶口螺纹磨损超差就只能补焊再精加工,费用小一万,而且焊过的地方寿命打折扣。螺纹是受力位,我的建议是磨损超标直接换新模,翻新模省的钱撑不过一年。