汽车模具厂什么量级才算接得住整车单?千吨压机五轴与一套车门模的账
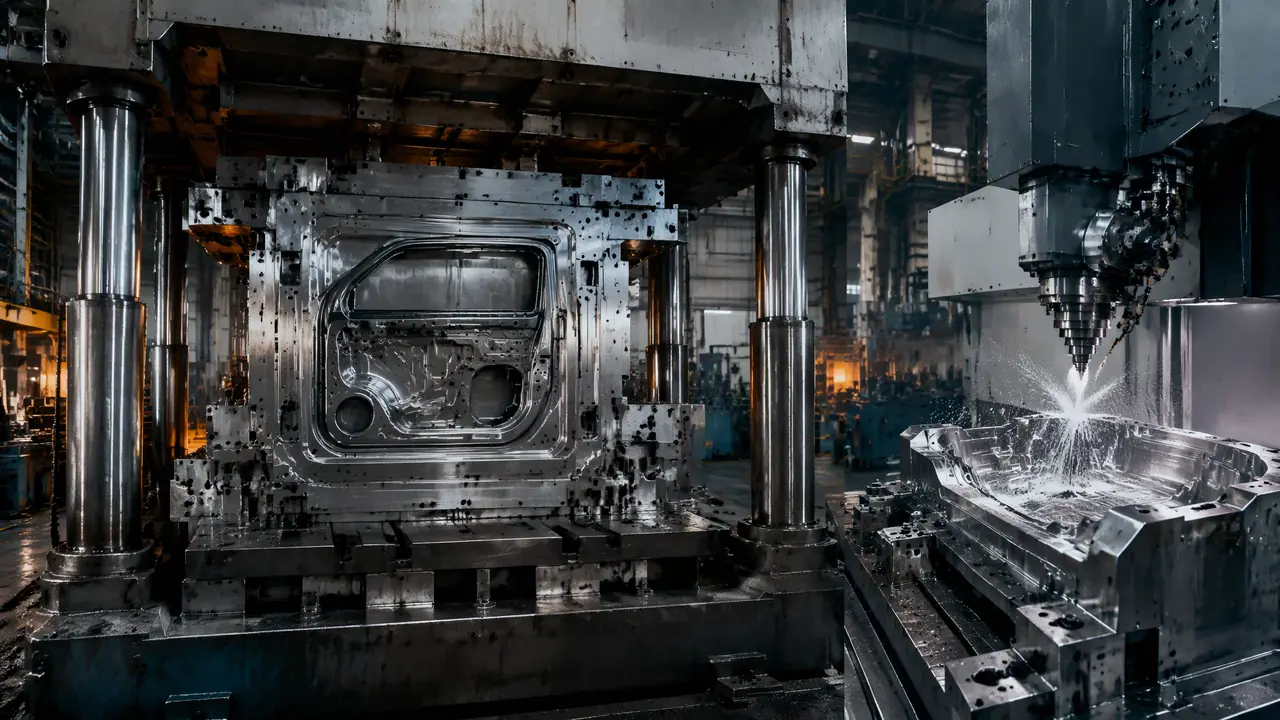
我的判断是:看一家汽车模具厂够不够量级,先认三样硬货——千吨级试模压机、五轴联动加工中心、IATF16949体系。再拿一套车门模具几百万的费用构成去对账,铸件、机加工时、钳工研配、回弹调试四笔账一摆,这家厂接不接得住车规单,基本一目了然。
前年冬天,我陪一个做家电外壳的老板去苏州看一家汽车模具厂。厂门口挂着IATF16949的铜牌,车间里两台千吨试模压机,五轴龙门正在啃一套侧围拉延模。他看完冒了句实话:同样是做模,这厂子的报价是他合作惯那家的三倍,头一个反应是被宰了。等我把设备清单和工序拆给他看,他才改口,说这钱真不是虚的。
做惯了日用塑胶模的人,头一回跨进汽车模具厂的门,多半都有这种被"上了一课"的感觉。这篇就把这行的门槛掰开讲:什么量级的厂才算真接得住整车单,一套车门模具几百万,钱到底花在哪。
千吨压机加五轴,是车规模具厂的硬件底线
接整车覆盖件的汽车模具厂,车间里至少得有千吨级试模压机、五轴联动加工中心和研配压床,缺一样,交出去的模在客户产线上就是灾难。这三样是门槛,不是卖点。
汽车覆盖件跟日用塑胶模完全是两个世界。一套车门外板的拉延模,自重30吨上下,轮廓做到2米6乘1米8,普通机床连工作台都放不下。所以正经干覆盖件的厂子,车间里必有龙门五轴。型面公差卡±0.05毫米,A级曲面还得看反光,三轴球头刀在深腔里摆不出角度,刀尖零线速那一圈会在曲面上留接刀痕,只有五轴摆着铣才躲得开。
这个坑我亲眼见过一次。有家厂用三轴硬啃车门模,型面在灯光底下一道一道反光不匀,整车厂验收直接打回,返工两个多月,光钳工人工就赔进去三十多万。试模压机同样有讲究:客户量产线上是1000吨的压机线,你厂里最大只有630吨,压出来的回弹数据就不作数,试模等于白试。所以判断一家厂的量级,先看他车间最大的压机吨位和有没有五轴,这两样直接划掉一大批凑热闹的。
IATF16949这张证书,比你想的多一层意思
IATF16949不是挂在墙上的一张纸,它背后是一整套量产稳定性的过程记录,整车厂审厂翻的是档案,不是证书正本。证书只证明你上过考场,档案才证明你天天在做题。
不少老板以为办个ISO9001就够用了,车规其实是另一套玩法。IATF16949要求每道工序都有可追溯的记录:钢材炉号、热处理曲线、每个模次的抽检数据,出了问题两小时内要能定位到哪一炉钢、哪一班人。整车厂采购来审厂,不看证书,直接抽记录对。
我陪审过一回,对方质量经理随机抽了一套模具的全流程档案,从材料入库单到试模报告,二十几份文件要求十分钟内全摆上桌,慢了就记不符合项。体系证书之外还有专项认证:热处理要过CQI-9,焊接要过CQI-11,这些才是真正的拦路虎。我认识好几个三百人上下的模具厂,设备不差,就是熬不过体系这一关,车规单接不了,只能给一级厂做外协挣辛苦钱。
一套车门模具几百万,账是这么算的
一套车门外板拉延模市场价80到150万,一个车门的工序模包下来三四百万很正常,贵在铸件、五轴机时和反复的回弹调试。三笔大头,一笔都不能省。
以车门外板为例,从板料到合格车门,一般要走拉延、修边冲孔、翻边整形四道工序,每道工序一副模,合起来叫一个工序模包。我拿手头经手过的一份报价单,把占比拆给你看:
| 费用项 | 占比 | 说明 |
|---|---|---|
| 铸件材料 | 20-25% | 凸模凹模压边圈用MoCr铸铁,合计约30吨 |
| 设计费与DL图 | 10-15% | 含两轮回弹补偿分析 |
| CNC加工 | 25-30% | 五轴型面加工200-300小时,机时费一小时一百五上下 |
| 钳工研配 | 15-20% | 300小时以上的手工活,省不得 |
| 试模调试 | 10-15% | T1到T3,每上一次压机都是钱 |
表里最容易被低估的是回弹调试。1.2毫米厚的高强钢板,压完弹回来多少,软件只能算个七八成,剩下两三成要在压机上一点一点试出来。工序排布和回弹补偿的门道,我之前写过一篇汽车冲压模具设计的调试实录,讲得更细。我自己经手最磨人的一套侧围模,T1到T3修了四轮,试模费追加了十几万,这部分报价时不跟客户谈清计费方式,全砸自己手里。
验厂时我最爱看的四个角落
验厂别看宣传册,研配钳工人数、试模压机吨位、三坐标检测和模具保养记录这四处,最能看出一家汽车模具厂的真实水准。宣传册可以印,这四样印不出来。
带客户看厂,我自己有一套走法。先看研配区,一个厂钳工多不多直接决定调试能力,干覆盖件的厂子研配钳工起码占总人数一成半。再看检测室,没有三坐标和蓝光扫描的,型面精度全凭手感,我不敢把车门模交给他。第三看模具库,模具码得整不齐、防锈油刷得勤不勤,反映的是管理。对了,说到库房,有个土办法:随手抽一套模问保养记录,答不上来的厂,模具寿命直接打对折。
最后看在制模。问一句手头哪套是给哪家主机厂配套的,能顺口报出一二级供应商名字的,基本可信;支支吾吾拿商业机密搪塞的,多半是给配件市场做低端模的。想搞清一二三级配套的完整门道,可以看我那篇汽车模具厂家的梯队拆解;车用零件的公差和认证要求,另一篇车规模具精度门槛里列得更细,两篇配着看更全。
回到开头那位家电壳老板,他最后没把车门单放那家厂——量太小,车规厂看不上,他也真付不起那个价。这事我想说的就一层:汽车模具厂的贵不是虚高,千吨压机一响、五轴一转、体系一跑,成本明摆在那。手里有量产稳定的单,就找量级相当的厂;只是打样小批量,别硬闯车规的门,找配件模厂改镶件更实在。量力对号,才是省钱的正路。
常见问题
小批量几百件的车门件,汽车模具厂会接吗?
基本不接。车规厂的排产按套走,一套模的调试成本摆在那,几百件摊不平。这种量去找做汽配模的厂,用现成模架改镶件,成本低一大截。
五轴加工比三轴贵多少,模具厂必须配吗?
机时费比三轴贵四成到一倍,但覆盖件型面绕不开它。做内饰件、结构件这类简单型面的厂,三轴加电火花也够用,不必硬上五轴。
IATF16949证书怎么查真伪?
上IATF官网按证书编号查,认不认可一步就见分晓。再让对方提供最近一次的第三方审核报告,这个造不了假。
一套车门模具从下单到交付要多久?
常规12到16个月。铸件要45天,设计加回弹补偿两三个月,CNC和研配合计小半年,试模调试再留三个月。硬压进度,多半在调试环节翻车。
新能源车对模具厂的要求有变化吗?
多了电池壳体、一体化压铸这类新单,对大吨位压机和大尺寸模具的要求更高了。覆盖件门槛没降,轻量化用的高强钢更多,回弹反而更难治。