模具汽车零件为什么难做?车用模具精度要求的门槛
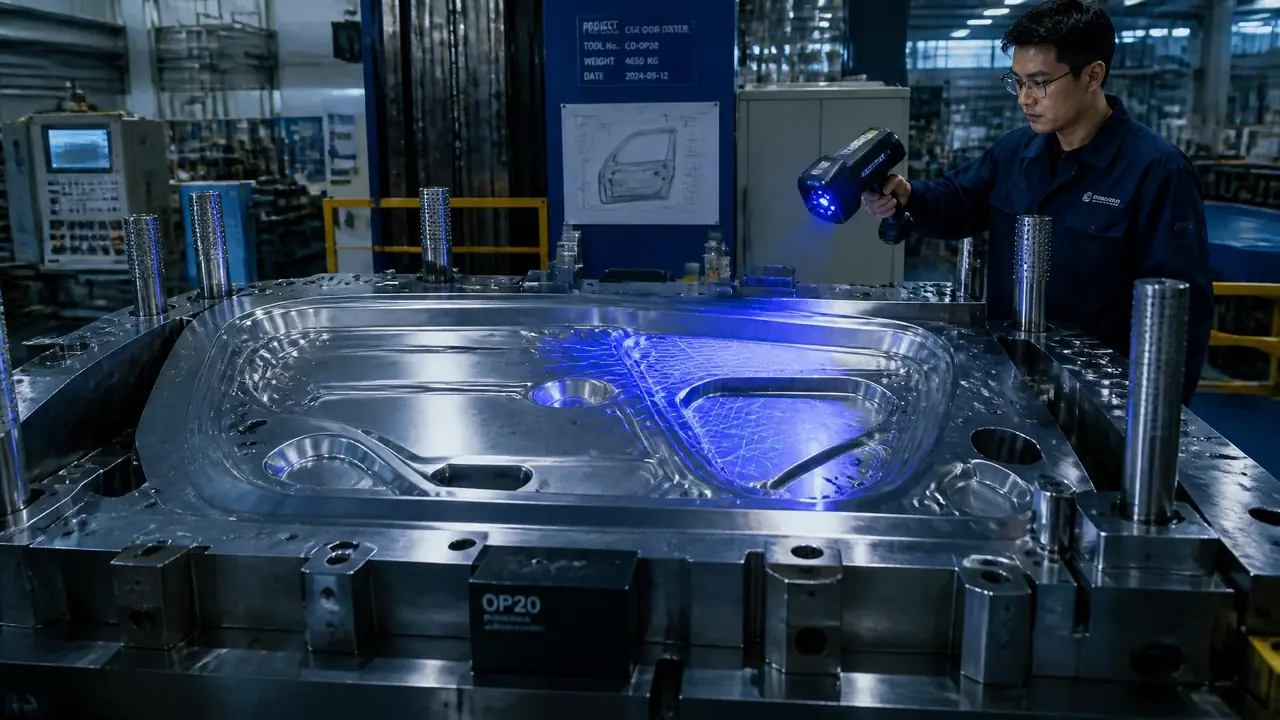
开门见山:模具汽车零件难做,难在公差分级和流程验证,不在设备本身。覆盖件看外观、结构件看强度、内外饰看配合,验收口径完全不同。开工前先把目标零件的公差等级和PPAP要求问清楚,再谈价格。
为什么同一台注塑机,打收纳盒又快又稳,一换到仪表台就三天两头出事?上个月有个汽配厂的采购来找我,他手里捏着一张门板图纸,前后问了两三家厂,做日用件的那家报价最低,敢接车用件的贵出一倍还多。他问我这钱到底差在哪。差的就是精度门槛和流程门槛,这两样东西看不见摸不着,却直接决定模具汽车零件能不能顺利装上车。
说白了,行业对车用模具的要求不是玄学,是白纸黑字写在图纸技术要求和PPAP流程里的。把这套分级看懂,你自己就能判断一家厂接得了接不了车用单,不用听业务员吹。
精度门槛卡在哪:不是机床,是公差分级
车用模具比普通模具严一个数量级:日用件型面做到正负0.2毫米就算合格,汽车零件的配合面普遍要压到正负0.05到0.1毫米。这个差距听着不大,落到加工上就是两种完全不同的做法。日用件型腔,普通数控铣开粗精铣走一遍,抛光师傅收个尾就完事;车用件的型面要高速铣精加工之后,关键圆角和分型面再由钳工拿油石一格一格研到位。
我们车间去年给一套门板模研配合面,两个钳工研了整整四天,就为把红丹贴合度压到八成以上。型腔底子打不好,后面成型调得再勤也白搭,型腔这块的门道之前单独写过一篇(模具型腔的结构与加工),这里不重复。
精度等级怎么划分、哪个等级配什么设备,精密模具那篇里有张更细的表(精密模具精度等级划分)。车用件还有个特点:同一个零件上公差并不统一。安装孔位卡得死,非配合面反而松,图纸上一条条列得清清楚楚。报价的厂要是连公差都懒得逐条看,笼统报个「按图加工」,后面基本没戏。
覆盖件、结构件、内外饰:三类零件三套验收逻辑
汽车零件的公差不按越严越好一刀切,而是按功能分级:覆盖件看外观,结构件看强度,内外饰看配合,验收口径完全不一样。拿内饰件的标准去卡覆盖件,或者反过来,都要闹笑话。先看表。
| 零件类别 | 典型代表 | 精度关注点 | 常见公差量级 | 模具常用材料 |
|---|---|---|---|---|
| 外覆盖件 | 引擎盖、车门、翼子板 | A面外观、棱线清晰度 | 冲压件轮廓±0.5毫米左右,A面不允许肉眼可见波纹 | MoCr铸铁一类合金铸铁 |
| 结构件 | B柱加强件、座椅导轨 | 强度、回弹控制、孔位 | 关键孔位±0.05到0.1毫米 | 热作钢为主,如H13类 |
| 内外饰 | 仪表台、门板、格栅 | 分缝配合、皮纹对位 | 配合面±0.1到0.2毫米,缩水算错0.3%就出缝 | P20、2738、718H预硬钢 |
覆盖件是最娇气的。引擎盖、车门这些外面板,行话叫A面,检测时蓝光扫描仪对着数模全型面比对,出的色差图上一块黄一块红,肉眼根本看不见的波纹都能扫出来。冲压时滑移线、冲击线又全藏在棱线附近,模具上拉延筋进出个一毫米,件面上就是十几公分的痕迹。冲压这块的深水区,在汽车冲压模具那篇里写过一轮(拉延模与DL图调试全记录)。
内外饰的逻辑又不一样。门板用料多是PP加橡胶改性,收缩率按1.4%上下留,模温机打到85度左右出件最稳——温度一低,加强筋背面全是缩痕。皮纹面还要做蚀纹补偿,蚀纹深度零点一毫米,蚀纹面和抛光面的缩水差能岔出零点零五个百分点,一套模两腔出件,尺寸差上零点一毫米不稀奇。装车之后分缝宽窄一眼就看出来,所以内外饰比的是「稳」,不是单件的极致。
真正的门槛在流程:试模轮次和PPAP,小厂扛不住
设备不够可以买,流程撑不住才是硬伤:车用模具从首轮试模到提交PPAP,普遍要试模两到三轮,周期一到两个月,中途全是改模成本。PPAP那摞资料里,最卡人的是全尺寸检测报告和外观批准件,少一样都进不了装车环节。
我有回陪客户验一套翼子板模,印象很深。第一轮试模,滑移线在棱线附近拉了十几公分,回炉改拉延筋;两周后第二轮,圆角又拉伤了;拖到第三轮才勉强签字。三轮试模加改模,成本吃掉报价的一成还多。这就是为什么有的厂报得低价、交不出件——他没算过这笔账。更麻烦的是小厂连蓝光扫描仪都没有,检测报告找第三方凑数,数据对不上数模,主机厂那边直接打回,一来一回又是半个月。
话又说回来,PPAP不是存心刁难人。它把模具厂、材料、工艺三方的责任在量产前钉死,逼着你把问题在装车前暴露完。吃过亏的厂,反而欢迎这套流程。
回到开头那位采购。我给他的建议就三条:公差按什么标准、试模费用谁承担、PPAP资料厂里能不能自己出,下单前把这三件事问死。报价低三成的厂要是连三坐标和蓝光扫描都拿不出来,省下的钱迟早加倍还回去。模具汽车零件这块,贵有贵的道理,问清楚贵在哪,才算真会买。
常见问题
汽车模具和普通模具用的钢材差别大吗?
差别不小。注塑内外饰模常用P20、2738这类预硬钢,硬度HRC30到36,出厂就是硬料;覆盖件冲压模多用合金铸铁,一吨料价能差出一倍。结构件热成形模还要扛高温,H13一类热作钢跑不掉。用料不同,报价自然分档。
试模不合格一般改哪里?
看缺陷类型。缩痕、尺寸小幅偏差,多半调保压和模温就能压住;飞边、配合超差要动分型面或者烧焊修模;拉延件的起皱开裂得调拉延筋,改动最大也最费时间。试模轮次为什么是成本黑洞,道理就在这。
小批量的改装车用件也要走PPAP吗?
进主机厂供应链跑不掉。售后和改装件相对宽松,很多只要求首件全尺寸报告,不用交全套十八项。下单前直接把验收标准问清,别默认按主机厂全套报价,也别反过来漏算这笔钱。