蜡烛模具怎么做不粘蜡?石蜡大豆蜡的脱模温差
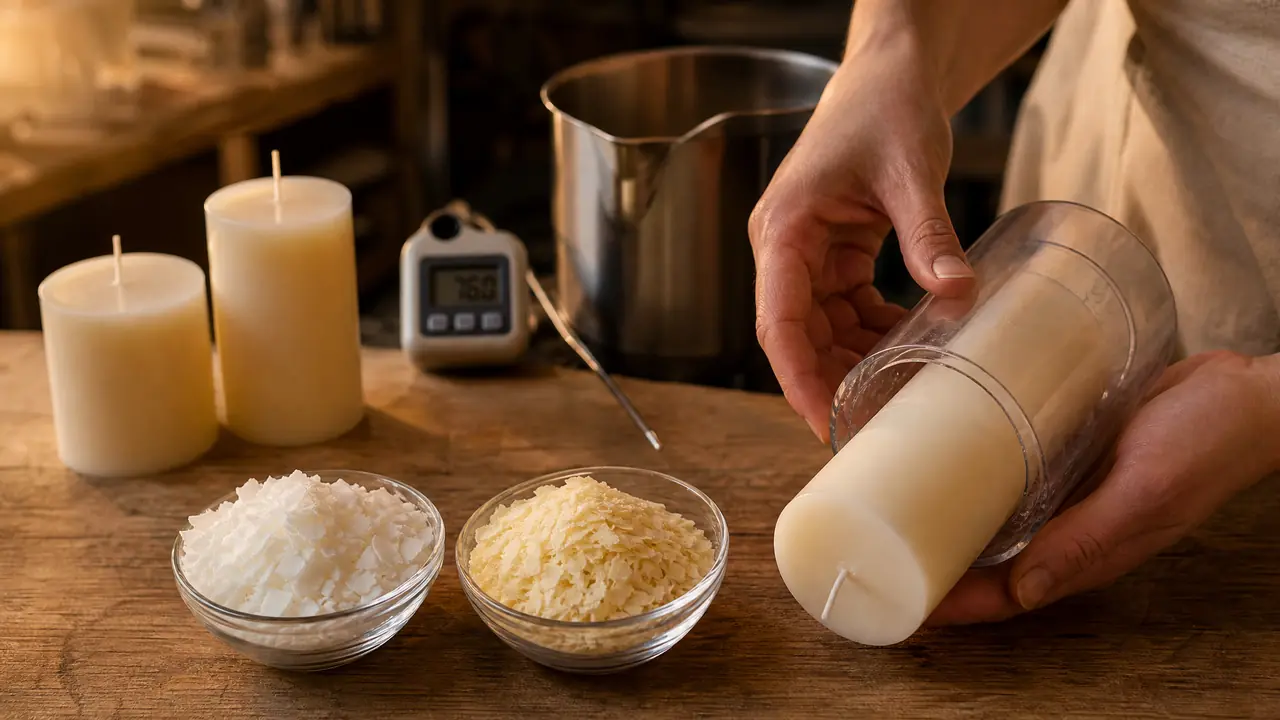
直接给结果:粘不粘蜡,七成看蜡种和脱模时机,三成看模具功夫。石蜡收缩大,常温放够两小时自己就脱开;大豆蜡软、粘壁,得先冷藏半小时再脱。开工前先分清手里是哪种蜡。
蜡烛模具几十块一套,谁都买得起,可十个新手里得有八个卡在脱模这一步。我第一回做柱形蜡烛,用的还是最省心的石蜡,倒进去晾了一整夜,第二天倒扣过来拍半天,纹丝不动,最后把亚克力柱模砸开才抠出半根烂蜡。当时一口咬定模具买差了,后来才明白,粘不粘蜡跟模具价钱关系不大,看的是蜡种和脱模时机。
石蜡和大豆蜡的脾气完全是两路。石蜡冷下来收缩得厉害,会自己跟模壁脱开一条缝,等于自带脱模剂;大豆蜡软,粘性大,收缩又小,指望它自己滑出来基本没戏。蜡种搞混了,后面全是白忙。
石蜡和大豆蜡,脱模脾气差在哪
石蜡融点58-62℃、收缩大,常温放两小时自然脱开;大豆蜡融点45-52℃、软而粘壁,必须冷藏半小时再脱。两种蜡从融点到收缩率差着一截,脱模路子也得各走各的。
给你一张表,关键参数都是我自己用下来记的数,跟行业普遍说法差不了太多。
| 项目 | 石蜡 | 大豆蜡 |
|---|---|---|
| 融点 | 58-62℃ | 45-52℃ |
| 倒模温度 | 70-80℃ | 60-70℃ |
| 冷却收缩 | 明显,自动离壁 | 很小,贴着模壁 |
| 常温脱模 | 两小时左右自己脱开 | 十个烂六个 |
| 推荐做法 | 等收缩缝出现再脱 | 冷藏20-30分钟再脱 |
大豆蜡偏软这个事,光靠冷藏只能救急,治本的办法是掺硬料。行业里做柱形蜡烛的,多数会在大豆蜡里掺10%-20%的石蜡或者硬脂酸,把硬度拉上来,脱模和成品的挺度都好看。纯大豆蜡做罐装蜡烛没问题,反正装在杯子里不用脱。真想做纯大豆柱形蜡烛,就得接受它粘模的脾气,老老实实走冷藏那套流程。
石蜡柱模怎么脱?等收缩,别手欠
石蜡70-80℃倒模,室温晾两小时上下,看到蜡和模壁之间发白的收缩缝,倒扣轻拍整根就出。收缩没到位就动手,是柱形蜡烛烂底的第一大原因。
石蜡冷透之后,模壁和蜡体之间会有一圈肉眼可见的缝,我管它叫好消息。这时候把模具倒扣,掌心轻拍模底,再不行沿着桌面磕两下,整根蜡烛自己就滑出来了。判断不准就捏着烛芯轻轻晃一晃,能晃动说明脱开了。急的话把模具进冰箱待15分钟,冷缩一激,缝会更明显。
两个坑别踩。一个是没冷透就硬拽,蜡体还软,一拽就腰斩;另一个是拿刀片沿模壁撬,亚克力模一道划痕下去,之后每一批都在同一位置粘蜡。型腔为什么讲究抛光和锥度,注塑模具那篇模具型腔加工与抛光详解讲得很透,蜡烛模具是同一个道理,面越光、锥度越足,蜡越留不住。
石蜡本身也分号。52#、56#、58#是做蜡烛常见的牌号,号数对应的是冻凝点,天热的地方选58#,柱子不容易塌腰。我夏天摆摊出过一批52#的,下午日头一晒就弯了腰,换58#才稳住,这个教训值一锅蜡钱。
还有个缩坑的事得提前知道。石蜡冷得快,柱子顶上常塌出一个坑,一次倒满的人十个九个中招。我的做法是第一次倒到九成,等表面凝出一层皮,拿竹签在坑底捅几个小孔,把剩下的蜡在70℃左右补进去,顶面就平了。头几批我不懂这个,直接往坑里灌,蜡顺着孔漏到底部,又粘了一模,白砸一次。
大豆蜡粘模怎么办?先冷藏再硬脱
大豆蜡常温硬脱十个烂六个;装冰箱冷藏20-30分钟,蜡体收缩变硬再脱,成功率能上九成。冷藏是软蜡脱模最便宜也最稳的一招,比任何脱模剂都管用。
我做过一回对比。同一锅大豆蜡,同一个柱模,倒出十根分两组:一组常温放两小时再脱,碎了六根,断面全是拉丝;另一组进冰箱冷藏25分钟,拿出来手指顶住烛芯底部,一顶一根,十根成了九根。差别就这么直白。冷藏别超过一小时,蜡太脆了,脱出来容易崩角。
大豆蜡的倒模温度也有讲究。60-70℃之间倒进去:温度太高,蜡体缩得慢,还容易在模壁挂一层油花;温度太低,表面流不平,出一圈一圈的环纹。我一般65℃倒模,倒完在桌面上轻震十秒,把气泡排出去。还有个细节,烛芯孔穿好烛芯之后,孔口拿蓝丁胶封死,不然蜡从孔里渗出去,底部结一块疤,脱模的时候就在那儿卡住。
大豆蜡还有个白霜问题,行话叫开花,脱模之后一两天表面浮起一层白雾。那是蜡自己析出的结晶,不影响烧,就是难看。倒模温度别超过70℃,掺5%左右的蜂蜡,能压一压这个毛病。
模具功夫:锥度、抛光和脱模剂各管一段
选有1-2度锥度的模具,内壁抛亮擦净,倒蜡前喷一层薄薄的硅油脱模剂,三样齐了粘蜡能少一大半。脱模剂是保底手段,别把它当主招用。
买柱模的时候多看一眼内壁。上下一样粗的直筒模最粘蜡,带1-2度锥度的模具,蜡冷缩之后顺着锥度往下滑,脱模省一大半力气。内壁开工前拿温水加洗洁精洗干净,无绒布擦干,再对着光检查有没有上一批留下的蜡垢,指甲能刮掉的蜡点也得清掉,留一处粘一处。
脱模剂我用的是硅油喷雾,十几块一瓶。倒蜡前距离20厘米喷一层薄雾,拿纸巾抹匀再倒蜡。喷多了反面糟:蜡体表面挂一层雾光,香味蜡烛还会在纹路上积油。金属马口铁模有个老办法,洗完不擦干,留一层洗洁精水膜直接倒蜡,脱模照样顺,这是跟做手工皂的朋友学来的。想自己翻一个造型蜡烛模,硅胶模具DIY翻模教程从选料到固化写得很全,硅胶模本身弹性大,脱模比硬模宽容得多。
回到开头那根砸模才取出来的烂蜡。问题不在模具,在我当时连石蜡要等收缩缝都不知道,晾了一夜不敢动手,出手又太狠。后来我把「先看蜡种、再看收缩、最后动手」写在便签上贴在操作台边,现在十批里九批整根脱出不花面。你下次开工前,先确认手里是石蜡还是大豆蜡,这一步对了,后面都不难。
常见问题
没有硅油喷雾,家里有东西能代替吗?
能。厨房纸蘸一点植物油,把内壁薄薄抹一层再拿干纸擦掉多余的,脱模没问题,就是成品光泽会暗一点。洗洁精水膜是另一个办法,适合金属模,亚克力模用了容易挂水痕。
大豆蜡柱子脱碎了还能救吗?
能,碎蜡回炉重融就行。不过反复加热两三次以上,大豆蜡会发黄、香味也闷,掺点新蜡进去能压一压。碎了别灰心,这锅就当交学费。
蜡烛脱出来表面有裂纹是为什么?
多半是倒模温度偏低,蜡还没流平就开始凝,表面一层先硬、里层后缩,把面拉裂了。石蜡提到75℃以上再倒,倒完轻震模具排气,裂纹能少大半。
硅胶蜡烛模具要不要喷脱模剂?
普通造型不用喷,硅胶本身软,翻过来一推就出。花纹深、有倒扣的造型喷薄薄一层保险,重点喷凹陷处。
延伸阅读
粘模这个问题在别的材质上也是老熟人,玻璃热弯模具不粘模的石墨选材和温度曲线那篇,思路和蜡烛脱模是相通的。
想做造型蜡烛的,硅胶和金属立体模的实测对比把软模硬模的脱模差别掰得很细。