水泥板模具怎么做大平面不翘?纤维水泥板与隔墙板模的平直度和养护门道
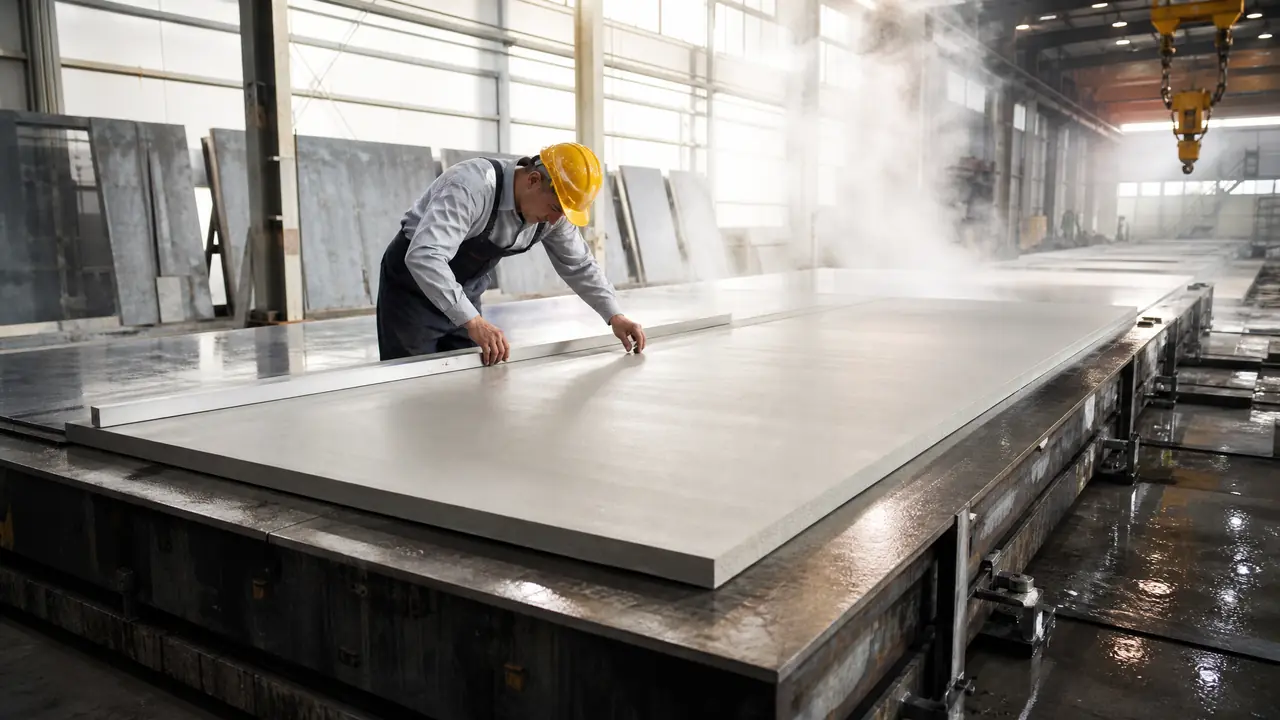
把话放这儿:水泥板模具出问题,八成不是模子本身,是养护曲线没走对。大平面板翘曲,先量模具台面平直度,再查静停和升温速度,最后才轮到怀疑材料配比。买模验收当天就拉线量平直度,生产后按每小时20度封顶的节奏升温,板面基本能压在2毫米以内。
上个月保定一个做轻质隔墙板的老板打电话过来,嗓门都是劈的:新投的水泥板模具,压出来的90板两米长中间凹了近三毫米,他一口咬定是我们发的模子不行。
我让他把养护记录拍照发来。一看出池那栏,升温时间写的四十分钟,从车间常温直接拉到75度。我说你这板子拿金模子压也得翘。大平面弓形,模具顶多背小头,大头在养护曲线上。这篇就把水泥板模具怎么分类、大平面为什么翘、养护制度怎么排这三件事一次说透,数字都是我们车间现在还在用的。
水泥板模具分哪几类,做板之前先对号入座
水泥板模具主要指平板类水泥制品的生产模,纤维水泥板走平模,轻质隔墙板走立模,小规格装饰板走模压,成型方向选错板一定废。别看都叫水泥板模具,里面的门道差得远。
先说平模。纤维水泥板、水泥压力板这类,规格多半是2.44米乘1.22米,厚度从6毫米到24毫米,板子是躺着成型的。平模就是一块大面板加四周挡边,面板我们用8毫米厚的Q235B整板,激光下料之后先上校平机过一遍,平直度压到每米1毫米以内再焊边框。为什么坚持8毫米?有同行为了省料用6毫米的,大平面中间没筋撑着,用半年台面先弓,板子跟着遭殃。
再说立模。轻质隔墙板是竖着浇的,一套模子并排8到12个腔,一个腔出一张板,90毫米、100毫米、120毫米三种厚度最常见,板长2.4米到3.2米。立模的芯管抽拔是关键,抽早了塌孔,抽晚了抱死,一般凭初凝的手感定,夏天两个小时上下,冬天要拖到四个小时。对了,说到芯管,抽之前先转半圈再慢慢往外带,这个土办法比啥润滑剂都管用。
第三类是模压模,做小规格装饰板和天花板用,吨位大的压机配钢模,投入不小,这里不展开。你要是拿不准该上哪种,先把板的成型方向和日产量定下来,这两个数一定,模具形式基本就锁死了。
大平面为什么会翘?三个原因占九成
翘曲是板子上下两面收缩不同步叠出来的,模具台面不平、脱模太早、养护升温太急,三个原因占了九成,先查模再查养护。别一上来就调配合比,那是最慢的一条路。
第一是水分梯度。板子成型的时候上面敞着,表面水蒸发得快,下面贴着钢面板,水汽出不去,上下收缩率一拉开,板子就朝干得慢的那面弓。跟晾衣服一个道理,一件衣服一面晒着太阳一面阴着,干透了必皱。纤维水泥板含水率从成型时的百分之二十几往平衡点的百分之八走,这段收缩路一毫米都省不掉。
第二是台面先天不平。模具验收别光看焊缝漂不漂亮,把面板架起来,对角线拉根细线,塞尺量中点,超过2毫米的当场打回。加强筋间距我们定在350毫米一档,最宽不超400。去年有批外协的筋距放到了600,压出来的板底面能看出一条条影子纹,客户验收直接卡住,返工花的钱是省下料钱的三倍。
第三是脱模太早。纤维水泥板脱模强度得压到15兆帕以上再动,没到强度硬脱,板子还是软的,一吊起来自重就把它拽弯。我们厂的规矩是脱模后24小时量一次平直度,第7天再量一次,2米靠尺配塞尺,超2毫米的单独码放不许出厂。还有堆放这个环节,垫木必须上下对齐,错位半个垫木,半个月就能把好板压出弓形,这种冤枉事我见过不止一回。
养护制度怎么排?四个数字直接抄
养护记四个数:静停两小时以上,升温每小时20度封顶,恒温60到70度烧6到8小时,降温每小时15度以内,照做板面基本不翘。这四个数里,最容易被砍掉的就是静停。
静停是让水泥先完成初凝,常温下2到4个小时,夏天取短值,冬天车间冷要给长值。静停不够就送汽,升温阶段板子内外温差一拉大,表面先硬芯子还软,出来必裂。开头那个保定客户的板子为什么废,就是四十分钟把温度拉到75度,等于把面团直接扔进滚油。
恒温阶段60到70度烧6到8小时,不是越高越好。有师傅觉得85度出池快,温度太高强度反而倒缩,还容易出微裂缝,这是蒸养里很坑人的一条。降温比升温还要小心,每小时不超15度,出池时池内和车间的温差压在20度以内,不然冷风一激,板面裂纹当天就现形。
| 养护方式 | 出模周期 | 翘曲风险 | 适合谁 |
|---|---|---|---|
| 蒸汽养护 | 1天出池 | 曲线控不好就高 | 日产几百张的大厂 |
| 自然洒水养护 | 7到10天 | 低 | 小批量做定制板的 |
| 蒸汽加后期洒水 | 出池后再养7天 | 中,看后期管理 | 多数中型厂,我的推荐 |
我更偏向第三种,蒸养只负责早强,后期7天继续洒水把水化做完整,板子的平直度和强度都稳。那个客户照这套改完,报废率从三成压到百分之三以内。养护这东西,偷一天的懒,板子记一个月。
那套模具后来拉回复核,台面平直度1.2毫米每2米,没超差。客户照新曲线跑了半个月,板子平了,电话里的嗓门也顺了。这行就是这样,板一翘先骂模具,模具经常是替养护制度挨的骂。模子钱花了就花了,曲线守不守得住,才是天天都在考的题。
常见问题
水泥板模具一套大概什么价?
按我们这两年的报价经验,2.44米乘1.22米的平模,8毫米面板带350筋距的,一套八千到一万五。立模贵,一模8腔的2万到3万5,芯管和开合结构占大头。低于这个价的先看面板厚度,钢板差1毫米,寿命差一半。
纤维水泥板和轻质隔墙板能共用一套模具吗?
基本不能。一个躺着浇一个竖着立,受力方向、挡边结构、抽芯方式全不一样。真想两头做,先算清各自产量,很多厂折腾一圈,最后还是平模立模各配了一套。
模具面板刷什么脱模剂,能用废机油吗?
别用废机油,蜡质和杂质会糊在板面上,板子底面发乌还难清理。用乳化油或者皂化油兑水,每浇一模刷一遍,刷完把余液刮走,薄薄一层就够。
已经翘了的板子还有救吗?
看程度。翘曲在2毫米以内、含水率还没稳定的,翻面堆压,上面再压重物养几天,多数能回来。超过3毫米的基本定型了,掰是掰不回来的,别浪费工时。
水泥板模具用多久需要大修一次?
正常使用,平模两三年把面板重新磨平一次,立模主要换芯管和密封条。每天下班清残料、合模面涂油这些小事做没做,寿命能差出三四万模次。