模具构造分几大块?动模定模的分工
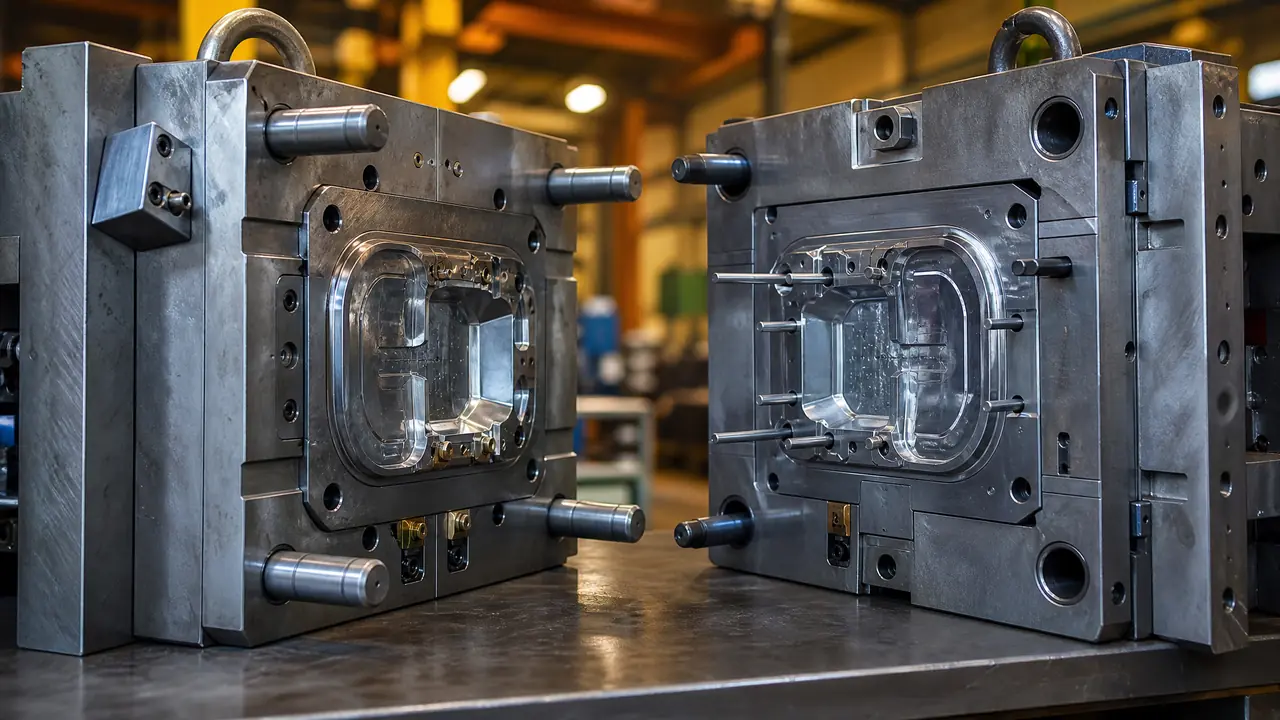
先说结论:模具构造的主体就是动模、定模两大块,浇注、成型、顶出、导向、冷却五个子系统分别挂在这两块上。两边以分型面为界,定模管成型面和进料,动模管留料和顶出。想认全部件,先从分型面把模劈成两半看。
模具构造难不难认?好多人一听一套模要几十个零件就打退堂鼓,觉得这是干了十年以上的老师傅才配懂的东西。我带过一个学徒,进车间第三天就能对着装配图把部件从头指到尾,靠的不是死记硬背,是先找分型面,再把整套模劈成动模、定模两半。
这个认法是我吃过亏换来的。刚进厂那年看一套八腔瓶盖模的图纸,我从浇口套开始一个零件一个零件往下认,认了两天还是串不起来。师傅瞄了一眼说,你先把方向搞对:定模装在注塑机定模板上不动,动模跟着合模机构来回走,开模后产品留在动模那侧,再被顶针顶出来。方向一立住,后面每个零件都知道该往哪边放。
动模定模之外,一套模还挂了哪些系统
一套注塑模具的构造就是动模、定模两大块,块上再挂浇注、成型、顶出、导向、冷却五个子系统,框架记住看图就不乱。浇注系统管塑料怎么从喷嘴走到型腔,主流道、分流道、浇口都算它;成型系统就是型腔和型芯,塑料最后在哪定形靠这两件;顶出系统负责把冷凝的产品从型芯上推下来;导向系统管合模时对得准不准;冷却系统往模内送水路控温。
我自己的记法更土:跟着塑料走一遍。塑料从喷嘴出来先碰浇口套,穿过主流道、分流道,过浇口进型腔,包住型芯,冷固定形,最后被顶针推走。一条路走完,五个系统全在半道上露过脸。站里那篇结构图解把九个组成部分画得更细,配着看省事:模具结构图解:九个组成部分的详细拆解与作用说明。
动模和定模到底怎么分工
定模固定不动,负责成型产品外观面和进料通道;动模随注塑机开合移动,负责成型内侧、留住产品并把它顶出来。一句话概括:定模是脸面,动模是手。产品对外的那个面基本在定模一侧成型,所以外观件模具的定模型腔要抛得比动模狠得多,光洁度要求经常差着两三个档次。
| 对比项 | 定模 | 动模 |
|---|---|---|
| 安装位置 | 固定在注塑机定模板上,不动 | 装在动模板上,随合模机构开合 |
| 成型职责 | 成型外观面,装型腔和浇口套 | 成型内侧,装型芯和顶出机构 |
| 核心部件 | 定位圈、浇口套、主流道 | 顶针、斜顶、顶针板、复位杆 |
| 易发毛病 | 进料不平衡、外观缩印 | 产品粘模、顶出发白 |
光看表还是虚,讲个我自己的实测。2024年我们接了一套八腔矿泉水瓶盖模,试模第一次就出事:开模后瓶盖一半留在定模,一半留在动模,拉出来全是拉白的废品。查下来是动模型芯抛得太光,产品咬不住型芯。钳工把型芯表面重新打砂到合适的粗糙度,第二个模次瓶盖就老老实实全跟动模走了。这件事让我彻底服了一句老话——产品留在哪一侧,不是设计图纸说了算,是摩擦力说了算。
顶针、斜顶、导柱这些件装在哪一侧
顶针和斜顶基本都装在动模侧,导柱导套横跨分型面两边,运水路动定模各走各的,装错一侧整套模合不起来。道理不复杂:开模后产品留在动模侧,脱模的力气只能从这一侧出。产品上有倒扣、顶针够不着的位置,就换斜顶出马,它一边顶一边横向抽芯把倒扣让开,机构细节站里有专门一篇讲:模具斜顶是什么?倒扣脱模的关键机构设计详解。
导向件多说一句。我们车间中小型模常用直径 30 到 40 毫米的导柱,四根,装在动模四个角,配定模上的导套。合模瞬间导柱要是磨了、旷了,型腔型芯就对不齐,轻则产品壁厚不匀,重则压模。我见过一套模因为导柱啃了 0.1 毫米,批批产品在同一位置错位,查了三天才定位到。
温度两边也各管各的。去年那套 ABS 面壳模,定模接模温机打到 85℃,要的是高光不缩印;动模走 18℃ 的冷水,图的是赶紧冷透好开模顶出。一块分型面隔着将近 70 度温差,密封圈一旦老化串水,两边的温控就全乱了。
看模具构造为什么先找分型面?
分型面是动模和定模的分界线,先找到它,进料方向和脱模方向就同时定了,剩下的部件顺着这两个方向认就行。看新图纸我习惯先问一句:分型面开在哪?这一条定了,塑料从哪进、产品往哪出、顶针从哪上,全都跟着定,图纸上的零件再也不会是散的。
车间里检查分型面贴合有个土办法:定模分型面薄薄涂一层红丹粉,合模再开模,看红丹在动模面上的转移均不均匀,接触面够大才算贴合合格;再拿 0.02 毫米的塞尺沿分型面走一圈,插得进去就是还没研到位。这套检查我每套新模都做,比等试模飞边了再返工便宜太多。
顺带解开一个常见误会:冲压模不叫动模定模,行业里叫上模下模,上模挂冲床滑块上下来回,下模压死在工作台上,分工思路一个样。想对照冲压那一侧的结构,翻这篇就够:冲压模具结构图解:从单工序到级进模的完整拆解。
还有一对角色值得拎出来讲——型腔和型芯。它俩是成型系统的主角,一个成外表面一个成内表面,装在哪一侧、怎么加工、怎么抛光排气,这篇讲得比我细:模具型腔是什么?型腔和型芯的区别、加工方式与抛光排气全讲透。
说回那个学徒。他后来跟我讲,认模具卡住人的从来不是零件多,而是没方向。分型面一找,动模定模一劈开,几十个零件瞬间各就各位。你下次站在注塑机旁边,也照这个顺序看:先找分型面,再看定模的进料,最后看动模的顶出,一轮下来比背十遍名词管用。
常见问题
冲压模具也分动模和定模吗?
不这么叫。冲压模习惯叫上模和下模,上模装在冲床滑块上跟着上下运动,下模压死在工作台上,分工逻辑跟动模定模是一个意思,只是换了一套名字。
动模定模贴合得越紧越好吗?
合紧不留缝是底线,但分型面不能真压到变形。贴合太狠会把分型面压塌、压翻边,以后飞边反而更大。红丹接触面够、塞尺插不进,这个程度就收手。
型腔和型芯分别装在哪一块上?
多数结构里型腔在定模、型芯在动模,塑料冷凝后抱在型芯上随动模带走再被顶出。也有把两边倒过来的特殊设计,看分型面怎么定,别当死规矩背。
为什么产品总是留在动模一侧?
因为顶出系统全在动模,产品必须留在这边才有办法脱模。设计上靠收缩抱紧型芯、拉料杆拉住流道这些办法保证它跟动模走,跑错边就是试模要解决的头号问题。
延伸阅读
想接着往深处走的,开模流程这篇把图纸到试模交付的步骤排得很顺:塑胶模具开模流程:从产品图纸到试模交付的全套步骤。
想先搭起整个模具家族的大框架,这篇的大表更适合:模具大全:一张表看懂全家族分类,老师傅按工艺给你捋一遍。