水泥模具制作方法实操:硅橡胶翻模六步从母模做到批量浇注
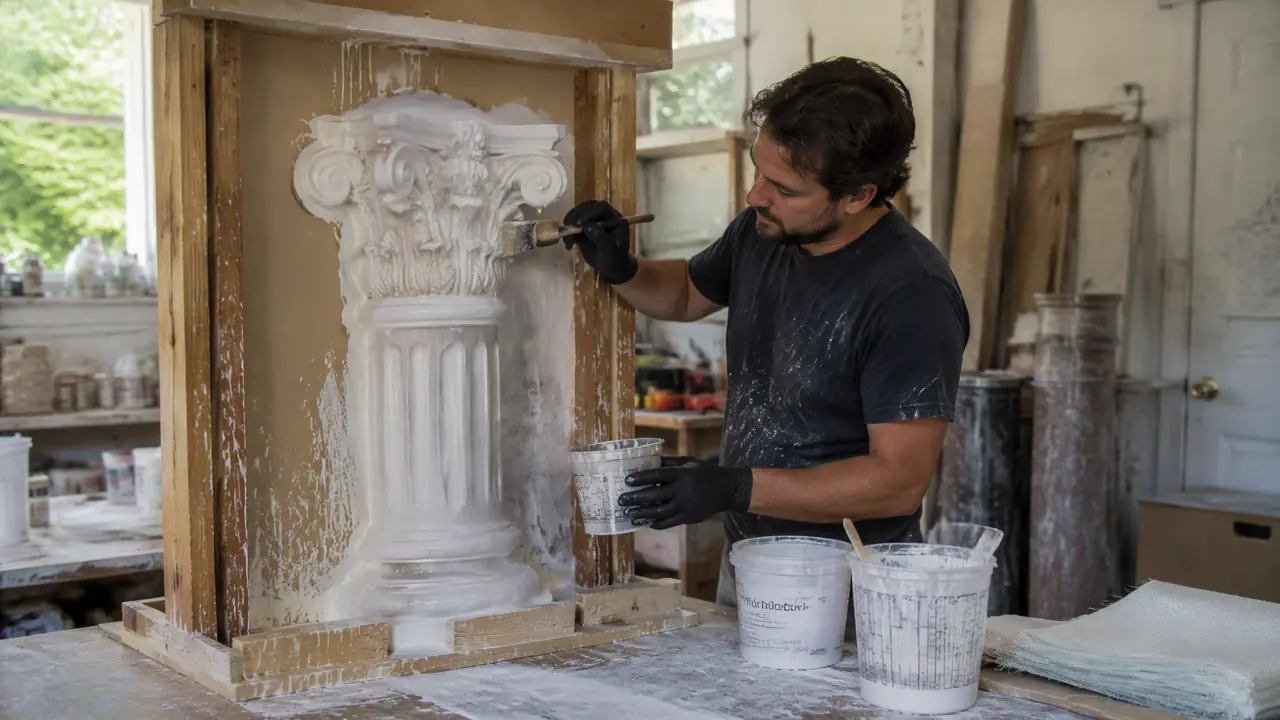
我的判断是:水泥模具制作方法这套活,七分在母模和硅胶的准备,三分才是浇注。缩合型硅胶配玻璃钢外壳,是翻水泥件花钱最少又不容易翻车的组合,六步照做,头一套模就能出合格的件。
水泥模具制作方法其实就一句话:拿母模翻出硅胶模,套上硬壳再浇水泥。上个月厂里接一批罗马柱,徒弟照着视频干,母模没封孔就刷硅胶,脱出来的柱头全是麻点,返工多搭进去两天工期。
视频里三分钟翻一个模,剪掉的全是命门。母模的表面什么样,硅胶模就什么样;硅胶模什么样,水泥件就什么样。这条链上哪一环偷懒,后面全得还债。说实话,翻模这活七分靠准备,真正浇注那一下反而是最省事的。
动手前:母模、硅胶、外壳三样先备齐
母模先封孔抛光打两遍蜡,硅胶按件挑缩合型或加成型,外壳必须用玻璃钢配硬,光靠软硅胶撑不住水泥的自重。三样的状态决定这套模的上限,缺一样都得返工。
母模是全套流程里的祖宗。石膏母模便宜、修型快,但毛细孔多,必须先刷两遍清漆或专用封孔剂,干透后水磨到六百目;玻璃钢母模结实,适合要翻几百次的活。摸上去发涩的表面别急着刷胶,先打蜡。脱模蜡薄薄两遍,每遍隔二十分钟,厚了会把蜡纹印进去。
硅胶是花钱的大头,缩合型和加成型怎么挑,我把两边的账摆在一张表里给你看:
| 对比项 | 缩合型硅胶 | 加成型硅胶 |
|---|---|---|
| 混合比例 | 100比2.5,冬天可加到3 | 1比1,称重别凭手感 |
| 每公斤价格 | 二三十块 | 五十块起步 |
| 翻水泥寿命 | 一百到一百五十模 | 两百到三百模 |
| 收缩与气味 | 略有收缩,味冲 | 几乎不缩,没味 |
| 软肋 | 耐碱一般,水泥碱性吃它 | 碰到含硫的东西不固化 |
翻水泥件我站缩合型,理由很直接:水泥件本来就是要打磨上色的糙东西,犯不着为镜面多掏一倍的钱,做树脂摆件、滴胶件才值得上加成型。硬度按件选,小件浇注用邵氏0到10的软胶,罗马柱这类带深花纹的刷模用20到28的,太软立不住型,太硬脱模撕得你心疼。更细的硅胶选型门道,这篇模具用硅胶怎么选?缩合型加成型与硬度的选择讲得更全,可以配套看。
从母模到浇水泥,六步照着走
定分型线搭模框、封孔打蜡、调胶抽真空、刷胶或浇胶、贴布配外壳、固化后开模浇水泥,六步的顺序乱一步,撕模和错位就找上门。下面按顺序把每步的参数说透。
第一步,定分型线和搭模框。罗马柱这类对半开的件,分型线画在最大轮廓处,用油泥条贴出一条挡胶的埂;模框用木板或PVC板围,四周比母模大出两三厘米,这几厘米就是硅胶的厚度。
第二步,封孔打蜡。石膏刷清漆封孔,干透水磨六百目,蜡打两遍。这步上节讲过,只补一句:省这一步的人,后面都会花三倍时间补。
第三步,调胶抽真空。缩合型按100比2.5称固化剂,冬天车间冷就加到3,搅拌三分钟,桶壁桶底都要刮到。有真空机就抽到负0.1兆帕,胶液涨到四倍再缩回去才算完,前后三五分钟。没有真空机也别慌,把胶摊薄,从模框最高点细细一条浇下去,气泡能带走大半。
对了,说到抽真空,新手最爱问涨到几倍算够——盯着它涨过头顶再塌回液面就行,跟熬糖看火候一个道理,多练两锅手就有数了。
第四步,刷胶或浇胶。带深花纹的件用刷模:第一层胶使劲刷进花纹缝里,表干半小时再刷第二层,一共刷三到四层,厚度到四到六毫米;规则的花盆、方块直接浇模,浇完抬起来墩两下。半干时铺一层玻纤布,大件靠它撑住不变形。
第五步,配玻璃钢外壳。硅胶固化二十四小时后,调不饱和树脂加玻纤布,在硅胶背面糊三到四层,边缘对齐分型线。一柱水泥四五十公斤往下压,没有硬壳,软硅胶准鼓肚,浇出来的柱子上粗下细。
第六步,开模浇水泥。顺着分型线剪开取下母模,修掉毛边,合模试扣一下看有没有错缝。浇注用425水泥配细砂,比例1比1.5,水灰比0.4上下,拌到能捏成团又渗不出水。入模后振动台震三十秒,没设备就拿橡皮锤沿外壳敲一圈。二十四小时脱模,洒水养护七天,强度才上得来。
浇出来的件带气孔、麻面还错位,问题出在哪?
气孔九成是振捣不够或水泥太稠,麻面多半是硅胶里残留了脱模油,错位就是没做定位榫。三样毛病都能修,先对症再动手。别一上来就怀疑硅胶不行。
气孔有两个来路。一是硅胶没脱泡干净,母模表面的小坑里憋着气,翻出来的件上就一颗颗圆坑;二是浇注时没振到位,水泥里的气泡浮不出来。前者靠抽真空,后者靠浇完震三十秒,再把水灰比压到0.4,浆别太稠。
麻面这个坑我踩过。头一批翻出来的柱子表面像橘子皮,查了两天才找到原因:我图省事往硅胶模里喷了厚厚一层脱模油,油没擦匀,全印在件上了。后来改用湿布把模腔擦一遍再浇,麻面当场消失。硅胶本身不粘水泥,常规件根本不用喷脱模剂。
错位最冤,纯属手艺问题。我头一套模没做定位榫,第二模起柱身上下错台三毫米,一整批全废。翻第二套模开始,我都在分型切口上剪出波浪形的榫口,一凹一凸咬合,合模手感一紧,就位了。
撕模的毛病出在厚度和倒扣。硅胶薄于三毫米,撕两回就裂;有倒扣的件老老实实分片翻,别指望软胶硬拽。模具用完清水刷净、阴干、扑层滑石粉,别暴晒,能多伺候你五十模。
后来那批罗马柱,我让徒弟把母模重新封孔、打磨、打蜡,重翻了一副模。第六模起,柱头光溜得能照出人影,他现在刷胶比我还细。水泥模具制作方法不难,难的是每一步肯按参数来,把这套六步抄回去,备好料,一个周末就能翻出第一套属于你自己的模。
常见问题
硅胶模翻水泥能用多少次?
缩合型一百到一百五十模,加成型两百到三百模。骨料越粗、棱角越利的砂越吃模,件面一起毛就该备新模了,别等撕裂了才换。
没有真空机,硅胶里的气泡怎么办?
把胶摊薄,从模框最高点细流浇下,浇完轻震框子一两分钟。刷模时发现缝里憋气泡,用针挑破再补一层胶就行。
石膏母模翻加成型硅胶为什么不固化?
石膏没干透,水分和游离硫会把加成型的铂金催化剂毒掉,胶永远不干。要么把母模烤干、封孔、再烤干,要么直接换缩合型,省心。
小作坊翻一套水泥模具成本多少钱?
五公斤装缩合型硅胶两百来块,树脂玻纤做外壳百八十块,翻个罗马柱或花盆的模,全套六七百块能落地,摊到一百多模次上,每模成本几块钱。