铜管缩口模具怎么设计?缩口比、过渡弧和防开裂要点解析
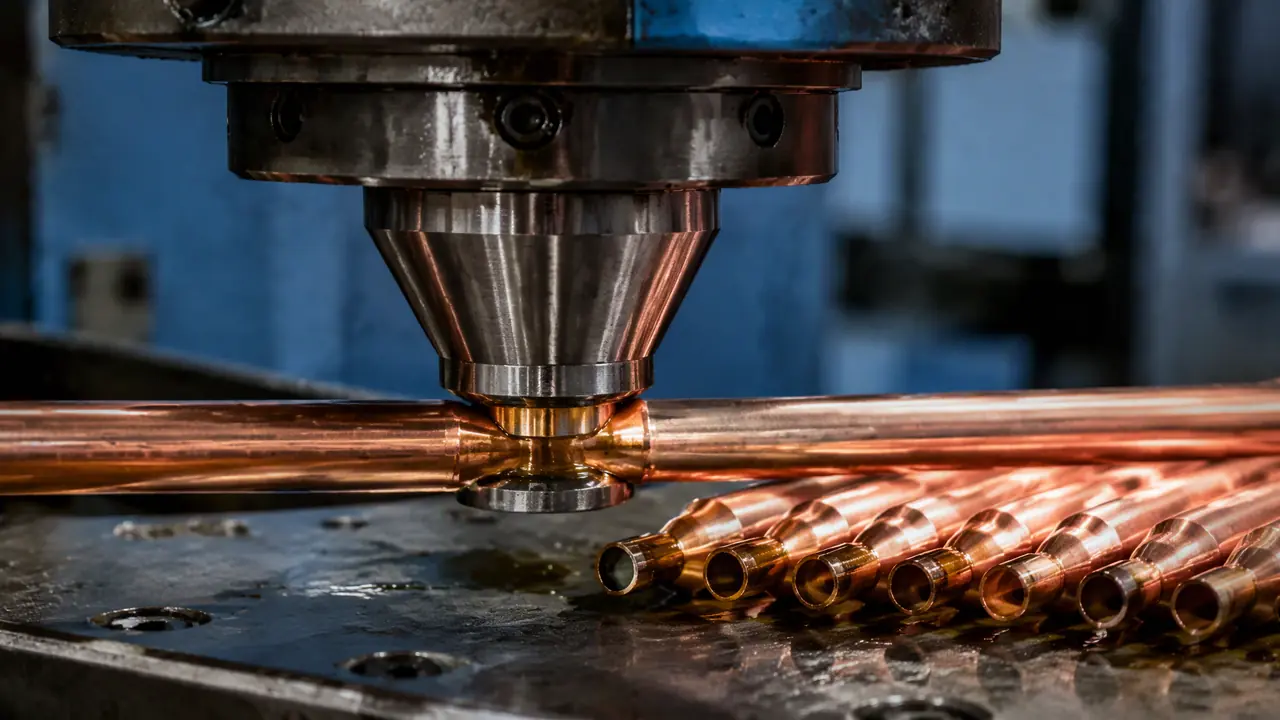
开门见山:铜管缩口模具的成败就攥在三处,单道次缩口比0.78左右封顶,凹模半锥角取12°上下,过渡弧留足壁厚的3到5倍。这是一套空调管路模从翻车到交模试出来的数。你先算总缩口比,超过0.6就按两道次排工艺。
上周有个做空调连接管的老板拿图来询价,Φ16×1的紫铜管,口部要缩到Φ9.5去插毛细管,他张口就要一副模一次压到位。我直接泼冷水:0.59的总缩口比,一道次硬压,一百只里裂九十多只,这笔账我们2024年就试过一遍了。
铜管缩口模具这东西,结构上确实简单,一个锥形凹模配个压料座就齐活。但成败就攥在三处:每道次的缩口比、凹模半锥角、锥面到定径带那段过渡弧。下面按我们那套模从翻车到交模的全过程,把三处怎么取值掰开讲。
缩口比能压到多少?
紫铜软态料单道次缩口比压到0.78左右是安全线,超过0.8就必须分道次并加中间退火,硬压只有开裂一条路。先讲这个数怎么来的。缩口比就是缩前管径除以缩后管径,Φ16缩到Φ9.5是0.59,这么大的总变形量,铜这种加工硬化明显的料一道次吃不下。我们第一版就是不信邪,Φ16直接缩Φ9.5,半锥角15°,手扳压力机上压了30只,裂22只。裂口全在锥面中段往上一点的位置,横向撕开,典型的变形量超限。后来拆成两道:Φ16先缩Φ12.7,这一道是0.79;进炉退火;再从Φ12.7缩到Φ9.5,0.75。同一批料,一百只裂2只,裂的那两只还是管口毛刺没锉干净。缩口和拉伸是一对反向的活,拉伸防的是底部裂,缩口除了裂还要多防一道失稳起皱,拉伸模具那篇里讲的起皱逻辑,搬到缩口上一样好使,两道次中间退火就是把硬度打回原形再压。
半锥角和过渡弧,数值怎么取
凹模半锥角取12°上下最稳,锥面到定径带之间留一段壁厚3到5倍的过渡弧,不留弧口部必出环状压痕。半锥角这个数,我们是试出来的。图纸原来给20°,行程是省了,但铜料在锥面上打滑堆料,口部一片拉伤还起皱。降到8°,压得倒是稳,吨位又上不去,一分钟压不了几只,太磨叽。最后定12°,力不爆表,口子也干净。过渡弧更不起眼,坑却更深。锥面直接切到定径带、不留圆弧,压出来的管子锥面和直段交界处一圈亮痕,客户验收直接判不良。我们从R2试到R5,1毫米壁厚的管子,R3出来最干净,更薄的壁可以放到壁厚的5倍。定径带别贪长,1.5到2毫米足够,长了摩擦大,口部拉毛还费吨位;短了尺寸漂,压几十只直径就往上爬。
吨位不用算得太玄,按缩口力估完往上加三成余量就行。Φ16×1这道,10吨出头的压力够了,我们第一道在手扳压力机上干,第二道换到16吨的冲床。别急着上批量,先压5只量尺寸,稳了再放100只小批,这两步跳过任何一步,返工都够你喝一壶。
防开裂,就是把该做的一件件做完
料用软态紫铜,管口先倒角去毛刺,道次间600℃左右退火,润滑上蓖麻油掺二硫化钼,少一件裂口就来找你。第一件,进料必须是M态软铜,Y态硬料直接压,缩口比再保守也裂。第二件,管口0.5×45°倒角去毛刺,前面裂的那两只就是毛刺划出来的。第三件,退火别省。箱式炉550到600℃保温半小时空冷就够,温度再高晶粒变粗,口部会起一层橘皮纹,好看不了也用不住。铜是典型的加工硬化料,压过一道硬度蹭蹭往上,这和冷挤压模具里碰到的硬化是一个脾气,躲不开就只能退火伺候。第四件,润滑。老实讲这块我们翻过车:头一版用普通机油,第二道压到一半,口部拉毛得像砂纸。换成蓖麻油掺二硫化钼,黏得住、不甩飞,内壁光洁度肉眼可见地好转。四件事全做到,裂口率稳定在百分之二以内,这个数才敢报给客户。
凹模用什么料,最后坏在哪
小批量用Cr12MoV淬到58度以上够用,月产十万只就镶硬质合金,报废基本坏在定径带拉毛和粘铜这两处。我们那套Cr12MoV凹模,淬硬58到62度,工作面镜面抛光,压到两万多次,定径带开始拉毛,口部直径往上爬了0.05毫米,拆下来抛光半个钟头又能接着用几千次。真正烦人的是粘铜。铜软,高压下往模壁上粘,越粘越拉伤,一圈一圈的。镀层有用,氮化钛镀上去粘铜明显减轻,就是一千多块钱要出去。走量的活我劝你别抠,凹模口部直接镶一块硬质合金,磨损了只换镶块、模体不动,跟模具镶件那篇说的救模思路一个道理,救回一副模的钱够镶好几块。还有个细节,压料板贴管面那圈要倒圆抛光,留着硬棱,管身上全是印子。
话说回那位空调管路的客户。改成两道次方案,第二套模从试模到交模一共十一天,一千只抽检裂口3只,椭度都在0.1毫米以内,验收一次过。他那句"一副模压到位",后来自己也不提了。铜管缩口这事,参数上没有魔法:缩口比压着走、弧留足、退火按顿吃,模子自然就老实。
常见问题
缩口不用芯棒,管子会不会压瘪?
缩口是外径往里收,管内悬空段短、半锥角又小的话,一般瘪不了。悬空段超过管径三四倍,或者壁厚薄过0.5毫米,就考虑管内插芯棒或者分段支撑,别硬上。
两道次中间那炉退火,能不能省?
缩口比每道在0.75以内、料又够软,可以试试连压。我们试过不退火连压,第二道裂口率从百分之二直接蹿到百分之十几,省下一炉气钱,搭进去三天返工,不划算。
缩完口部椭圆、尺寸偏大怎么修?
先摸定径带,拉毛了就抛光。椭圆多半是凹模单边磨损,或者压料力偏了,查压料板弹簧有没有疲劳。退火不透也会让尺寸漂,先排除料的问题再动模子。
铝管和钢管能套用这套参数吗?
铝更软,每道缩口比放到0.75问题不大。钢管硬化凶,道道都得退火,要不就上加热缩口,半锥角也得再收小些,照搬紫铜的数基本要翻车。