工艺品模具翻模实战:树脂摆件和水泥香薰的分片修坯门道
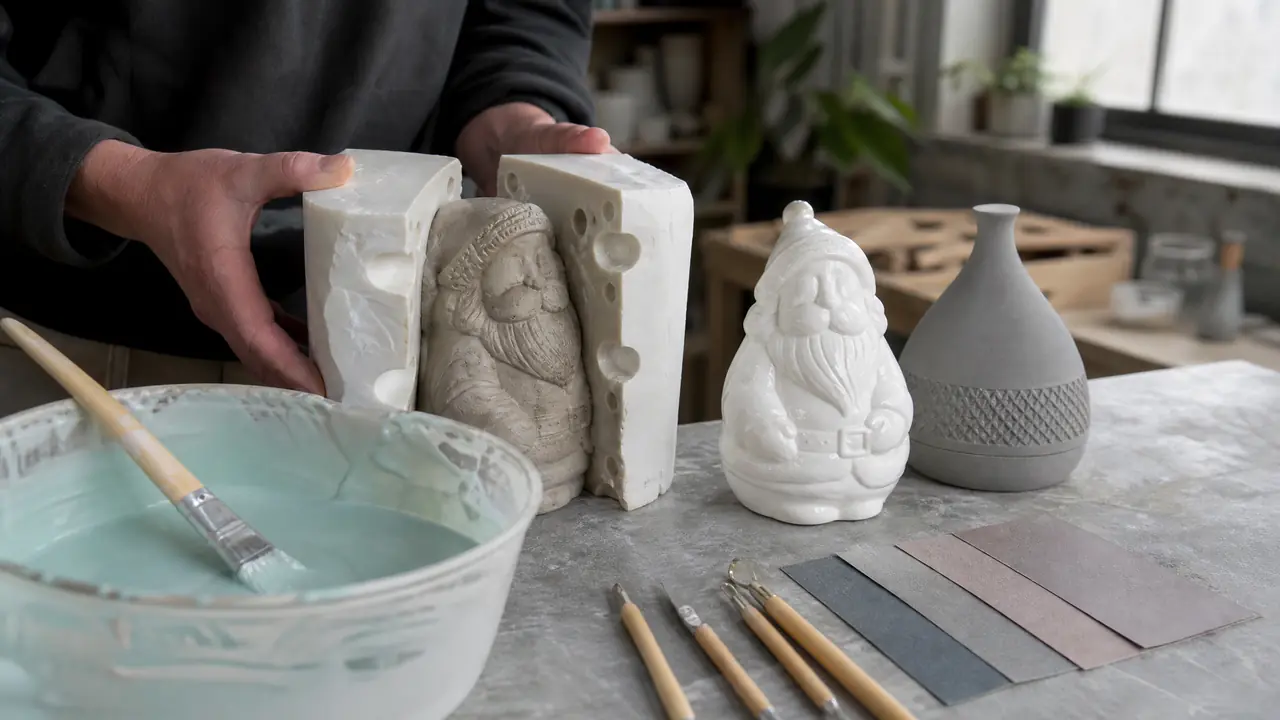
把话放这儿:工艺品模具的成败,七分在翻模、三分在浇注。分片线定错位置,整批件全靠打磨救,一磨就是两三天;硅胶硬度选对、分片沿棱线走,出模就带九成光,修坯只剩收尾的活儿。
上个月给一家文创店翻一批招财猫树脂摆件,母模是客户寄来的手办。头两套我把分片线压在了猫脸侧面,脱模倒是顺利,接缝正正当当留在腮帮子上,砂纸从240目一路磨到2000目,磨了整整两天半,客户拿到手还是能摸出一道棱。第三套推倒重翻,分片挪到耳朵后沿,出模只有一道细线,指甲盖刮过去都感觉不出来。工艺品模具这行,说白了七分在翻模、三分在浇注,浇注翻车是一炉的事,翻模翻车是整批的事。
这篇就围绕分片翻模和打磨修坯这两件最吃手艺的事来讲,材料以树脂摆件和水泥香薰为主,琉璃顺带提一嘴。三种料我都在做,先给一张对账表,你就知道自己该往哪条路上使劲。
| 材料 | 模具类型 | 出模节奏 | 单件模具摊销 |
|---|---|---|---|
| 树脂摆件 | 邵氏0-10度加成型硅胶 | 浇注后24小时 | 几毛到两三块 |
| 水泥香薰 | 邵氏20度左右硅胶 | 12-18小时脱模 | 几毛以内 |
| 琉璃 | 耐热石膏模,脱蜡铸造 | 一炉7-10天 | 几十块起步 |
硅胶硬度和刷层,决定你后面要磨多少
树脂摆件用邵氏0到10度的加成型硅胶,水泥香薰用20度上下,刷三到四层、总厚4到6毫米,硬了撕坏母模,软了坯体走形。
硅胶不是越贵越好,是看你要翻什么。树脂摆件花纹深、倒钩多,佛头、貔貅这类就得用软的,0度甚至掺硅油再降,脱模的时候能像剥橘子皮一样翻过来。水泥香薰牌形状规矩、棱线硬,胶软了坯体自己会塌,20度上下才拿得住棱角。我工作台上常备两种,0度的翻立体件,20度的翻平面牌,省得临时调配。
刷层我按这个数来:第一层薄刷,让胶咬死母模纹理,晾40分钟表面指触干再刷第二层;第二、第三层各贴一层纱布增强;最后一层封面。总厚度控制在4到6毫米,超过8毫米既费料,翻模时软胶自己都会坠得变形。缩水率也得记一笔,加成型硅胶缩水在0.1%以内,缩合型的便宜却会缩到0.3%上下,翻小件没感觉,翻40公分的大件能短出一截。选胶拿不准的,照这篇对一遍就清楚了:树脂工艺品模具硅胶怎么选?硬度、缩水率与操作细节。
分片线定在哪,出模就少一道接缝
分片沿母模最高棱线走,正面不落刀,用积木加油泥围挡做榫口定位,两片以上的模先做背面再做正面。
分片翻模是工艺品模具里最吃判断的一步。原则就一条:分片线走在棱线、发际线、衣褶这些自然转折上,别横在光面上。招财猫那批的教训,就是我把刀放在了脸颊的平面中间。
几个我常用的定法:人像和动物,分片压在下颌线和发际线后面;浮雕牌最省事,背板整片、正面一片,两片够了;四面带花纹的灯柱类,得四片加一块底板,片与片之间做榫口咬合,不然浇注时浆料的压力会把缝顶开,漏出来的那条浆边行话叫披锋,修起来比接缝还烦。浮雕类的分层处理更讲究,我写过一篇专讲:浮雕模具怎么翻出层次?分片翻制与细节处理。围挡我不用玻璃板,用乐高积木加油泥,积木拆装快,油泥封边不漏胶。顺序上先做背面片、后做正面片,正面是最显眼的地方,得留到最后从容收。
对了,说到琉璃——它是脱蜡铸造那条路,模具是能扛一千二三百度浇注的耐火石膏模,跟硅胶翻模完全是两套手艺。小作坊别轻易碰,一炉琉璃的电费加废品率,能把当月利润吃掉一截,这是同行拿真金白银换来的教训,我见过的翻车不下三回。
打磨修坯的顺序,磨错目数全白干
修坯先剪后磨:水口披锋用剪钳清掉,240目开粗,400目过接缝,800目收水纹,亮面件再上1500目加抛光膏。
修坯最忌上来就拿细砂纸抛。顺序一错,细砂纸会把披锋磨出一层发亮的胶膜,包着接缝看不出来,一上抛光膏接缝又现了原形,等于白磨一遍。我的流程固定:出模先静置,树脂件浇注后满24小时才动手,早磨会发热粘砂纸;水泥香薰12到18小时脱模,修坯放到48小时以后,等强度上来。
剪钳先清水口,240目干磨开粗,400目专啃接缝和棱线,800目开始上水磨,水磨防粉尘也防发热,亮面要求高的摆件最后过1500目,棉布蘸抛光膏收光。气孔是树脂件最常见的毛病,针眼大的孔用同批次树脂调滑石粉点补,干了跟下一道砂纸一并磨平。老实讲,别心疼那点料,点补花三分钟,省下的抛光时间值回票价。水泥香薰正好反过来,客户要的就是磨砂亚光面,只修棱不修面,旧砂纸带水轻扫一遍就行,磨狠了颜色会深一块,那件就只能降级当瑕疵品卖。滴胶件亮面和脱模时机的门道,我另有一篇拆得更细。
滴胶件亮面和脱模时机的门道,我另有一篇拆得更细:滴胶模具怎么用不粘?硅胶模具脱模和亮面小技巧,修到亮面那一步卡住的,看它。
那批招财猫最后是重翻才救回来的,多花一套硅胶钱,多搭五天工时,这笔账我记在了本子上,往后报价单里"分片难度"一栏再不敢凭感觉填。翻模这事没有回头路,分片线画下去之前多看三分钟,后头能省三天。手上这点功夫,都是一炉一炉废出来的,省下的学费就是利润。
常见问题
琉璃工艺品模具也能用硅胶翻吗?
不能直接用。硅胶扛不住琉璃一千一百度上下的浇注温度,得走脱蜡铸造配耐火石膏模。想省事可以退一步用低温玻璃粉料,七八百度浇注,还得选专用耐温胶,新手别拿普通硅胶硬上,一炉下来模子跟件一起废。
没有真空机和压力罐,气泡怎么排?
土办法有仨:浆料调好静置三五分钟,让大气泡自己浮上来;浇注沿模壁细流缓倒,别一股脑砸下去;浇完把模子放震动台上,没有震动台就放洗衣机脱水档上蹭两分钟,小气泡能排掉七八成,够小作坊交货用了。
一套硅胶模具能翻多少次?
加成型硅胶翻树脂,保养得好80到120模次,每次脱模前喷脱模剂,用完不许拉伸着存放。翻水泥的更费模,水泥碱性啃硅胶,60模上下就得换,所以水泥件报价时模具摊销要按一模60件算,别照树脂的数来。
树脂摆件打磨完发雾怎么办?
多半是目数跳级了,800目直接跳2000目会留细划痕。逐级来,每一级磨掉上一级的划痕再换号,最后雾面拿抛光膏配棉布轮收两遍就亮。要是收完还雾,检查是不是没满24小时就动了手,件没固化透抛不亮。