树脂工艺品模具硅胶怎么选?硬度、缩水率与操作细节
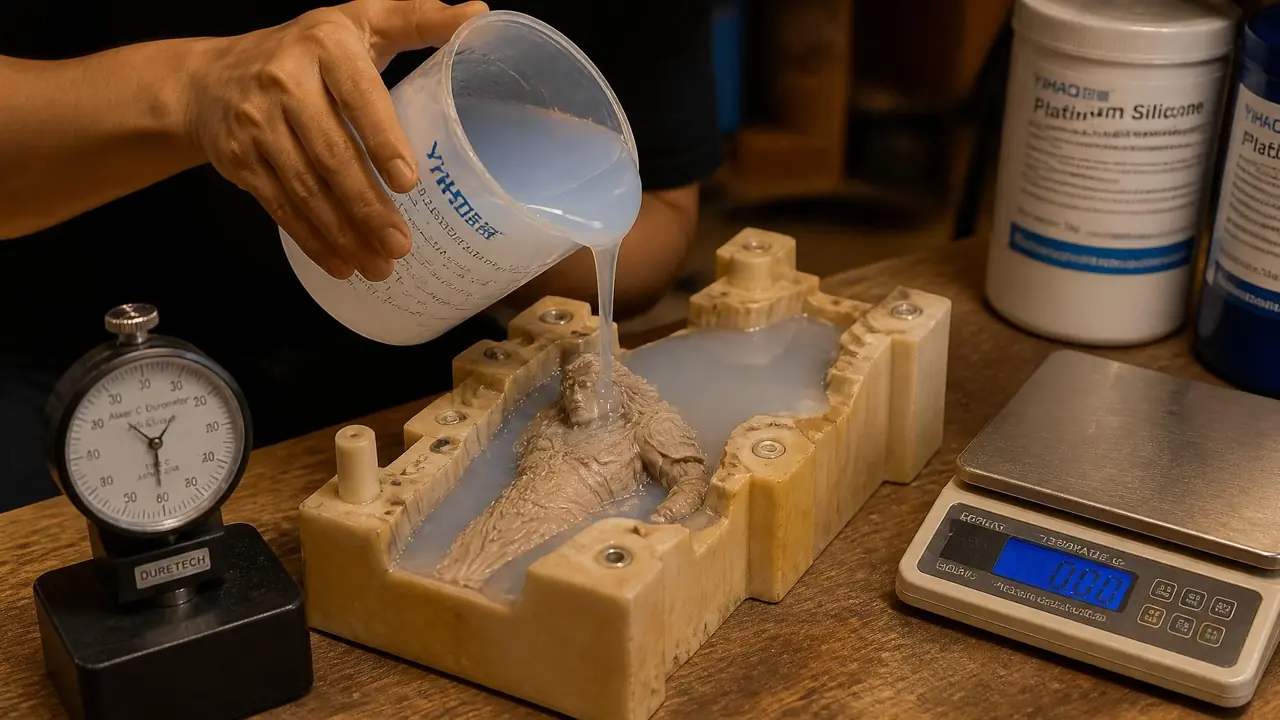
别绕了:树脂工艺品模具硅胶优先看缩水率和操作窗口,硬度反而是最好定的一项。加成型硅胶贵一倍,但翻模次数多、尺寸稳,做精细摆件必须上。买之前先用小样灌一个手指大的模,测完固化再下整桶的单。
上个月接了个做树脂摆件的老板,他问我一个问题:同一桶模具硅胶,为什么隔壁厂灌出来的佛像眼睛清清楚楚,他做出来的全是糊面。我去他车间看了一圈,硬度买错了,缩合型的便宜料拿来做精细件,真空脱泡这道工序直接跳过。树脂工艺品模具硅胶这东西,参数差一点,成品差一大截。
选硅胶其实就是过三关:硬度对不对、缩水率扛不扛得住、操作细节到不到位。这三关我下面一关一关拆,每一关都带着我自己翻模翻出来的数据,你看完照着测就行。
硬度怎么定?先看线条粗细再下单
树脂工艺品模具硅胶硬度按邵氏A标,细纹复杂件选0到5度,常规摆件10度上下,带平面的大件才用到15到20度。很多老板一上来就问哪个硬度最好,这个问题没有标准答案,只看你做的件长什么样。
判断逻辑不复杂。线条越细、浮雕越深,硅胶就要越软,不然脱模的时候硬扯会把树脂件的细角崩掉。我给一个做敦煌风格飞天摆件的客户配过0度料,飘带那种不到一毫米宽的细缝都能完整脱出来,同样的事10度料做不到。
反过来,件大又带平面,太软的硅胶会往下塌。40厘米以上的佛像底座这类,我建议15到20度,或者做背衬处理——软硅胶里嵌一层纱布,软硬兼顾。
| 邵氏A硬度 | 适合的工艺品 | 脱模难度 | 备注 |
|---|---|---|---|
| 0-5度 | 浮雕、细纹件、飘带类 | 容易,可翻卷脱模 | 大件要加背衬防塌 |
| 10度左右 | 常规树脂摆件、手办 | 适中 | 新手首选,最百搭 |
| 15-20度 | 大型佛像、带平面的件 | 偏难,需硬模框 | 抗塌性好,细节略钝 |
中间档的10度最省心,拿不准就先买10度试。顺带提一句,硬度和食品级、工业级的划分是两码事,别搞混,分级逻辑我在模具硅胶怎么选那篇里讲得细。
缩水率和固化时间才是翻车重灾区
缩合型硅胶半年缩水率能到0.5%以上,40厘米佛像模腔实测小了近两毫米;加成型缩水率0.1%到0.3%,尺寸稳得多。模具要长期生产的,这笔账必须先算。
这是我拿卡尺量出来的。去年给客户做了一对同尺寸的40厘米佛像母模,一套用缩合型料,一套用加成型,母模尺寸都记录在案。半年后复测,缩合型那套模腔宽度缩了1.8毫米,灌出来的件比图纸胖了一圈,装配件的时候孔位对不上;加成型那套缩了不到0.5毫米,基本在公差以内。
固化时间也有坑。厂家标的4小时脱模,是按25℃室温算的。我们车间冬天没开暖气那阵子,室温只有12℃左右,同样100:2的配比,放了一整夜、十个多小时才完全固化,表面还发黏。温度每掉5℃,固化时间差不多翻一倍,记住这条能省掉很多疑惑。
价格上,缩合型大概30到45元一公斤,加成型普遍80到120元。贵出来的钱买的是低缩水、没气味和更长的模具寿命,做精细树脂工艺品我认为值;做低价水泥花盆那种粗件,用缩合型省下的钱是实在的。
也有同行拿聚氨酯模具胶做树脂大件,成本还能再压一压,抗撕性好就是细节表现差一截,两种料的差别我单独写过一篇模具胶选用,这里不展开。
操作细节:配比、脱泡和刷模手法
固化剂按100:2到100:3称重,电子秤精确到克;真空脱泡抽到-0.09兆帕保持两分钟,气泡比只搅拌的少一大半。这两步图省事,后面全是返工。
配比错是最常见的死法。有回徒弟手抖,10公斤硅胶多倒了大半管固化剂,整桶料40分钟就开始结块,白白报废小几百块。加成型对比例比缩合型更敏感,偏差超过5%就可能固化不完全,买台精度0.1克的电子秤,几十块钱的事,别用手感估。
脱泡这步千万别跳。搅拌带进去的空气不抽掉,就会在模具表面留气泡眼,灌出来的树脂件上是一颗颗小白点,抛光都救不回来。我们用真空机抽到-0.09兆帕,看料涨起来再落下去,两分钟搞定。没有真空机的小作坊,至少把搅拌放慢,沿杯壁往上刮,多翻几次。
翻模次数我也记了账:同一套10度加成型模具灌不饱和树脂件,做到第41次边角出现细微裂纹,我们实际到38次就换模;缩合型那套第22次就见裂纹了。寿命差出一倍,这就是单价贵一倍的本钱。
刷模还是灌模,看件的大小。小件直接灌,省工;大件用刷模,第一层务必薄刷,让硅胶把母模每条缝吃进去,半固化后再刷第二层贴纱布,前后刷三到四层。第一层刷厚了,气泡全藏在里面,神仙也救不回来。
回到开头那个客户,后来换了10度加成型料,配上真空脱泡,第二批佛像的面就干净了。树脂工艺品模具硅胶的坑说到底就三个:硬度跟着线条走、缩水率看寿命、配比脱泡别偷懒。你刚开始做的话,先买小样灌一个手指大的模试固化,测顺了再整桶下单。
常见问题
树脂工艺品模具硅胶一公斤能做多大的模具?
看刷多厚。刷模一般刷3毫米左右,一公斤料大概摊0.3平方米;灌模按体积算,密度1.1上下,10公斤料能灌约9升的模腔。大件算料前先把母模体积量出来,再加一成余量。
缩合型和加成型硅胶能混着用吗?
不能混,也别在同一套模具上混刷。缩合型固化会析出副产物,让接触面的加成型料固化失败,行业里叫中毒。真要在旧缩合型模上翻加成型件,先封一层脱模漆隔离。
硅胶模具灌树脂前要涂脱模剂吗?
加成型硅胶本身离型性不错,不饱和树脂和环氧的小件可以直接灌。大件或者放高温固化的环氧,第一件我建议薄涂一层脱模蜡,一套模具几十上百块,烧坏了心疼。
模具硅胶放了一年还能用吗?
密封避光存放的话,缩合型放一年问题不大,加成型最好一年内用完。用前取一小勺按比例试固化,冬天低温固化慢不算变质,要是24小时还不干就直接报废,别硬灌。