模具加热棒怎么装?模温控制的选择
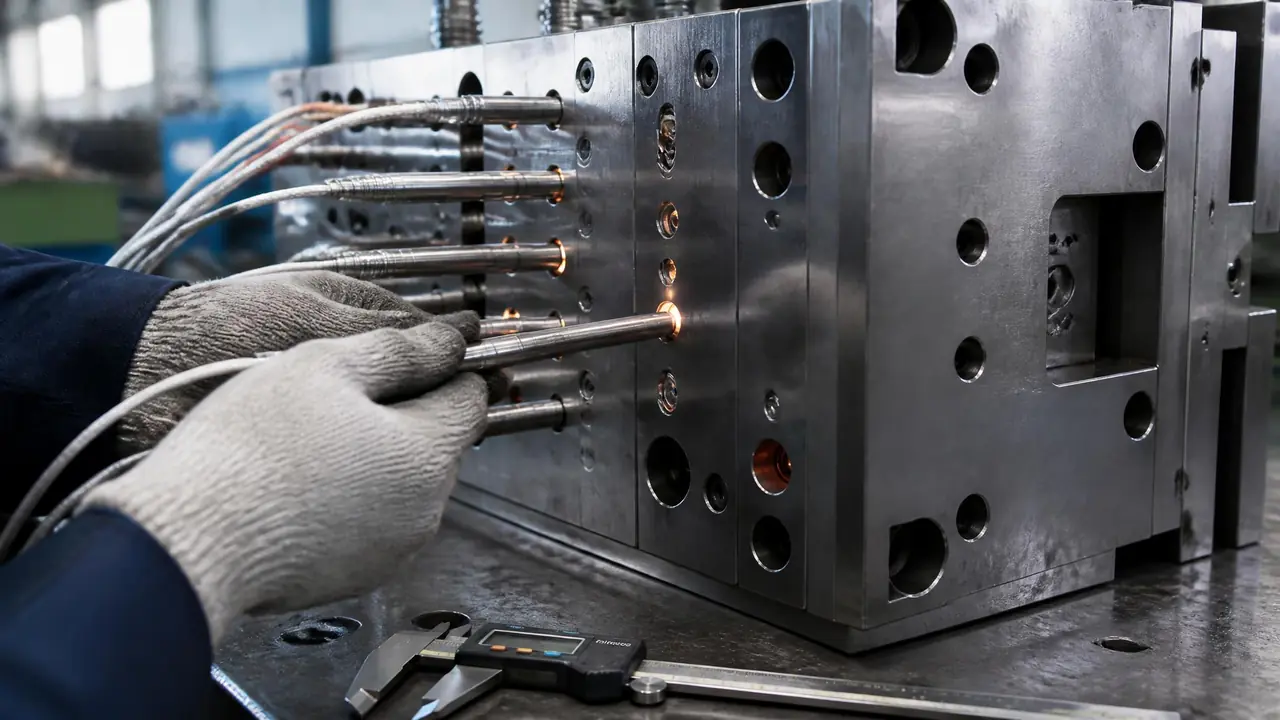
先说结论:模具加热棒耐不耐用,三分看棒、七分看安装,孔径比棒径大0.05到0.1毫米、孔壁刮干净、引线端朝模外,做齐这三条基本不烧。控温按温度段选:小模直插棒,大模走模温机。装棒前先量孔、测绝缘。
上个月车间一根模具加热棒又烧了。拆出来一看,护套靠根部黑了一圈,孔里刮出小半勺氧化皮。装棒的学徒还挺委屈,说棒是上个月才换的新货。我说你别怪棒,那孔比棒大了快两毫米,热量传不进模体,全憋在棒自己身上,不烧才怪。
这种事不止一回。加热棒单价不高,一根几十到一百出头,可烧一根就是停机半天,再算上拆模装模的工时,账根本不划算。我的看法很直接:八成烧棒出在安装,剩下两成才轮得到棒的质量。装对配合、配准功率、选对控温路线,按这个顺序把三件事做掉,一套模用上两年不碰加热故障很正常。下面从头捋一遍。
模具加热棒怎么装?从量孔到接线的手上功夫
模具加热棒安装的核心是配合间隙:孔径比棒径大0.05到0.1毫米,孔壁清理干净后干装到底,引线端朝模外避开高温区。道理不深,难的是每根都照做。
先把间隙这件事说透。孔小了,棒受热膨胀涨死在孔里,检修时抽都抽不出来;孔大了,空气层变成隔热层,棒芯的热传不到模体,局部温度越憋越高,氧化镁先劣化,跟着就是击穿。我们常用8毫米和10毫米两种棒,孔铰完拿卡尺收一遍,差值控制在一根头发丝上下,装的时候手上有点阻力、能匀速推到底,这个手感就对了。
翻车实录给你讲一个。前年有套热流道模,有一处孔没铰到位留了台阶,棒插到一半卡住,装配的小伙子嫌返工麻烦,拿铜棒直接砸进去。通电是好的,四十来天后烧穿,拆开一看护套被砸瘪了一小块,瘪点跟孔壁贴死,热全积在那。棒几十块一根,那套模停一天线损失好几千。孔不合格就修孔,别拿棒硬凑。
引线是全棒最娇气的位置。反复折死弯、被模板压住、拖在高温区,断的都是它。普通玻璃纤维套管的引线耐温二百五六十度,模面常年超过两百度的模,直接上陶瓷珠引线的棒,接线端子一律留在模外凉快的地方。装完拿扎带把引线理顺,别跟水管、行程开关搅成一团,检修的时候你谢我。
还有个买东西的提醒:泡水泡油加热是另一套东西,那是加热管的活,别拿干烧棒硬上。选型功率那些门道,模具加热管选型与安装那篇拆得比我细,买之前翻一翻。
功率怎么配、温度怎么测才不滞后
功率按模重估:升温大概每公斤40到60瓦,保温补偿每公斤15到30瓦;热电偶孔贴着加热棒布,间距15毫米以内,远了表显全是假温度。
给你个我们实测的数。四百公斤上下的一套小模,装了12根220伏1500瓦的棒,总功率18千瓦,从室温升到180℃用了四十分钟出头。这个配比升得不快,胜在棒不满负荷干活,用得久。赶交期想压到二十来分钟,功率差不多翻倍,棒的抽检频率也得跟着提。
测温比加热更容易糊弄人。热电偶离棒远了,料温都顶到模面了,表上还挂着一百四。我们的规矩是热电偶跟最近的棒隔一个孔位、十五毫米以内,K型J型都行,补偿导线别跟动力线捆一路,干扰起来温控表直跳数。想把模温曲线全程记下来,可以看看模具监控器怎么用传感器盯模温,断锦赛前就能从曲线上看出来。
绝缘和排潮别省。装之前拿500伏兆欧表过一遍,冷态绝缘低于5兆欧的棒先搁一边。新模或者停了半个多月的模,先设100℃烘一个来小时,让氧化镁里的潮气跑干净,再分级往目标温度爬。上来就满功率冲高温,潮气汽化那一下就是击穿。2024年我们烧掉九根棒,六根出在孔没清干净,剩下三根基本都能归到引线和受潮头上,没有一根是正常老死的。
三条控温路线怎么选,按温度段对号入座
没有水路的小模、热流道板,加热棒直插最省事;大面积均匀控温、精度要正负三度以内的,必须走模温机的水路油路,实际生产里两条路线常配合用。
三条路线我都在用,说点带偏向的感受。
| 路线 | 常用温度段 | 控温特点 | 投入 | 适合谁 |
|---|---|---|---|---|
| 加热棒直插 | 常温到300℃左右 | 局部加热,孔位附近梯度大 | 几百到一两千 | 热流道板、小模、热固性模 |
| 水式模温机 | 120到180℃ | 循环均匀,能补热 | 大几千起步 | 大平面注塑模 |
| 油式模温机 | 150到350℃ | 高温段稳定,升温慢 | 一万多起步 | PEEK等高温工程塑料 |
加热棒胜在直接,往孔里一插、接上温控表就能干活,几百公斤以内的小模和热流道板我基本都这么配。它的短板是只会升温不会降温,料温一高想往下拉,只能开着防护门干等。模温机靠介质在模里循环,能升能稳,大平面的均匀性,直插棒拍马也追不上。要均匀又怕贵,折中做法是大模走水路、镶件和流道板补棒,两套一起上。
用棒的模,隔热一样值钱。模板跟机床压板之间垫一层模具隔热板,热量不往外跑,保温功率能省两成上下,车间夏天也少蒸桑拿。
带水路的模还有个小件别漏:水嘴。走模温机的水路只要有一处接口渗,机器就得满负荷补热,温控精度全泡汤。快速接头怎么选怎么装,模具水嘴那篇讲得挺细,配机之前值得翻一遍。
回到开头那根烧掉的棒。量孔、测绝缘、烘模排潮,三步加起来花不掉半小时,省下的停机时间按天算。控温路线也别贪一步到位,先把温度段和精度要求写清楚,再决定用棒还是用机,方案是跟着产品走的,不是跟着采购预算走的。
常见问题
加热棒插不进孔怎么办?
停手,别拿锤子。先用铰刀把孔修一遍,或者换小半毫米规格的棒,硬砸进去护套变形,早晚烧。实在不行补焊重新打孔,也比砸了强。
模具加热棒一般能用多久?
安装到位、孔径配合做好的,两班倒用一年半到两年不成问题。我们车间有一批棒用了三年才换,拆下来测绝缘还有好几十兆欧。寿命差距主要在孔,不在棒。
温控表显示180℃,模面实测才160℃,差在哪?
测温点隔着钢层,天然有梯度,差十到二十度算正常。想压小差距,把热电偶往模面方向挪,或者多布一个测温孔取平均。别上来就调表的偏置参数,先确认热电偶插到底没有。
加热棒能泡在水里或油里加热吗?
不能,几秒就炸。干烧结构的护套没做密封,液体一进去直接短路击穿。液里加热要用带丝扣或法兰的加热管,下单前把用途跟商家说清楚,别靠外观猜。