电木模具用什么钢?酚醛压制的热账
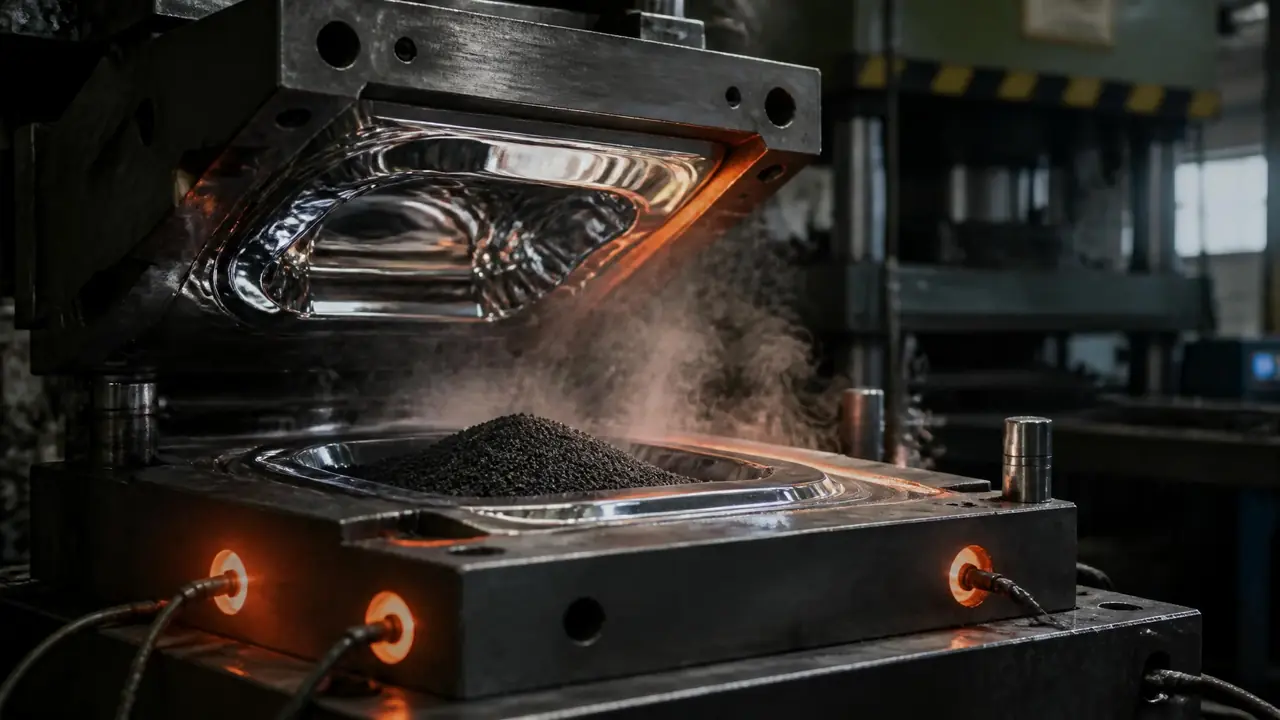
先说结论:电木模具型腔主流选H13一类热作模具钢,硬度做到HRC48到52,掺玻纤的料再镀一层硬铬。酚醛压制全程模温160到180度,P20在这个温度下会发软还容易锈。你先按料里有没有玻纤定钢种,再算加热功率。
上个月有个做配电箱开关面板的客户来问,电木模具到底该用什么钢。他上一套模子用的P20,打了不到四个月,型腔拉毛,压出来的面板边缘起皮发白,报废率从2%蹿到一成多。这个问题我在车间里答过不下十遍,答案不绕弯:酚醛压制全程在160度以上的模温里跑,普通塑料模具钢的硬度撑不住,得按热作钢的思路来选。
他一开始还不信,觉得都是压塑料,能差多少。差得多了。电木粉不是熔融流动那一路,它是固体粉料进模,靠高温高压让酚醛树脂交联固化,填料占了三成到六成——木粉算温和的,掺玻璃纤维的料,对型腔就是砂纸。固化反应还往外冒水汽,周末停两天机,腔面浮一层锈点是常事。软、磨、锈,三笔账叠加,钢种选错就是提前报废。
P20打电木模,为什么几个月就报废
P20预硬料出厂硬度HRC30上下,酚醛固化要160到180度的模温,钢面长期受热回火变软,再被木粉玻纤天天磨,型腔三个月起毛、半年超差是常见账。预硬塑料钢的设计工况是几十度的注塑环境,塞进电木压制里属于用错了地方。
预硬钢出厂之前就已经调质定型,你没法再提硬度,热处理这道门是关死的。模温长期压在170度,对HRC30的钢面来说等于持续低温回火,硬度只会往下走。2024年秋天我们拆过一套报废的电木腔,腔面往里0.2毫米的范围,实测硬度比芯部掉了快5个HRC,就是热软化的证据。想知道P20本来适合哪些工况,可以看这篇P20模具钢的详解,对照一下就知道错在哪。
锈这笔账更隐蔽。酚醛固化放出的水汽加上游离甲醛,在停机降温时凝在腔面上,一夜就能起麻点。锈点一旦连片,抛光救不回来,压出来的塑件表面全是云斑。
型腔钢怎么定:主力H13,按填料加分项
电木模具型腔主流用H13(4Cr5MoSiV1)一类热作模具钢,热处理到HRC48到52;掺玻纤的料再氮化或镀0.03毫米左右硬铬;不含玻纤、批量不大时,用调质42CrMo省成本也行。分两步走:先定钢种,再定表面处理。
为什么是H13?这钢是给热作工况设计的,含铬钼钒,二次回火做在560到600度,比电木模的模温高出三百多度,长期180度服役不会再软化。HRC48到52这个硬度区间也别乱调,做硬到55以上,薄边和型芯容易崩,我们吃过这个亏——一套嵌件模做到HRC56,第三个月顶针孔边上崩了一块,返修比重做还贵。H13的详细参数和热处理曲线,这篇H13模具钢解析里写得更全。
预算紧或者料里没玻纤,调质42CrMo做到HRC40上下,打几千到一两万模次的小批量,账是划算的。别一听推荐热作钢就把成本拉满,电木模很多是中等批量,钢钱要跟模次匹配。热作钢里还有SKD61、2344、8407这些同类,怎么分档可以看这篇热作模具钢选材对比,思路是一样的。
表面处理看填料。木粉料,氮化就够了;掺玻纤的,我建议直接镀硬铬,0.02到0.05毫米,腔面硬度拉到HV800往上,玻纤的切削作用先啃镀铬层而不是啃钢。锈得凶的车间(南方梅雨季没除湿的尤其),干脆整腔上2083这类不锈钢,防锈从根上解决,就是料钱贵一截、热处理要好好配合,具体可参考这篇2083模具钢的讲解。
还有一处容易漏:热胀。钢从室温升到180度,每米大概伸长2毫米,导柱导套的滑配间隙要按热态放大,不然开机半小时咬死给你看。顶针配合同理,电木模的顶针间隙我习惯比注塑模放大约0.01毫米,兼顾排气。
这笔热账怎么算?
加热功率按模具重量粗算,每公斤钢配35到45瓦,一套800公斤的电木模大约配30到35千瓦;预热要一个半小时往上;分型面贴隔热板,一天能省十几度电。电木模的电费不是小头,算总账时别漏。
展开算一遍。800公斤的模,30千瓦加热管,冷机预热到170度要两小时上下,光预热就是60度电;此后保模温是间歇加热,正常生产一天8小时耗电100度左右很常见。所以我们在模脚和压机垫板之间垫一层隔热板,切断往压机台面的散热,这套账在这篇模具隔热板的说明里算过,一个月电费差额几百块。加热管本身怎么选怎么装,看这篇加热管选型与安装的经验数据,别等烧穿了再换。
每模周期也随厚度走。3毫米厚的开关面板,固化75秒上下,件厚加2毫米,时间差不多翻倍。排气槽开在分型面,深度0.03到0.05毫米——浅了排气不够件里藏气泡,深了跑料长飞边,这个宽度拿捏是电木模师傅的手艺所在。收缩率按0.5%左右放型腔,掺玻纤的料还会再小一点,首件务必实测再修模。
一套钢种方案放一起对照:
| 方案 | 腔面硬度 | 180度模温表现 | 抗粉料磨蚀 | 成本档 |
|---|---|---|---|---|
| P20预硬 | HRC30左右 | 发软,锈点快 | 差 | 低 |
| 42CrMo调质 | HRC38到45 | 凑合,小批量可用 | 一般 | 低 |
| H13淬硬回火 | HRC48到52 | 稳,长期不软化 | 好,可再氮化 | 中 |
| H13加镀硬铬 | 表面HV800级 | 稳,兼防锈 | 最好 | 中高 |
我自己偏向H13加镀铬这条线,除非客户的料确认不含玻纤,那才降一档用调质料省钱。中间那条P20的路,打样可以,量产别走。
回到开头那位客户。他那套模后来按HRC50的H13重开腔,镀铬,模温定在165度,今年春天交付到现在打了十几万模次,腔面拿手电照着看还光着。钢种这步走对了,后面的抛光、排气才有意义,顺序别倒。
常见问题
电木模具一定要镀硬铬吗?
不一定。纯木粉填料、批量小的模,氮化处理就够了。掺玻纤或者件面要求高的,建议镀铬,0.02到0.05毫米这个范围,镀太厚反而容易剥落。
电木模和注塑模能共用一套模架吗?
模架结构上可以,但导柱配合间隙、顶针间隙、隔热要求都不一样,改起来不省事。常年压电木的话,建议按热模标准备一套专用模架,省得来回拆装出问题。
电木件收缩率是多少?型腔尺寸怎么放?
行业里一般按0.4%到0.8%估,掺玻纤的料偏低,往0.4%一档靠。稳妥的做法是先按0.5%开粗腔,首件实测收缩后再精修,别一次到位。
小批量打样用哪种钢最省?
几千模次以内的试制,42CrMo调质或者直接用现成的热作钢模坯改,都不错。别用P20,就算打样,起毛以后压出来的件也没法看尺寸。