模具监控器怎么用传感器盯住模温和压力?安装调试与报警参数设置实战
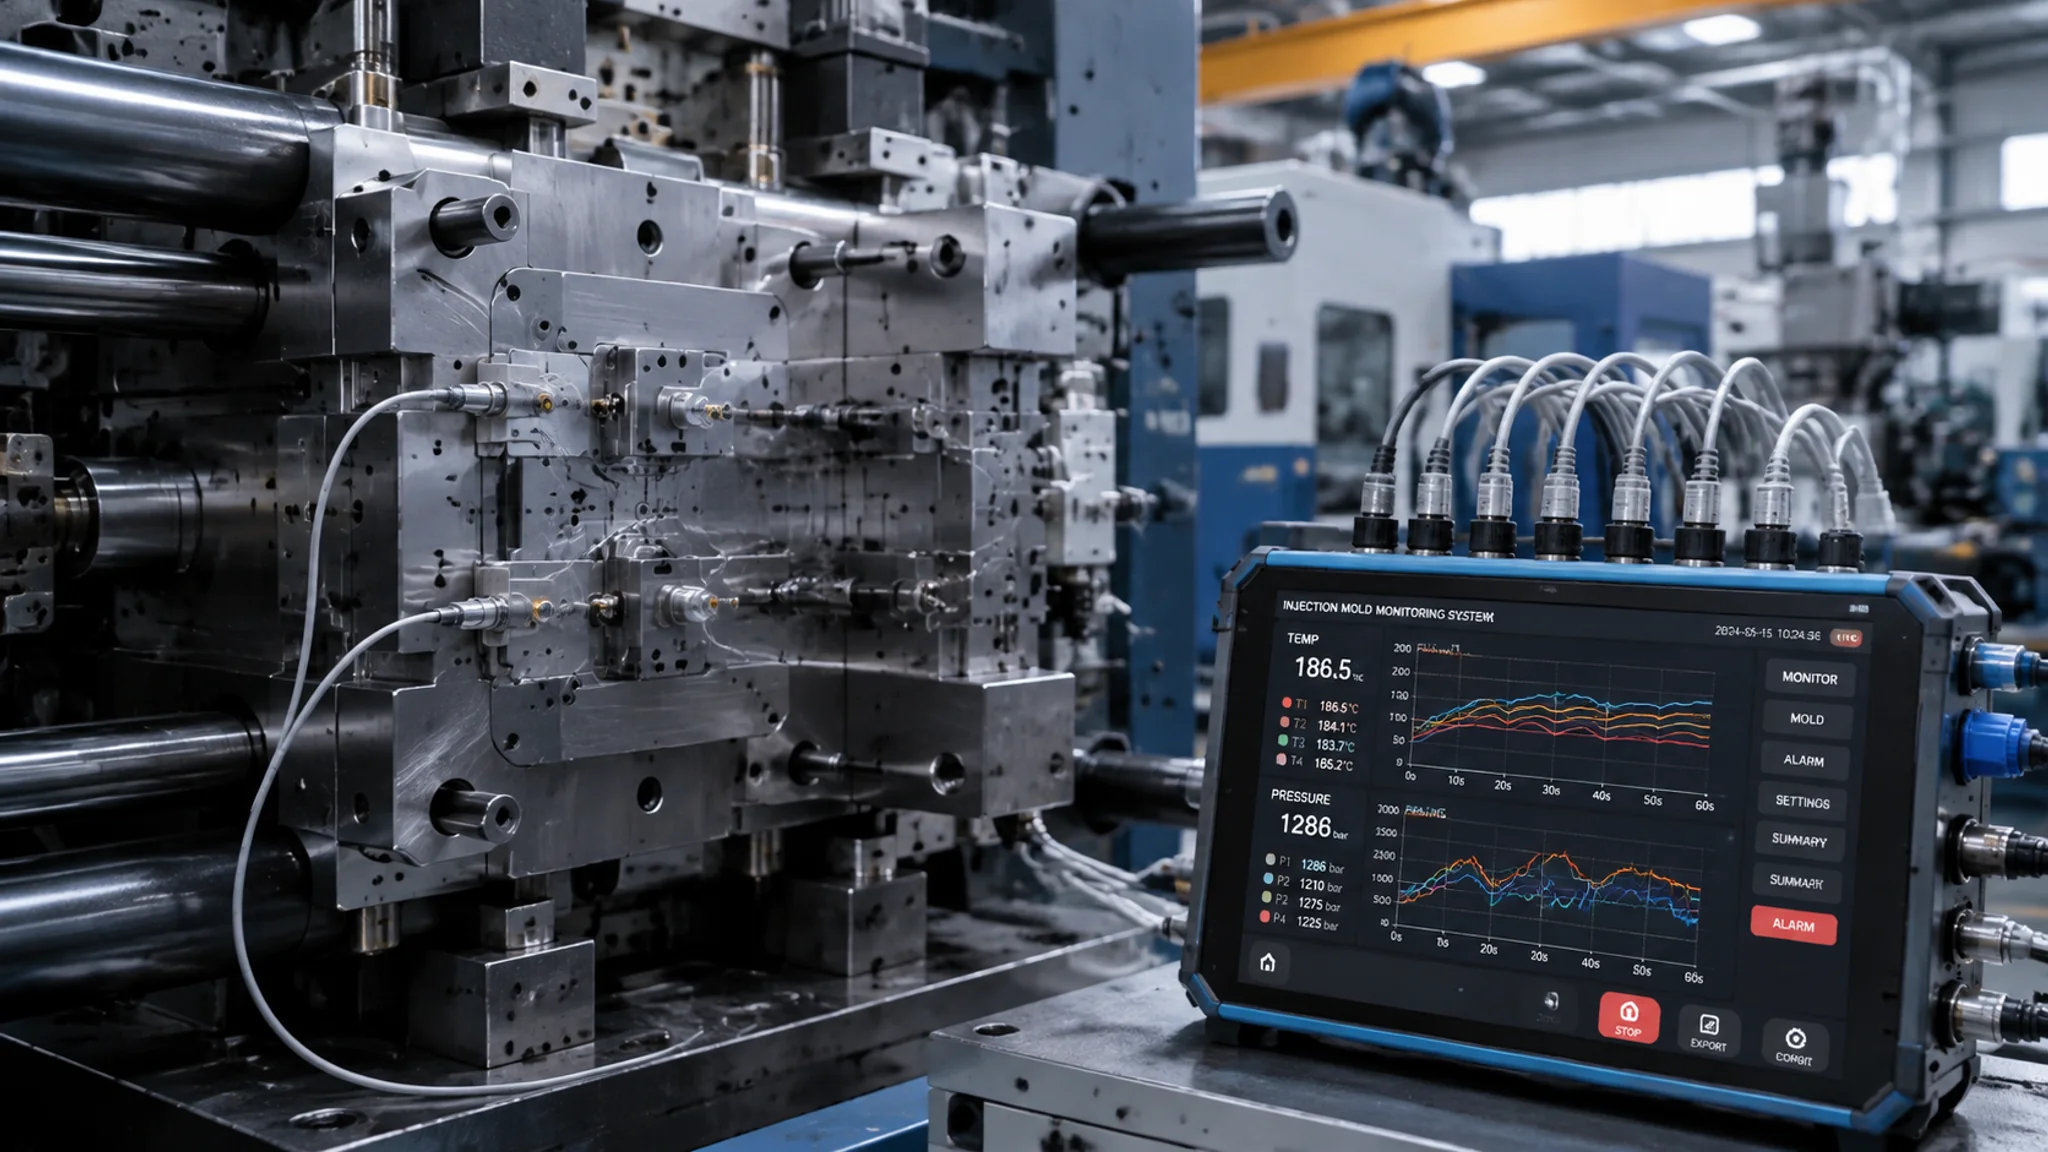
简单说:模具监控器就是热电偶加压力传感器加数据采集模块的组合,前者盯模温,后者盯模腔压力和锁模力,采集卡把信号变成实时曲线,超限就报警。报警参数别抄默认值:模温上限按工艺窗口加8到12摄氏度,压力上限取正常峰值乘1.2倍。曲线会说话,前提是你得先把它录下来。
你肯定见过这种车间:机台旁边贴着一张手写的工艺卡,写着料温多少、模温多少、保压几秒。老师傅在的时候,一切太平。老师傅一请假,夜班的模温机被人调高了十五度都没人发现,三天后制品开始飞边,模具分型面上压出毛刺,质检退货单贴到办公室玻璃上,老板才追查到监控记录——压根没有监控记录,只有那张被水汽泡皱的工艺卡。
模具监控器就是为这种场景生的。它不是拍照防压模的模具监视保护器,也不是管台账保养的管理系统,而是从传感器的技术视角,把模具运行时的温度、压力、位移这些物理量实时采进来,变成曲线和报表。同批我写过一篇侧重机器视觉比对的模具监视保护器原理与选型,那篇防的是压模事故,这篇讲的是"用数据把工艺窗口锁住",两套东西互补,别买重了。
老实讲,我自己对这套东西的态度是有过转变的。早些年觉得是花架子——曲线再好看,机台不还是老师傅调?直到有一次,一套模具的顶针连续三天温度比别的顶针高六度,我们从曲线里看出来,拆开发现是顶针孔拉伤、干磨。那时候才明白,传感器的价值不在报警那一下,在于它记得所有你不在场的时刻。
模具监控器的系统架构:三段式,一段都不能省
典型架构分三段:前端是装在模具上的温度传感器(热电偶或PT100)和压力传感器(模腔压力、液压/锁模压力),中间是信号调理加数据采集模块(ADC),负责放大、滤波、模数转换,后端是工控机或边缘网关,做曲线显示、阈值判断和报警输出。采样率、精度、通道数这三项决定了整套系统的天花板。
展开讲。前端传感器输出的是毫伏级模拟信号,热电偶的K型输出每摄氏度只有大约40微伏,现场变频器一开,干扰全混在里面。所以信号调理这一段不是可有可无的电阻电容,而是差分放大加滤波的核心电路,做不好的系统,曲线看起来像心电图。我们踩过这个坑:图便宜选了个无隔离的采集卡,注塑机液压泵启动的瞬间温度曲线直接跳了9度,吓得值夜班的小伙子差点停机。后来换成带隔离的模块,曲线稳得像用尺子画的。
通讯和采样率这块说下我的偏好。模温这种慢变量,1秒采1次绰绰有余;模腔压力不一样,注塑充填全过程就两三秒,想看清压力峰值和拐点,采样率至少500赫兹起步,做工艺研究的用到了2千赫兹。采样率不够会丢峰值,你看到的"最高模腔压力62兆帕"可能是真实峰值75兆帕被削平后的样子。这种数据拿来定报警上限,一设一个错。
用什么监控什么:传感器和监控对象的对应关系
模温用K型或J型热电偶(测点到数百度,便宜耐用),控温要求高时用PT100铂电阻(精度0.1度级);模腔压力用高温熔体压力传感器,直接装在型腔或流道里感受塑料熔体压力;锁模力用注塑机自带的拉杆传感器或外加应变片;顶针和滑块状态用位移传感器加接近开关。
逐个说说怎么选。热电偶是性价比之王,一支K型裸装热电偶二三十块钱,坏了自己都能焊。要注意的分度号——K型正极是镍铬,J型是铁基,控温表和采集模块的分度设置必须对应,配错的话显示温度能偏出二三十度。我有次帮朋友排查"模温怎么都上不去"的问题,折腾半天,最后发现就是J型偶插在按K型分度的模块上,显示68度的时候模具实际已经82度了。PT100贵一些,但重复性好,做精密件控温(比如光学透镜模具要求±2度以内)值得上。
模腔压力传感器是整套系统里最值钱也最娇贵的部件。国产的懂行价格大概在两三千一支,进口品牌(比如瑞士KELLER、美国PCB这类)翻两三倍。它要埋进模具里直接接触300度左右的熔体,对耐温、耐压和长期稳定性都是考验。装法有两种:直接在型腔背面打孔顶住感受压力,或者在流道末端留一个盲孔装。前者信号最真实,后者好更换、不用动型腔。我的偏向是:试模打工艺窗口时用直装式,把保压拐点摸清楚;量产模具上留盲孔式,坏了十分钟换完,不用吊模具。
锁模力和拉杆偏载这块经常被忽略。四根哥林柱各贴一片应变传感器,能看出模具是不是被压偏了——偏载的模具,导柱导套磨损速度是正常的三到五倍,这不是危言耸听,是我们拆报废模具量出来的规律。位移传感器管顶针退回有没有到位,配合防压模的逻辑用。至于视觉部分(残料检测、顶针检测),那是模具监视器选型实测里的老本行,本篇不展开。
安装位置和施工细节:装错地方等于白装
三个原则:热电偶测温点尽量贴近型腔面(隔一层钢皮,距离每多10毫米响应就慢一截);压力传感器布在流动末端和厚壁区这两个最"敏感"的位置;所有线缆走模具外侧的拖链或开槽,远离动力线,屏蔽层单端接地。接线完成先用热水或体温做单点校验,再上机。
讲个反面教材。有一家厂把热电偶装在模具背面的模脚上,离型腔面隔了将近60毫米的钢,显示的温度看着挺稳,其实是那块钢的温度,跟成型面的实际温度能差出15度以上,夏天冬天还不一样。这种数据用来做工艺记录可以,用来做报警基准纯属自欺。测温点选在型腔板侧面、距型腔面10到15毫米以内,响应快、钻孔也不难,是我的习惯做法。
压力传感器安装最要紧的是密封和排气。盲孔底部的空气排不出去,熔体冲进去压力曲线会抖。传感器前面垫的密封圈要选耐高温氟橡胶,普通丁腈胶在两三百度下几十模就老化失效,压力读数慢慢往下漂,你还会以为是传感器坏了。线缆这块再多说一句:屏蔽层两端都接地会形成地环路,干扰反而更大,单端接采集模块侧的地就行。这些细节说明书上未必写,都是交过学费的。
报警参数怎么设:先采基线,再设阈值,别抄默认值
正确顺序是:先连续采集30到50模稳定生产的数据,得到每个测点的正常波动范围,再按"上限等于正常峰值乘1.15到1.25,下限等于正常谷值乘0.8到0.85"设一级预警,超出15%到20%设二级报警(停机或转人工)。模温单独一条经验:在工艺允许范围的基础上,上限加8到12摄氏度作为预警线,给加热系统的滞后留余量。
为什么要先采基线?因为每套模具、每台机、甚至每种料的波动范围都不一样。PP料模温波动正负3度可能没事,POM或者PEEK这种工程料,正负2度制品尺寸就开始飘。抄别人参数或者用设备默认值(很多默认值是正负10度这种粗糙量级),等于把报警器调成聋子。我们给一套精密齿轮模具设的模温带宽是正负2.5度,超出连续3次采样才报警,用连续判断滤掉单点毛刺,误报率压到了每周一次以内。
几个典型测点的参考数值,你可以对着自己的基线修正。模腔压力峰值报警:正常峰值62兆帕的话,一级预警设在71兆帕左右(乘1.15),二级报警75兆帕(乘1.2出头)并联动停止保压切换。保压时间窗口:实际保压时间偏离设定值超过0.3秒报警,往往意味着密封圈漏了或者浇口堵塞。锁模力:低于设定值10%报警(胀模风险),拉杆偏载超过15%报警。冷却水进出温差:突然变小提示水路结垢堵塞,这个信号配合定期用水路清洗机除垢来做预防性维护,比堵死了再通划算得多。
报警之外更值钱的是"趋势报警"。绝对值报警是抓现行,趋势报警是抓惯犯——比如顶针温度每天比前一天高半度,连续一周,单看每次都在正常范围内,连起来看就是干磨的前兆。这套逻辑不用多高级的算法,简单的斜率判断就够。前提还是那句话:数据得先存下来。保留至少30天的历史曲线,硬盘才几个钱。
这套系统跟监视保护器、模具管理系统是什么关系
三者管的事不一样:模具监控器(传感器加采集)管"此刻模具什么状态",监视保护器管"合模前有没有异常",模具管理系统管"这套模具这一辈子干了多少活"。传感器数据可以输出给后两者共用,但职责不重叠,也别指望一个产品包打天下。
举个串联的例子你就明白了。模腔压力曲线显示填充末端压力异常升高(传感器层),可能的原因是流道残料或者排气不良;监视保护器开模拍照确认有没有残留(视觉层);模具架上贴的寿命台账记录这套模已经生产了28万模次(管理层)。三层信息拼起来,维修决策才有依据。现在有些一体化的模具管理系统预留了传感器数据接口,从架构上说这是对的方向,先有传感器和数据,再谈智能管理,反过来就是空中楼阁。
钱的事说实在的。一套八通道温度加两通道压力的国产监控方案,传感器加采集加软件,行价大概一万五到三万之间;全进口或者通道数翻倍,五六万打不住。值不值?我们有一套模具靠模腔压力曲线提前发现浇口区密封失效,避免了一次分型面压伤,修复加停产损失算下来七八万。一次就回本了,但这不保证每套模具都有这样的运气——所以我的建议是先给最贵、最难修的那几套模具装,跑半年看数据,再决定要不要铺开。
行业大盘子也顺带提一句。根据中国模具工业协会的数据,2024年中国模具行业营业收入超过3400亿元(中国模具工业协会官网),这个体量里的每一套精密模具,都在面对人工看不住、数据留不下的老问题。传感器和数据采集,是眼下性价比最高的解法之一。想系统了解传感器技术本身的,维基百科的热电偶词条讲分度原理很清楚,基恩士官网的传感器选型资料也可以当教材翻,都不要钱。
常见问题
模具监控器一定要装模腔压力传感器吗?
不是一定,但强烈建议。只装热电偶的话,你看到的是结果(温度变了),模腔压力是原因层面的信号(熔体怎么进的型腔)。预算实在紧张,就先装温度和锁模力这两路,压力传感器留好盲孔和接口,后面再加。
热电偶和PT100到底选哪个?
看精度要求和预算。K型热电偶便宜、量程宽、坏了不心疼,普通注塑件的模温监控够用。PT100精度和稳定性更好,但一支的价格是热电偶的几倍,接线还得用三线制补偿。我的经验:模温机控温回路用热电偶,做工艺研究或者精密件的时候,关键的几个点加PT100。
报警老是误报,先查哪里?
先查三个地方。一看接地,屏蔽层是不是两端接地了或者干脆没接;二看阈值,是不是抄的默认值而不是自己采的基线;三看机械松动,传感器接头松了、热电偶没插到底,读数都会飘。软件滤波能把毛刺压下去,但治标不治本,硬件问题得在硬件层面解决。
自己用PLC加传感器攒一套可行吗?
可行,我们早期就干过。温度这种慢信号,PLC加模拟量模块轻松搞定,成本能省一半。短板在高速压力采集——普通PLC的模拟量扫描周期到不了毫秒级,模腔压力峰值抓不准。折中方案是温度走PLC,压力配一个独立的高速采集模块,两路数据在软件层合并,花的钱不多,该有的全有。
装了模具监控器还要不要做保养?
要,而且要更认真。监控是"看见问题",保养是"解决问题",水路结垢了曲线能提示你,除垢还得靠模具清洗保养的正规流程来做。把它当成保养计划的眼睛,而不是替代品,这套钱才花得值。
写到这,我的立场很明确:模具监控器这套传感器加数据采集的东西,是少数"装上第一周就能给你惊喜"的设备,因为曲线一出来,很多凭感觉吵了十年的工艺争论直接就消停了。它不神,就是诚实地把物理量记下来,然后让你自己看。至于选哪家的采集模块、压力传感器埋几个点,这些跟着你的模具价值和产品公差走,没有标准答案。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。