模具维修常见问题有哪些?冲压模和注塑模的修法不一样
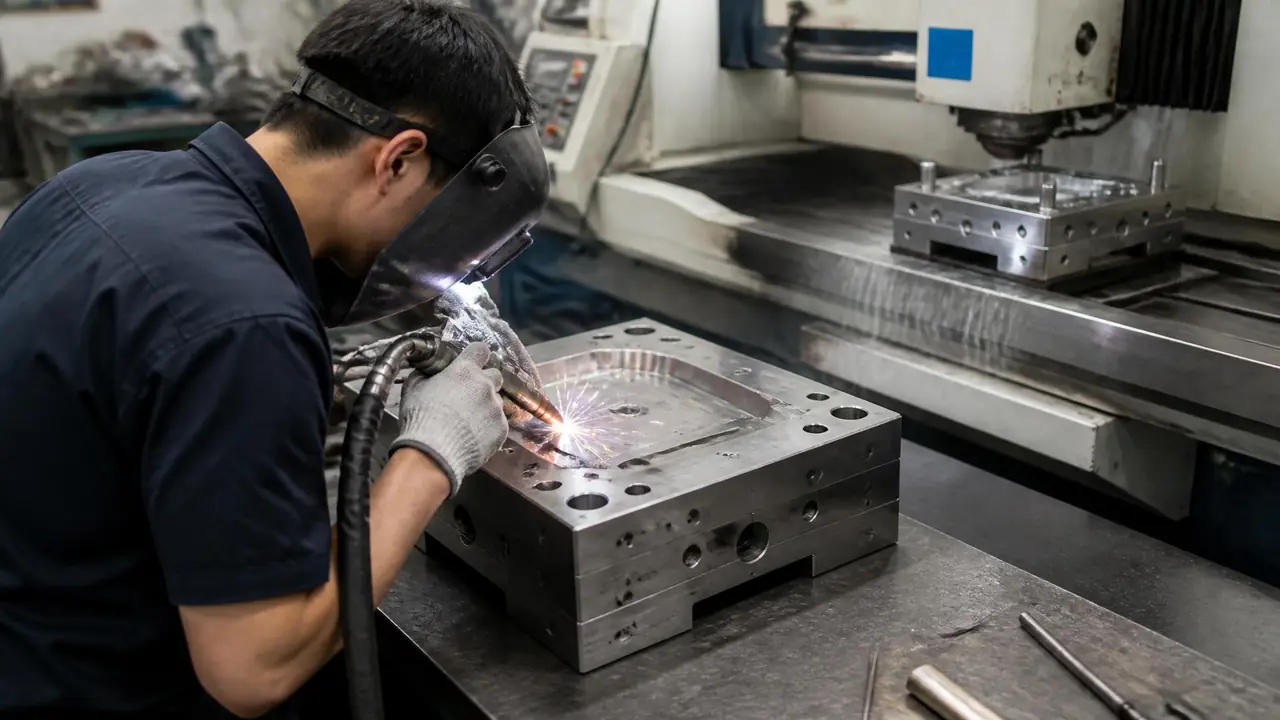
我的判断是:模具维修的问题分两条线,冲压模坏在刃口磨损、崩刃和间隙跑偏,注塑模坏在飞边、拉伤和烧蚀,前者磨削研配为主,后者焊补抛光为主。动手前先分清坏法,能磨不焊,能小修不大拆。
模具维修这活,最容易犯的错就是拿修注塑模的路子去修冲压模,或者反过来。上个月车间来了个刚从塑料厂转过来的师傅,看到冲压模刃口毛刺大,张口就要拿氩弧焊堆一圈。我赶紧拦住了。冲压模刃口磨损,多数情况不用焊,磨一下、配好间隙,半天就能上线;注塑模真出了深拉伤和烧蚀,不焊还就真下不来。坏法不一样,修法就是两套逻辑。
为什么不能混?冲压模的刃口是淬硬到 HRC 60 左右的 Cr12MoV 或 SKD11,最怕热;注塑模型腔多是 P20、2738 这类预硬钢,硬度 HRC 30 上下,怕的不是热,是焊完那圈印子抛不掉。材料、硬度、失效形式全不同,修法自然拧着来。下面按两类模具拆开讲。
冲压模最常坏的三处:刃口、间隙、卸料板
冲压模八成的问题出在刃口磨损和间隙变化上,多数情况磨削研配就能解决,不需要堆焊。先说刃口。冲裁间隙一般取料厚的 5% 到 10%,冲 1.0mm 的冷轧板,双面间隙大概 0.05 到 0.10mm。冲几十万次之后,刃口侧面磨出一个小台阶,间隙实际变大,毛刺从 0.03mm 慢慢长到 0.1mm 以上,手指一撸就能感觉到。
判断顺序我一般是:先摸毛刺,再对光看刃口有没有崩口,然后上塞尺量间隙。没崩刃的,把凸模或凹模拆下来上平面磨,磨掉 0.1 到 0.2mm,再用垫片把间隙补回来。0.02 到 0.1mm 一套的塞尺是修模钳工的吃饭家伙,一副模调下来得量十几个点,不能嫌烦。间隙的门道,这篇冷冲压模具的间隙与回弹实战里写得更细。
崩刃了怎么办?小崩口,0.5mm 以内的,油石直接修,把裂纹源头清掉,刃口局部钝一点也能用,比带着裂纹冲强得多。崩得深或者裂到材料内部的,才考虑焊补。这里有个坑我亲眼见过:有人拿普通氩弧焊去补 Cr12MoV 的凹模,焊完当时挺好,冲了不到两万次,就在热影响区边上又崩了一块——焊缝周围那 1 到 2mm 被高温退过火,硬度从 HRC 60 掉到 45 以下,等于在硬地上埋了一块软泥。所以老师傅的口诀是能磨不焊,能冷焊不氩焊,崩刃修补的设备选择可以看这篇冲剪崩刃的激光冷焊修补方案。
卸料板和定位件也别漏。卸料板磨损了压不住料,条料窜动,刃口崩得更快;导正销磨细了,级进模的步距就跑。这些小件几十块钱一个,该换就换,别等它拖垮整副模。
注塑模的三大毛病:飞边、拉伤、烧蚀
注塑模的问题集中在分型面压伤、型腔拉伤和局部烧蚀,修复以焊补加抛光为主,焊法选错会留永久印子。先说飞边。分型面上磕出一个坑,或者合模时夹了个铁屑,几十万模次压下来,坑被越压越深,产品飞边从薄薄一层飘毛变成厚耳子,修起来就费劲了。
分型面小压伤,红丹研配,油石修掉高点就能收工;深的压坑得焊。拉伤更常见:P20 或 2738 的模芯,塑件包紧力大、脱模斜度不够,或者模温失控,表面就拉出竖向的道子。我们车间模温机平时设定 80℃,有一次水路结垢换热不够,实际串到 110℃,那副 ABS 外壳模当班就拉伤了三腔。轻微的拉伤,油石开路,砂纸从 600# 逐级抛到 1000#,基本能救回来;拉深了、露出材料本色的,就得补材。
烧蚀是第三种,型腔局部排气不畅或者 EDM 放电后改变层没清干净,表面麻点成片,塑件上对应位置老是烧焦印。这种基本逃不掉焊补。2738 这类预硬钢不能重新淬火,焊完做不了热处理,只能靠焊丝选对加焊后精抛。焊法怎么选,我们车间现在的分工是:非外观面、面积大的补材上氩弧焊,便宜、结合牢;型腔外观面、精密筋位上激光焊,一层大概 0.2mm 慢慢堆,热影响区窄,抛完基本看不出印。代价就是贵,本地激光焊对外报价一小时 600 到 1000 元,氩弧焊半天几百块就打住了。两种焊机的热影响区和价格账,这篇氩焊冷焊激光焊的对比里算过一遍。
一张表看清两类模具的修法差异
同样是模具维修,冲压模走磨削研配路线,注塑模走焊补抛光路线,判断错方向就是白花钱。把两边的失效形式、首选修法和坑点摆在一张表里,修模前对号入座,能省不少返工。
| 对比项 | 冲压模 | 注塑模 |
|---|---|---|
| 失效形式 | 刃口磨损、崩刃、间隙变大 | 飞边、拉伤、烧蚀、腐蚀锈斑 |
| 首选修法 | 平面磨削加垫片研配间隙 | 氩弧焊或激光焊补材加逐级抛光 |
| 什么时候才焊 | 深崩刃、内部裂纹 | 深拉伤、压坑、片状烧蚀 |
| 焊后难点 | 热影响区硬度下降,二次崩刃 | 焊圈印子难抛平,预硬钢不能重新淬火 |
| 简单修复耗时 | 磨配半天到一天 | 焊补抛光两三天起步 |
| 修复成本量级 | 几百到一两千元 | 两三千元起步,按面积和工时往上走 |
补充一句,激光焊、冷焊、氩弧焊三套修补设备的适用边界,这篇三种修补技术的对比按热影响区、精度和价格拆得很细,选设备前值得过一遍。
修完不上机验证,等于白修
模具维修的最后一道工序不是抛光,是上机试产验证,冲压看毛刺和光亮带,注塑看飞边和外观。冲压模修完,我习惯先低速冲十来件,看断面:光亮带占料厚三分之一左右算正常,光亮带突然变大说明间隙被磨小了,得回垫片。注塑模修完先低压低速打几模,确认不飞边、不粘模,再逐步提到正常参数。
台账也别省。哪副模、哪个月、修了什么部位、用了什么工艺,记下来,下次再坏就有对照。我们厂吃过的亏:同一副模半年内三次修同一个位置,翻台账才发现每次都是不同的人用不同的办法,谁也没把根因找出来。
还有保养这道防线。注塑模停机前清残料、喷防锈剂,水路定期除垢;冲压模刃口涂油、模面清粉。保养做得好,维修次数能砍掉一大截,这笔账怎么算都划算,具体做法可以看注塑模具清洁保养全流程。
回到开头那位要拿氩弧焊修冲压模的师傅。后来那副模我们拆下来磨了 0.15mm,垫片补回间隙,一下午恢复生产,焊材一分钱没花。模具维修不难,难的是先判断坏在哪一层——是表面磨了还是结构伤了,是能磨的还是必须焊的。动手前多量一次塞尺,多看一眼断面光亮带,比焊错了再返工划算得多。
常见问题
冲压模崩刃后一定要换新件吗?
不一定。0.5mm 以内的小崩口用油石修掉裂纹源头就能继续用;崩得深、裂进材料内部才考虑焊补或换件。判断标准是崩口位置有没有落在配合面上,落在配合面上就别凑合。
激光焊补过的型腔面看得出来吗?
抛得好的话肉眼基本看不出,激光焊热影响区窄,光泽差异小。但大面积补材后局部光泽可能略有不同,交模前最好先试模打样,让客户确认样件再批量。
模具维修一次大概要多少钱?
磨配类的简单修复几百到一两千元;焊补加抛光两三千元起步,面积大、精度要求高的上万也正常。行情按工时加材料算,各地差异不小,问价时让对方先判失效原因,防止小病大修。
模房自己配焊补设备值不值?
看外修频率。一年修不了几副,外协更省;每月都有焊补活的,一台入门激光焊机十几万,一两年能把外协费省回来,但得有人专门练手,焊废两副模学费就交出去了。