模具监视保护器真能防住压模吗?原理、选型和误报排查一次讲透
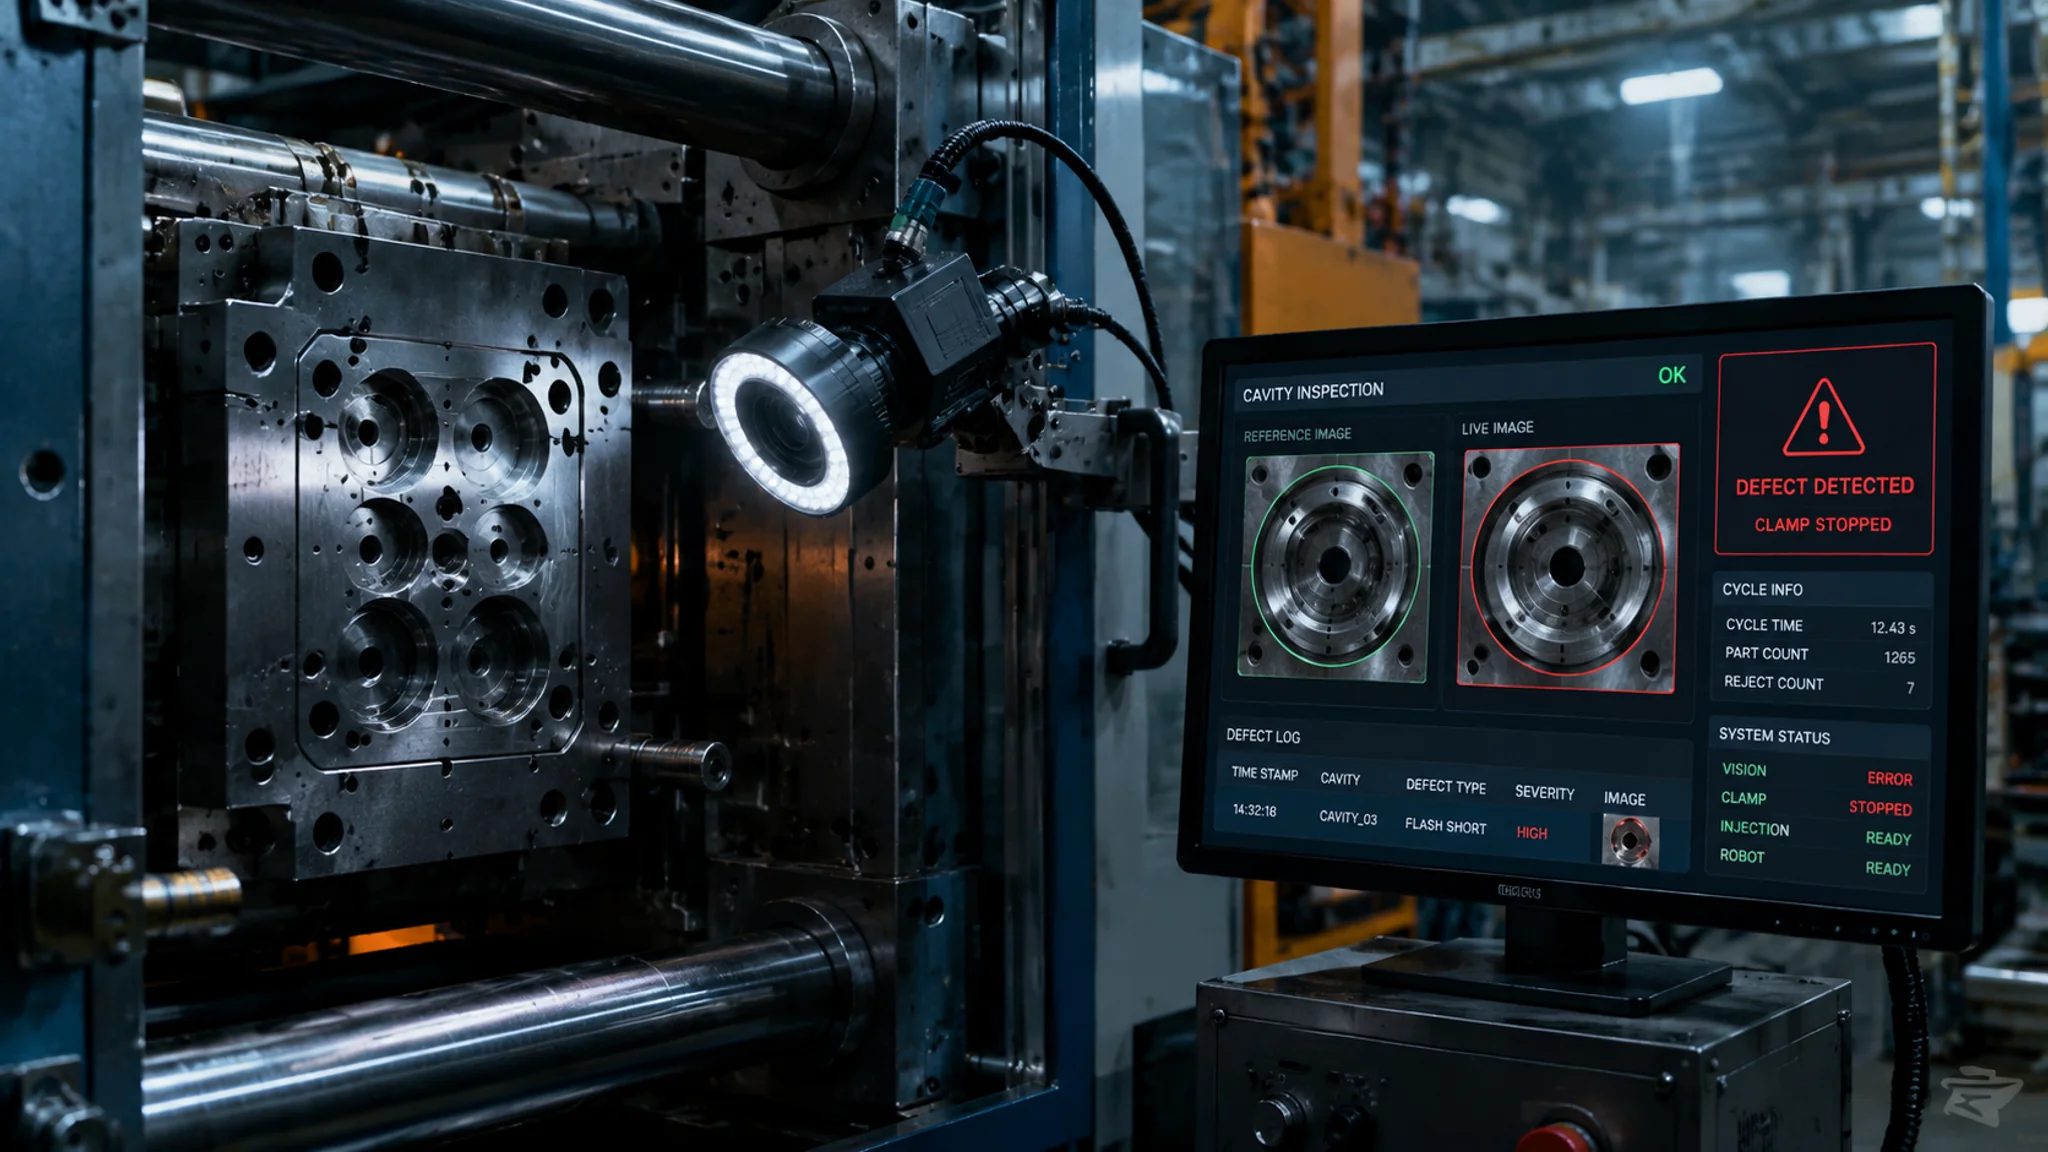
简单说:模具监视保护器是在每次开模后、合模前用工业相机给型腔拍一张照,和标准图像比对,发现残留制品或顶针未退就立刻切断合模信号,全程不到半秒。选型看相机分辨率、检测时间和注塑机接口这三项硬指标。买回来只是开始,误报排查能力才决定它能不能在车间活过三个月。
我第一次见识压模事故是在台州一家做汽车内饰件的厂里。夜里两点,一副2738钢的精密模具,主浇道里挂了个没脱干净的流道,操作工没看清就按了合模。一声闷响。型腔面压出一个指甲盖大的亮斑,那套模具当时值四十多万,修复花了三周,停产损失比修模具还贵。老板第二天拍板装模具监视保护器,原话是"多少钱都行,别再响了"。设备装上是三天的事,可真正让它稳定干活,我们折腾了小半年——大部分时间都耗在误报上。这也是很多车间的真实状态:保护器买了,被误报警烦得直接按了旁路开关,等于花钱买了个摆设。
所以这篇我想按"原理→选型→误报排查"的顺序把这件事讲透。原理部分很短,五分钟就能懂;选型给你列硬参数;误报排查是重头,因为装过的人都知道,这东西买回来只是万里长征第一步。如果你只想看设备对比,可以去看我之前实测六款设备的模具监视器选购实测,这篇讲体系,那篇讲具体机器。
模具监视保护器的工作原理:半秒钟内要做四件事
原理一句话:开模到位后,相机在固定光源下拍一张型腔照片,系统与预存的合格图像做像素级比对,差异超阈值就输出信号给注塑机,阻止合模并报警。拍照、比对、判定、输出这四步必须在合模动作开始前完成,行业普遍要求0.5秒以内。
拆开说。触发时机是关键——不是随便什么时候拍,而是注塑机开模到位信号发出后、顶针顶出完成时同步触发,这样每次拍到的画面位置才一致。拍摄靠工业相机加环形LED光源,光源必须封闭恒定,这点后面误报部分会反复提到。比对算法主流是两种:传统模板匹配(把当前图和标准图叠在一起算差异区域),以及近几年的深度学习方案(训练网络识别"什么是残料、什么是正常")。前者成熟稳定、调好了很可靠,后者对高光面和复杂型腔更从容但吃样本量。
最容易被忽略的是输出环节。判定异常之后,保护器要通过硬线IO信号切入注塑机的合模控制回路。这个信号必须是硬接线直连,走通讯协议(比如以太网)响应就慢了,注塑机合模的快速合模段速度很快,慢半拍就白拍。有次我们图省事走的是通讯触发,实测信号延迟有60毫秒,机器已经合上一半了。改回硬线后延迟降到10毫秒以内,才真正拦得住。
顺带说一句,它和模具保养不是一回事——监视保护器是"出事前拦一下",保养是"让模具不容易出事"。水路堵了、顶针缺油卡滞,这些根源问题它管不了。所以别指望装了保护器就省掉保养,注塑模具清洁保养的完整流程该做还得做,两者的关系是保险丝和机油的区别。
选型看什么:四个硬参数加一个软实力
选型硬指标:相机分辨率至少130万像素(型腔宽度超过400mm的模具建议500万起步);单次检测时间不高于0.3秒,周期15秒以内的产品必须卡这个线;IO响应10毫秒以内且为硬接线;检测精度按你的残料最小尺寸定,一般要做到0.1mm级别。软实力是本地调试支持——出了误报有没有人三天内到场,这一条比参数表重要。
展开讲讲这几个数怎么来的。分辨率决定单个像素覆盖多大面积:一个130万像素的相机视野拍到400mm宽的型腔,一个像素大约对应0.35mm,也就是说小于0.35mm的东西在图上不足一个像素,算法再神也看不见。想检0.1mm的残料,要么提高分辨率,要么把视野切小分区拍。这是物理限制,销售跟你吹算法多强都绕不过去。
检测时间这块我踩过坑。便宜设备标称0.5秒,那是理想条件下的纯算法耗时,实际连上注塑机加上信号往返,端到端往往冲到0.8秒以上。12秒周期的产品,留给检测的窗口本来只有2到3秒,看似够用,可一旦顶针动作慢一点就顶到合模时序。我的经验是端到端实测超过0.4秒的设备,直接不要。
价格上给你个心理预期。国产主流品牌(海康机器人、东莞几家做得久的厂)单机套价大概在1.2万到2.5万;基恩士、康耐视这类进口方案,带3D检测的整套下来5到8万很正常。差价差在算法上限和耐久性上,普通两板模的注塑厂,2万这个档完全够用,这是我用过的感受——别一上来就冲顶配。视觉检测的技术原理想深挖的,可以去康耐视官网看机器视觉的入门技术文档,光源和镜头选型讲得很系统。
还有个选型思路值得单独说:先看你最贵的模具值多少钱。一副8万的简单模具,装2万的保护器经济账就算不过来;一副40万的汽车件模具,8万的进口方案也划算。压模一次的损失(修复费加停产)通常按模具价值的百分之十五到三十估,拿这个数去和设备价格比,要不要装、装哪档,答案自己就出来了。模具损伤之后怎么补救,可以参考模具修补机三种技术对比,激光焊修复压伤是常见路径。
误报排查:从环境、机械、参数三层往里剥
误报排查的顺序口诀:先环境后机械再参数。环境层查光源封闭性和油气污染;机械层查相机位移和模具重复定位精度;参数层才是动灵敏度阈值。上来就调灵敏度是最常见的错误,阈值放宽了误报是少了,漏检跟着就来了。
环境层是重灾区。车间里最典型的是三种干扰:杂散光(别的设备警示灯、天窗阳光、叉车经过的影子)、镜头油气(注塑机挥发的脱模剂和油烟糊在镜头上,一周就能糊出一层雾)、背景变化(有人在相机视野里挂了块抹布,我真见过)。杂散光的解法是加遮光罩加封闭环形光源,让画面亮度只由自己的光源决定;镜头污染只能靠定期擦拭,挥发大的车间三天一次不算勤。判断是不是环境问题有个笨办法:用手机把检测画面录下来,回放看报警瞬间图像里哪里变了。图像没变却报警是电气干扰,图像变了才是真有东西动了。
机械层最阴险的是相机位移。固定不牢的相机,随着注塑机合模震动会一点点挪位置,每天挪0.02mm,一周下来模板就整体偏了,整个画面全成了"差异区域",误报刷屏。检查方法是把当前画面和一个月前的存档图叠加,看模具边缘是否错位。模具本身的重复定位精度也是变量——注塑机开模位置每次有正负零点几毫米的浮动很正常,所以区域设置必须避开分型面边缘,只框型腔内部的核心检测区。我们的做法是检测区域整体内缩3到5mm,浮动的干扰一刀切掉。
参数层才是最后动的。灵敏度阈值、检测区域、屏蔽区域(把反光的顶针孔、常亮的滑块斜面屏蔽掉)这三样按顺序过一遍。深腔阴影、高光反射面、透明制品是三大经典难题,传统算法的应对办法是改变光源角度或做多模板(开模瞬间连拍两张、角度微错开),深度学习方案则是喂样本训练,一般要几百张异常样本起步。注塑模具的哪些结构容易藏残料,可以结合注塑模具结构的基本常识对照着排查,滑块和细长顶针的位置就是检测区域设置的重点照顾对象。
说个我们厂的真实案例。一台机的保护器每天误报三四十次,操作工烦得直接旁路了。我过去排查,环境、机械都正常,最后发现是那套模具的顶针板每天热机后膨胀,顶针顶端位置比冷机时高了约0.3mm,触发了顶针高度检测。解法是多模板:录一套冷机模板、一套热机两小时后的模板,按时间自动切换。当天误报降到个位数。这种问题参数表上永远不会有,只有蹲在现场才能挖出来。
上不上监视保护器,先算三笔账
三笔账:一是事故账,压模一次的综合损失按模具价值的15%到30%估;二是品控账,监视保护器顺带做在线全检,不良品流出少一截;三是人力账,能放心上夜班少排一个巡检。三笔账里通常事故账就够回本,品控是白捡的。
事故账最好算。行业内压模事故的直接维修费加停产损失,小模具几千到几万,汽车件模具动辄十万起步。一台2万的国产设备拦住一次中等的压模,当年就回本。品控账常被低估——监视保护器开模拍一张照片的成本约等于零,等于给每一模都做了一次目视全检,缺料、顶白这些缺陷顺手就检了,我们厂上了之后某产品的客诉率掉了差不多一半。人力账见仁见智,我的态度是不建议靠它做完全无人车间,但夜班从两人盯四台机变成一人巡八台机,是合理且已经实现的状态。
模具做得越贵,行业对这类保护的需求就越实。根据中国模具工业协会的数据,2024年国内模具行业营收超过3400亿元,其中塑料模具占比最大,精密化程度逐年抬升——模具单价往上走,保护类设备的渗透率自然跟着走。这是个朴素的成本逻辑,没什么玄的。
装之前还有个小提醒:把模具基础状态先整明白。顶针漏油的模具,镜头天天被油雾糊着,什么保护器都扛不住;水路堵了型腔挂冷凝水,图像天天变。先把模具水路清洗和顶针保养做到位,再来谈监视系统的稳定性,顺序反了就是互相折磨。
常见问题
模具监视保护器和模具监视器是一个东西吗?
基本是一个东西,叫法不同而已。行业内"模具保护器""模具监视器""模具监控保护装置"指的都是同一类设备:工业相机加图像比对加合模信号联锁。采购时别被名字绕晕,看参数表就够了。硬要区分的话,个别厂商会把带3D高度检测的高端款叫"监视系统",把纯2D比对的入门款叫"保护器",但这不是行业统一标准。
装了模具监视保护器还会压模吗?
会把概率压低九成以上,但做不到百分之百。镜头被油气糊住、深腔死角有检测盲区、模具变形导致模板失效,这些情况仍可能漏检。所以保养镜头、定期重录模板这些日常动作不能省。它降低风险,不消灭风险。
误报太多,操作工想关掉怎么办?
先别让他们关,一关就回到裸奔状态。按环境、机械、参数的顺序排查一遍,大多数误报都能定位到光源串扰、相机位移或者模板过期这三类原因。实在要临时处置,用"只报警不拦机"模式过渡一两天,留出排查时间,千万别直接旁路。
一台保护器能管几台注塑机吗?
物理上一拖二的产品是有的,但不建议。每套模具的模板要单独录,两台机换来换去出错概率大增。一台机配一套,模板稳定、责任也清晰。预算紧张的话,优先给模具最贵、残料风险最高的那台机装,把钱花在刀刃上。
保护器要多久重录一次标准模板?
我们的节奏是:正常生产的模具每月复验一次模板;模具维修、顶针更换之后必须立刻重录;换季时车间光线和温度变化大,也建议补录。重录一次也就十分钟的事,比起误报一整天便宜太多了。
写到这我想说句实在的:模具监视保护器是那种"装之前觉得贵、装之后觉得装晚了"的设备,但它不是买回来就完事——真正决定它价值的是你在误报排查上花的那些下午。我的偏好很明确:先把模具保养和水路这些基础功课做扎实,再上监视系统,两万块的国产品牌起步就够,别迷信顶配。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。