模具材料价格表:模架硅胶铜料标准件全材料报价清单
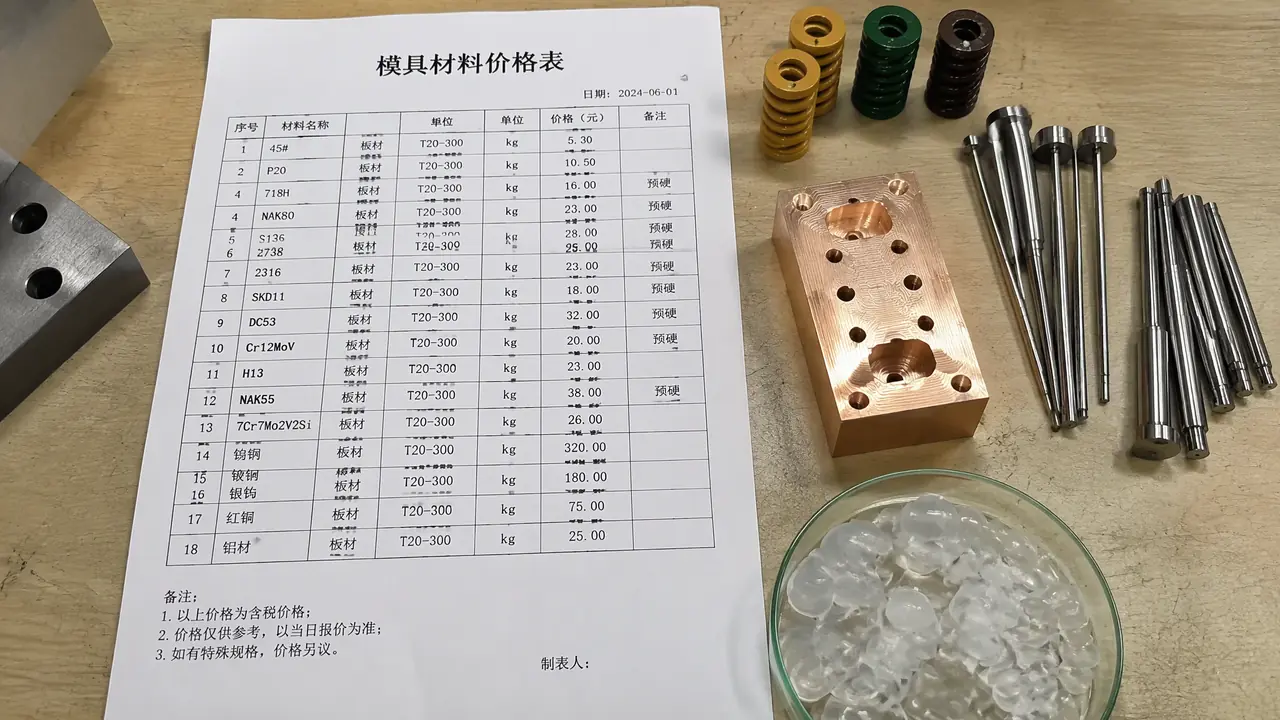
把话放这儿:模具材料价格别只盯钢料,一套模具里钢料常常只占三成,模架、标准件、硅胶、铜电极这几样加起来才是另一半大头。下面这张全材料价格表,照着核对报价单,能省下两三成的冤枉钱。
上礼拜有个客户拿报价单来问我,说模具材料价格里钢才四万二,总价却做到二十六万,是不是坑他。我让他把单子传真过来,一条条对完,他服了:钢料确实只占零头,剩下的是模架、标准件、电极、热处理这些没拆开的料钱。多数人以为买了钢就有了一切,其实一套注塑模从毛料到合模,要过七八道材料关。
跟换遥控器电池一个道理,你只看到外壳,里头那节电池才是花钱的地方。这篇文章我把手头记的行情摊开给你,分材料一样样列,哪几样能省、哪几样碰不得,你看完自己就会核单。先从最贵也最容易糊弄的模架说起。
模架价格怎么算,龙记和本地自加工差一倍不止
模架占整套模具材料费的25-35%,LKM龙记CI型2030标准架市场价8500-12000元,本地小厂自加工同规格6500元上下。差价在材料认证、基准加工和精度上,不是白贵的。选哪家,看你这套模要打多少模次。
模架是材料的壳子,A板B板方铁顶针板加导柱导套,打包卖。我记账这几年,龙记和明利两家占了我出货单的七成,价格贴得很近。以最常用的CI型2030为例,龙记给贸易商价9500左右,散单报价10500-12000;本地模胚厂自加工,同样尺寸Q235加S50C,6500就能拉走。差三千块,差在哪?龙记的框架钢有质保书可查硬度,导柱孔用座标镗一次装夹镗完,四孔平行度能压在0.01毫米内;小厂的孔是普通镗床分两回干,装到注塑机上跑半年,导柱啃出一圈台阶,"哗啦哗啦"响,拆下来修一次又是两千。
| 模架规格 | LKM标准架 | 本地自加工 | 差价去向 |
|---|---|---|---|
| CI2030(小模) | 8500-12000元 | 6500元上下 | 钢材质保、基准精度 |
| CI2530(中小模) | 13000-17000元 | 9000元上下 | 导柱导套热处理 |
| CI3040(中型模) | 22000-30000元 | 15000元上下 | 板件平面度与时效 |
我的站队很清楚:打百万模次以上的模,咬牙上LKM;打三五万模次就出货的试制模,本地架完全够用,省下的钱贴给钢料更划算。对了,说个题外话,去年有个同行贪便宜买了批"龙记价一半"的架,板料里夹着不明回炉料,CNC一开刀,硬点崩了整把Ø16的合金铣刀,八百块没了,省的三个角钱全赔在刀上。
标准件多少钱一根,顶针弹簧导柱单价与寿命对照
顶针、弹簧、导柱这些标准件占材料费10%左右,国产一根8-15元,盘起或米思米同规格35-90元,一套中型模配齐2000-8000元。贵三倍的件,寿命常常贵五倍,频繁停机修模的厂应该直接上贵的。
标准件是散着花的钱,一根不起眼,一套加起来吓人。我给采购上的徒弟列过实价:Ø2的国产顶针一根5块,盘起的18块,米思米45块;矩形弹簧,国产重载荷的一根12块,盘起的42块;导柱导套,国标一副60-90块,盘起的260块往上。一套120吨机台用的中型注塑模,顶针三十来根、弹簧十几根、导柱四副,全配国产件1800块拿下,全上盘起这个数直接翻五倍。
什么时候值得上贵的?看停机成本。你注塑机停一小时,机时加人工至少180块。国产顶针打十来万模次开始拉毛、咬死,一咬就是一个批次的黑点不良,修一次半天。说实话,做外观件和精密件的,我一律劝上盘起或米思米;做周转箱水桶这类粗活,国产件放心用。这钱不是买件,是买不下机的时间。
| 标准件 | 国产单价 | 盘起/米思米 | 寿命差距 |
|---|---|---|---|
| Ø2顶针 | 5-8元/根 | 18-45元/根 | 约3倍 |
| 矩形弹簧 | 12-20元/根 | 42-90元/根 | 2-4倍 |
| 导柱导套一副 | 60-90元 | 260-400元 | 约3倍 |
验货有个土办法,教给你:顶针拿卡尺量完直径,再在白纸上滚一下,掉黑灰的直接退,那是热处理前没洗干净;弹簧拿手压两下看回弹,回弹慢的、有沙沙声的,多半是喷丸没做足。这几招是我早年收货时被坑出来的,书上看不着。
硅胶价格为什么乱,一公斤十几到一百多差在哪
模具硅胶价格按硬度、耐温和认证分级,缩合型工业胶15-30元/公斤,加成型30-60元/公斤,食品级认证胶80-150元/公斤。开树脂工艺品模或食品模前,先定用途再定胶,别让商家拿缩合型充加成型卖你。
硅胶是这个行当里水最深的一块,因为买家看不出来好坏,倒在模框里都一样白白软软的。判断法其实简单:看撕不撕得动、闻刺不刺鼻、烧不烧得着。缩合型便宜,固化靠接触空气,翻出来的模用几十次就开始发粘掉边;加成型靠铂金催化,体积收缩小,能翻一两百次;食品级的要过GB 4806认证,胶体里重金属和挥发物卡得死,所以敢卖一百多一公斤。我的用法是:水泥花盆、石膏线这类粗模,18块一公斤的缩合型随便用;树脂工艺品要翻几十次的,上35块的加成型;做巧克力冰格这类进嘴的东西,一分钱别省。
有个坑我踩过,得交代:有商家拿"工业加成"充当食品级卖,一公斤多赚你四十块,胶体倒出来气味几乎一样,不送检根本分不出。我上个月刚陪一个做烘焙模具的客户去验货,靠撕一小条烧——食品级烧完是白灰、没明火,掺料的烧起来一股柴油味、黑烟打滚。就这一招,当场的货全退了。硅胶这钱别省,省的是进嘴的东西。
铜电极多少钱一公斤,铍铜红铜差价与省料门道
放电用铜电极,普通红铜料65-80元/公斤,进口电解铜85-100元/公斤,铍铜160-260元/公斤。一套中型注塑模的电极成本2000-6000元,靠排料省三成是常规操作,靠掺假省的那叫埋雷。
铜料是钢料之外的第二个大件,火花机打型腔全靠它。红铜和铍铜不是一回事:红铜便宜、好加工,打普通型腔;铍铜贵在导热,打深腔、打筋位薄的地方,散热快、不易积碳。一套手机壳模的电极,几十块料下来三四公斤,加损耗三千块打不住。铜的差价看着吓人,其实最大的坑不是价,是掺——有回收铜掺进料里,一公斤便宜十五块,放电的时候打出一身麻点,抛光抛到怀疑人生。
省铜料的门道在排料,不在换料。我让编程的把电极拆解图排满一张料单,边角够打小筋位的绝不另开新料,一套模下来能抠回三成铜钱。这个土办法一年帮我省下的铜料钱,够发两个人年终奖。可话说回来,铍铜千万别贪便宜的,铍粉吸进去要出人命的,杂牌铍铜来路不明,车间粉尘谁给你兜底?
材料费在一套模具里到底占几成?以一套二十来万的注塑模为例,材料费约占总价的55-65%:模架25-35%、钢料20-30%、标准件10%、电极铜料8%、硅胶辅料等3%左右。核对报价单时,先看这几块的比例失衡没有,再看单价离谱没有。
回到开头那张二十六万的报价单,我给客户的拆法是这样的:
| 材料项 | 占整套模具 | 二十六万单里的份额 |
|---|---|---|
| 模架 | 25-35% | 约3.2万 |
| 模具钢料 | 20-30% | 约4.2万 |
| 标准件 | 8-12% | 约1.5万 |
| 电极铜料 | 6-10% | 约0.6万 |
| 热处理与表面处理 | 5-8% | 约0.8万 |
| 其余设计、加工、试模 | 35-45% | 约15.7万 |
对着这个比例你就明白,光砍钢料单价没多大意义,工时和设计才是另一半,那是另一篇文章的事了。材料环节你要盯的就三件事:钢料要质保书和硬度报告,模架要认准导柱孔加工方式,标准件要当场抽样。三关过完,这张单子基本糊弄不了你。哦对,热处理那项也别漏,外发氮化一批件市价一两千,写进单子里是合理成本,单独冒出五千的就有水分。
那单子客户后来没砍价,只加了两条备注:钢料附质保书,模架写明LKM新架。他说省下的谈判时间,够他把产品提前一周上市。做模具这行,材料价格的账要算清,但也别把劲全使在压价上——料省对了地方是利润,省错了地方是售后。
常见问题
小批量打样值得开钢模吗,有没有更省的材料方案?
打样几千件以内别开钢模,铝模或硅胶模更划算。铝模一万五上下能打两三万模次,硅胶模几百块能翻几十次,量上去了再上钢模不迟。
模具材料价格波动大吗,什么时候下单更合适?
钢料跟大宗行情走,铜料波动最凶,一个月上下能差一成。大单可以锁价,散单就随行就市,为等低点上百八十一公斤的铜料去囤,仓库占地费比差价还贵。
报价单里材料费和加工费怎么区分着看?
材料费看单价乘重量对不对得上,加工费看工时乘机时费。材料可以横向比价,工时没得比,比完材料再谈工时,别混在一锅粥里还价。
买模架和钢料时商家不给质保书怎么办?
不给质保书的大概率是没底气,直接换一家。实在要在这家买,把材质牌号写进合同附件,到货抽样打硬度,国标P20预硬态应在HRC30-36,掉出这个区间就退。