模具钢dc53怎么选?热处理硬度、D2和SKD11对比、买料避坑实测
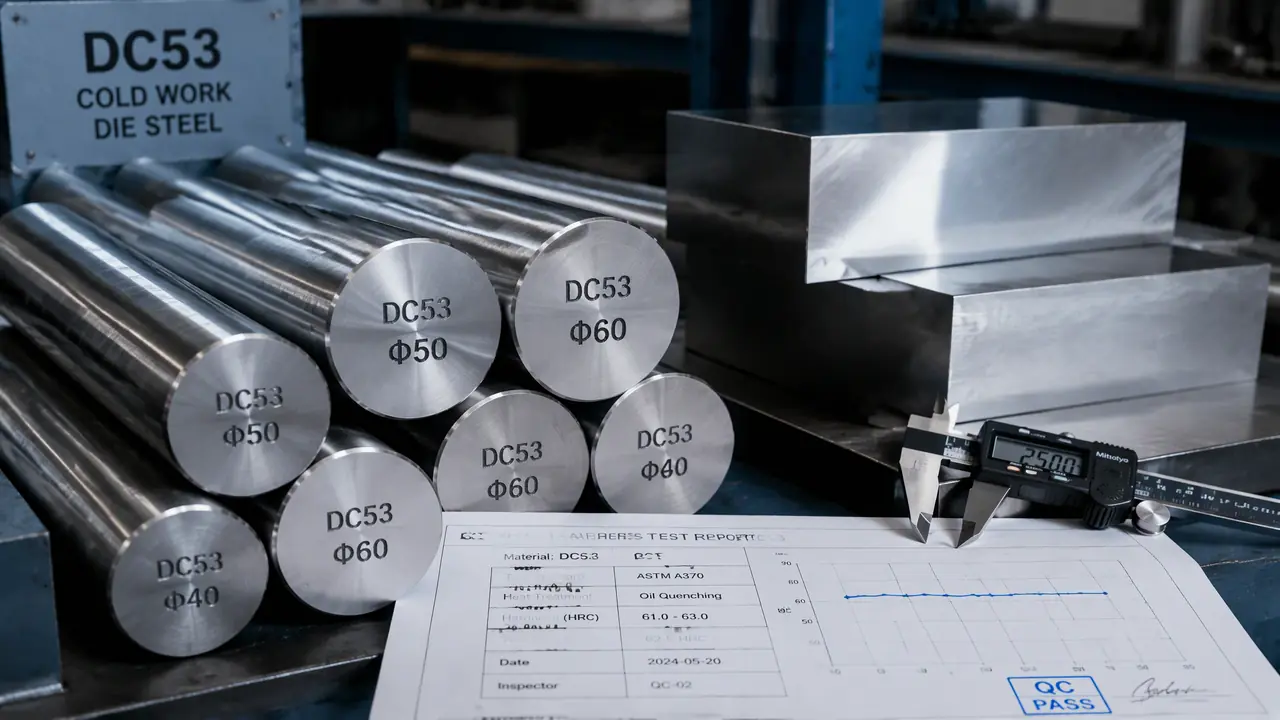
直接给结果:薄冲针、窄桥位、小间隙的精密级进模,闭眼上模具钢dc53;大截面重裁切、单靠耐磨吃饭的厚板落料模,老实用D2或者粉末钢。热处理记住1020度淬火加两次回火这条底线,买料认准电渣重熔和质保书,每公斤贵出来的几块钱不是白花的。
上周五那副级进模又崩冲头,1.2毫米窄桥位,CR12MOV说裂就裂。我让采购把备件换成模具钢dc53,淬硬打到HRC60,装上去三个星期稳稳的。薄刃口的活儿,它就是我报料单上的第一个名字。
这不是偏心。dc53在冷冲模圈子里用了二十多年,口碑是拿报废件堆出来的。今天把选材、热处理、买料这几摊事捋一遍,数字都是我垫过料钱换来的,不是抄样本册。
DC53是什么钢,跟D2、SKD11差在哪
DC53是日本大同改良的冷作模具钢,国产对应Cr8Mo2SiV,碳化物细、分布匀,同等硬度下抗崩刃明显强于D2和SKD11,最适合薄刃口冷冲模。展开讲,差距全在铬含量和碳化物形态上。
D2、SKD11这一族含铬12%上下,组织里躺着大块共晶碳化物,像水泥里掺了碎石子,硬是真硬,可应力一集中就先从碳化物边上裂。dc53把铬降到8%,补了2%左右的钼和硅,碳化物打得碎、铺得匀,韧性差不多翻一倍。跟换遥控器电池一个道理,不是电压更高,是接触更瓷实。
下表是我用下来的直观账,数字是常见区间,各家炉子执行会有出入。
| 牌号 | 常用硬度HRC | 韧性 | 耐磨性 | 我常用在 |
|---|---|---|---|---|
| DC53 | 58-62 | 高 | 中上 | 细冲针、窄桥位、精密级进模 |
| D2(Cr12Mo1V1) | 58-62 | 低 | 高 | 厚板落料、重裁切 |
| SKD11 | 58-61 | 中低 | 高 | 日系图纸指定的冲裁模 |
| CR12MOV | 58-62 | 中 | 中上 | 普通冲裁、想省成本的活儿 |
进精加工前它是退火态,硬度HB229上下,铣刀车刀都好啃,别拿淬硬料去跟刀具较劲。真要站队,我站dc53这边:刃口崩一次,修模加停机的钱够买两块好料,耐磨上差的那点,产量里根本看不出来。这四个牌号掰开揉了比,冷作模具钢怎么选?CR12到DC53五个牌号的实战对比里还有一手数据,懒得记参数的可以存着慢慢看。
热处理怎么做,硬度打多少不翻车
dc53常规淬火1020到1040度,油冷或气冷,回火180到200度做两次,硬度落在HRC60到62;要线切割的件改用500到530度高温回火两次,抗裂性更好。参数好记,难在执行不走样。
这个坑我踩过。前年一副垫圈模,热处理厂赶活儿只回了一次火,收货时硬度60.5,我没多想,线切割割刃口时啪一声,裂得像敲碎的玻璃。残余应力没放干净,放电一拉就炸。打那以后我立了规矩:两次回火起步,精密件回三次,每次两小时,中间让它彻底凉透再进炉。
淬火前的预热也省不得,600度一段、800度一段,各按每毫米一点五到两分钟保温,升温太急工件里外温差大,变形就收不住。留磨量我也提前按单边0.15到0.2毫米跟加工车间打好招呼,淬完正好磨到位,不多磨一刀。外发优先找有盐浴炉或者真空炉的厂,箱式炉容易脱碳,脱碳层一厚,磨削余量全吃掉。
淬完当天就进回火,别过夜。
对了,岔开说句闲话。有回看见热处理厂把dc53跟别人家的45钢堆一个筐,回来一打硬度才48,整批重淬,工时全赔进去。料跟料不能混,跟袜子不能混洗一个道理。
什么活儿该用dc53,什么活儿别碰?
薄冲针、窄桥位、小间隙精密级进模优先用dc53;厚板重裁、以耐磨为先的大落料模选D2或粉末钢;注塑模别凑热闹,那是P20和S136的地盘。一句话,怕崩找它,怕磨找别人。
落到具体活儿上:料厚0.5毫米以内的端子模、直径5毫米以下的冲针、窄到两三毫米的桥位,我基本不改口。同一副端子模,CR12MOV冲头三十来万模次就开始挂毛刺,换dc53那套跑到八十万还顶得住,账摆在明面上。冲裁间隙我也压得比常规小,双面间隙取料厚的5%到8%,配上它的韧性,毛刺能压到最低。
反过来,裁4毫米厚45钢板的落料模,冲裁力大,刃口要扛磨,上D2或者粉末高速钢更踏实。不锈钢深拉伸我也劝退过几回,拉伸比一超过1.8还硬上dc53,拉伤起毛来得比想的快,那活儿该归硬质合金和含钒的粉末钢管。选材别跟料较劲,跟料较劲的都是拿产量补的。
dc53多少钱一公斤,买料怎么不踩坑
国产dc53电炉料大概13到18元一公斤,电渣重熔料20到28元,差价买的是纯净度和碳化物均匀度;明显低于行情的料,十有八九是冒牌。一分钱一分货,在这行格外灵。
冒充这事儿我碰过真格的。有家供应商报11块5一公斤,嘴上说是电渣,料回来做端子模,刃口磨出横向黑线,打光谱一看钼含量不到0.4,压根不是dc53的成分。后来我认了死理:要质保书、要炉号、到货打光谱,三样缺一样就退。电渣料贵出来的六七块钱,摊到整副模的寿命里,便宜得很。
备料别只盯单价,六面锻打过的扁钢好过改轧的,纤维流向顺了,崩刃概率肉眼可见地降。价差的门道,CR12MOV模具钢多少钱一公斤?8元和25元的料到底差在哪里写得更细,买料前对照着看能省不少学费。说句掏心窝的,钢材市场的水,比车间的切削液还浑。
那副1.2毫米桥位的冲头还在机台上跑,采购后来把dc53备件列成了常备库存。选钢没有万能答案,就是把料的长处对准活儿的死穴:怕崩上dc53,怕磨上D2,怕贵就先算停机的账。下次开新模,先把料定对,热处理跟上,后面能少一大堆事。
常见问题
DC53淬火前一定要预热吗?
一定要,600度和800度两段预热走完再升温,工件里外温差小,变形和开裂都压得住。形状复杂带孔的件,预热时间还得再加两成,这个时间省了要出事。
DC53能拿去做注塑模具吗?
不合适。它是冷作钢,吃不热,注塑模讲究防锈、抛光和导热,用P20、718H或者S136更对路。拿dc53开注塑模,钱花了效果还不上道。
直径3毫米的小冲针,用DC53还是SKH-9?
3毫米以下我更偏向SKH-9这类高速钢,红硬性和抗弯都占优;3毫米往上或者薄片冲裁,dc53的韧性优势就出来了。分界大致在2.5到3毫米,各家图纸习惯不同,看车间怎么顺手。
DC53做软氮化有用吗?
有用,软氮化后表面硬度能顶到HV900以上,耐磨和抗咬合都上一个台阶,拉伸和成型模用得多。氮化前把尺寸余量留好,氮化层薄,磨掉了等于白做。