压铸模具厂怎么选?带机台的模厂和纯做模的厂差别讲透
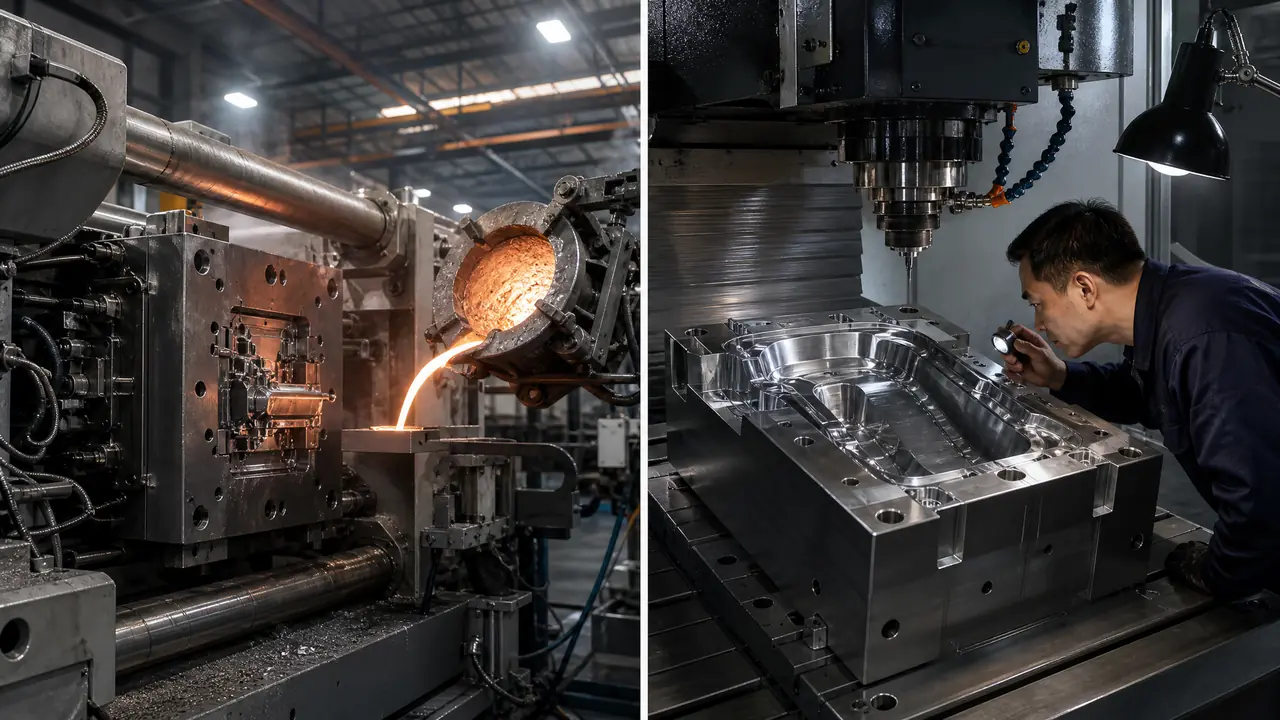
把话放这儿:找压铸模具厂,我第一句必问"你们车间有没有自己的压铸机"。有机台的模厂,模具装上自家280吨机台试压一圈,气孔冷隔当轮就看得见;纯做模的厂试压要借别人机台排期,一来一回十天半个月。量产件优先带机台的,小件打样纯模厂反而便宜,看你的单子是哪种。
上个月陪一个做LED灯具外壳的老板去北仑看厂,他手里一副模具报价,两家厂差了三万四。便宜那家是纯做模的,贵的那家车间里摆着四台压铸机。他上来就问我,模具不都一样做,凭啥差这么多。我指了指车间里那台正在试压的机台说,差的就是这个。选压铸模具厂这件事,行外人比价格,行内人先比机台。
道理不复杂。压铸模做出来只是半成品,真正的考验是装上机台打第一模。铝水六百多度冲进模腔,气孔、冷隔、缩松这些毛病,全在试压那几十模里现形。模厂自己有机台,试压就像在家炒菜,咸了淡了马上调;没机台的厂,等于借邻居家的灶炒菜,还得看人家什么时候开火。
带机台的模厂和纯做模的厂,两本账要分开算
带机台的模厂模具报价通常贵10%到20%,但试压快、修模近、责任清楚;纯做模的厂报价低,试压外包一次加收3000到8000,改一轮跑一轮,总账未必省。我做过一单电机端盖,两个厂同时询价,纯模厂报6.8万,带机台的报8.2万。听着差1.4万,结果纯模厂那套模在外面试压三轮,每次转场加吊装费,改模等排期一拖就是一周,前后多花了四十多天,最后总花费反倒追平了8.2万那家。
给你一张我自己的对比表,是这几年实际下单攒下来的:
| 对比项 | 带机台的模厂 | 纯做模的厂 |
|---|---|---|
| 模具报价(中型端盖模) | 8到12万 | 6.5到9.5万 |
| 试压安排 | 自家机台,两三天内上机 | 外借机台,等排期5到15天 |
| 试压费用 | 一般含在模具价里 | 单次3000到8000另计 |
| 改模周期 | 拆下来当天返工 | 运输加排队,一周起步 |
| 责任划分 | 模和工艺一家管,扯皮少 | 模是模厂、工艺是压铸厂,容易互相甩锅 |
要说明白的是,纯做模的厂不是不好。人家专心把模具精度做精,CNC和钳工水准往往不差,做出来的模架、导柱配合一点不含糊。问题出在验证环节断了一截。压铸这行,模具和工艺是拧在一起的,浇排系统的位置、溢流槽怎么开、模温怎么配,都要在机台上反复试出来。模厂不懂机台,等于闭门造车。
顺便说一句产业带的事。北仑那一片压铸模具厂扎堆,很大一个原因就是周边压铸机密度高,试压转场半小时能到,纯模厂也能活得不错。这事儿我写过一篇北仑压铸模具厂为什么扎堆的文章,感兴趣可以翻翻。你要是离产业带远,本地又只有纯模厂,那合同里的试压条款就得抠得更细。
试压验证怎么写进合同才管用
试压条款要写死四样:试压次数、验收标准、模次保证、超差责任。最关键的一条是"T1试压在乙方自有或指定机台完成,合格标准以样件解剖无内部缩松为准",光看外观样件等于没验。我吃过亏,2019年那单只写了"试模合格后交付",结果对方拿三个外观过得去的样件就交差,量产后第二批开始漏气,气密测试5个件挂了2个,追责的时候合同里找不到一句能落地的话。
现在我的合同模板里固定这几条。第一,试压至少两轮,T1在乙方机台打50模以上,取样10件,其中3件解剖看内部。第二,气密件要做保压测试,比如灯具外壳0.4兆帕保压30秒不掉压。第三,模次保证写8万模次,达不到按比例退款或者免费修模。第四,试压期间产生的铝水、机台费用谁出,写清。别嫌啰嗦,这几行字值好几万。
对了,压铸件常见的毛病和成因,之前整理过一篇模具压铸常见缺陷的文章,气孔、冷隔、缩松是怎么来的写得挺细,谈试压标准之前可以先扫一眼,跟厂家对线的时候心里有底。
还有个细节,试压当天你最好到场。倒不是不信任,是现场有第一手信息:铝水温度是不是压在660到680度、留模时间给没给够、顶出有没有拉伤。这些参数记下来,量产换压铸厂的时候,这份记录就是最值钱的交接资料。我不止一次靠当时的笔记,让新压铸厂跳过了两轮摸索。
模温机配置是验厂的照妖镜
看压铸模具厂先看模温机:模温机台数少于压铸机台数的一半,说明试压大概率靠模温自然爬温,薄壁件和外观件容易出冷隔和流痕。正经厂一台压铸机配一台油式模温机,控温能压到正负5度。压铸模讲究热平衡,模具预热到180到220度再打模,铝水充型才顺畅。没模温机的厂靠前几十模废件来焐热模具,试压打出来的样件质量忽高忽低,你看到的"合格样件"是挑出来的,量产根本稳不住。
去年验一家新供应商,设备清单发我,写着"模温机若干"。到现场一看,六台压铸机共用两台模温机,还是国产老款,温控表指针式的。老板还跟我解释说老师傅手感准。老实讲,手感这东西撑得起小件,撑不起壁厚1.8毫米的灯罩。这单我没下。
顺带看三样:一是模温机是油式还是水式,压铸铝模必须油式,水式180度就到极限还容易汽化;二是点冷机有没有,深腔件靠点冷管局部降温,没有它缩孔难治;三是压铸机配没配实时监控系统,锁模力、压射曲线能不能存档导出。这三样齐了,工艺才谈得上可复制。
模温对压铸件质量的影响,往深了说和注塑是一个道理但更猛,之前写过一篇模具温度对产品影响的文章,虽然讲的是注塑,道理相通,可以对照着看。
回到开头北仑那单。我那朋友最后下了8.2万那家,T1试压一周内完成,解剖件内部干干净净,第二个月量产模次稳定在每天900模。省下1.4万报价的那套模,他后来没敢再碰。压铸模具厂怎么选,说穿了就一句话:谁能在自家机台上把模具打到稳定量产,谁的报价才是真报价。
常见问题
一副铝合金压铸模具大概多少钱?
看产品大小和腔数。小件单腔模3到5万常见,电机端盖这类中型模6到10万,带滑块抽芯或者大型壳体模15万往上。钢材占报价三成左右,8407和H13差价能到每公斤一二十块,报价低得离谱的多半在钢料上动了手脚。
压铸模和注塑模的报价构成差在哪?
压铸模用热作钢,模芯要淬火到HRC44到48,热处理和机加工成本比预硬钢的注塑模高。浇排系统、溢流槽、点冷管这些压铸特有的结构也吃工时。同尺寸一副,压铸模通常比注塑模贵两到四成。
模芯用H13还是8407?
预算紧、模次要求8万以内,国产H13电渣钢够用。产量大或者件薄、外观要求高,上8407,抗热疲劳明显强,模具烧蚀慢,长期摊下来反而划算。我的习惯是量产件直接8407,试制件用H13过渡。
模次保证写多少才合理?
一般写8到12万模次。低于5万的厂家自己都没底气,高于15万的多半是营销话术。注意写清是"模具保证模次"还是"含正常保养的前提",并约定模次不够时按差额比例退模具款,这样才有约束力。
试压出了气孔算谁的责任?
分两头看。模具排气、浇排设计造成的属于模具责任,试压阶段就该改模;铝水除气没做好、机台压射参数不对属于压铸工艺责任。所以合同里要约定试压时铝水由哪方供应、除气检测数据谁出,不然出问题两边都有话说。