模具树脂怎么选?不饱和树脂和环氧树脂做模的区别
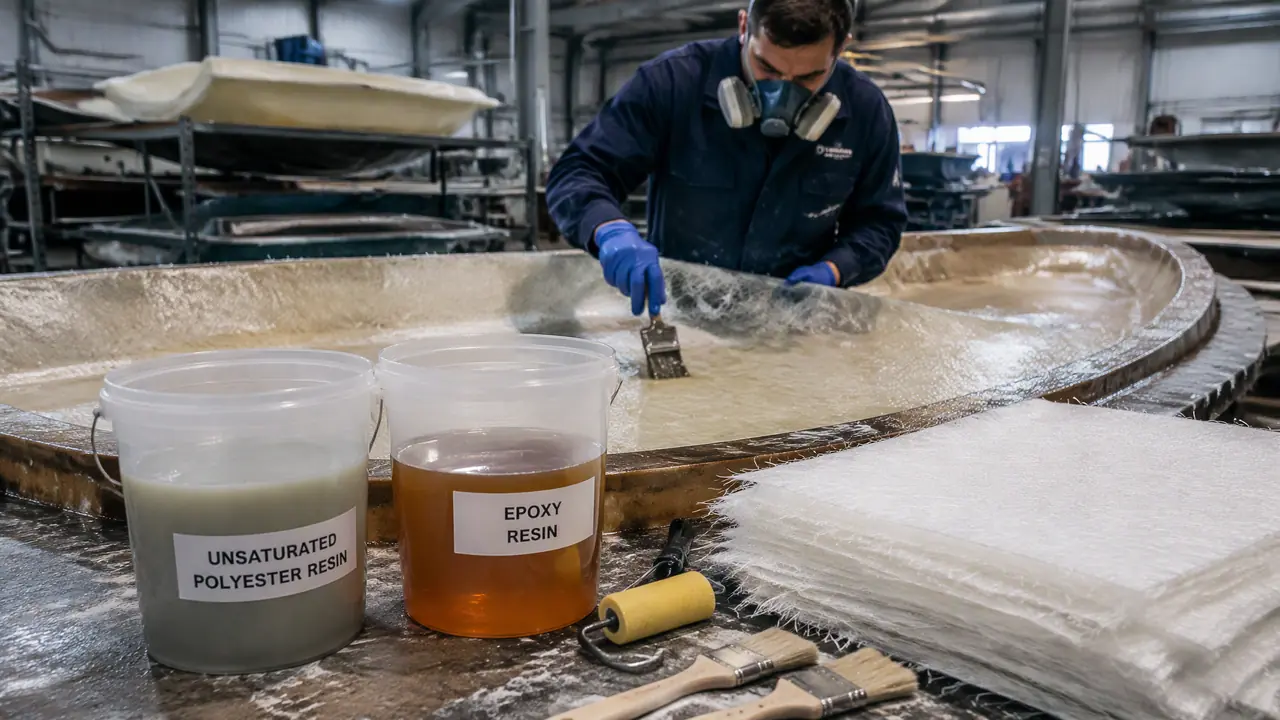
直接给结果:常规手糊玻璃钢产品模,闭眼选模具级不饱和树脂,省钱省工;要做高精度母模、检具,或者车间没法强力通风,环氧才值回差价。依据是两种树脂的收缩率、凝胶时间和每平米成本的实测账。下单前先按精度定档次,再算批量摊销。
上周一个做玻璃钢外壳的老板打电话来,问厂里要开一套新模,模具树脂到底买不饱和的还是环氧的。这个问题我一年要答几十遍,判断从来没变过:产量大、精度要求一般的常规产品模,模具级不饱和树脂是绝对主力;只有高精度母模或者对气味敏感的车间,环氧才值得上。就这两条,没有第三种答案。
账其实很简单。同样一平米的手糊玻璃钢模具,不饱和树脂连固化剂促进剂算进去,材料成本大概60到90块;换环氧直接奔200到350块去。一套中型模具五六个平方,差出来的就是小两千。这笔差价对流水线产品模来说太重了。可对精度件,这钱又花得值。下面我把两种料拆开讲,每一条都带着我自己糊模量的数据。
不饱和树脂和环氧树脂差在哪,先看这张表
不饱和树脂十几块一公斤、半小时到一小时凝胶,线性收缩0.4%到0.8%,苯乙烯味冲;环氧三十块起步,收缩0.1%上下、强度高一截,代价是固化慢、总价翻倍。选型的所有纠结,都是从这四个差异里长出来的。
| 对比项 | 不饱和树脂(191/196/模具级) | 环氧树脂(E-44/128类加固化剂) |
|---|---|---|
| 材料单价 | 10-18元/公斤(含固化剂促进剂) | 30-60元/公斤 |
| 凝胶时间 | 20-60分钟,随温度可调 | 2-8小时,看固化剂型号 |
| 线性收缩率 | 0.4%-0.8% | 低于0.2%,好的在0.1%以内 |
| 气味 | 苯乙烯挥发味大,必须强制排风 | 基本无味,固化剂略有氨味 |
| 强度与寿命 | 一般,翻几十次边角开始发脆 | 拉伸强度高一截,模具寿命长得多 |
| 适合场景 | 常规玻璃钢产品模、批量件 | 高精度母模、检具、艺术件 |
表里最要命的其实是收缩率这一行,我拿卡尺实量过。一套1.6米长的玻璃钢件模具,先用通用191树脂糊的,脱模后长度比母模短了7毫米出头,折下来0.45%左右,灌出来的产品孔位全都偏了;后来同样尺寸换模具级不饱和,也就是行业里叫低收缩型的那种,缩到3毫米以内。环氧那套我们只做过一米以内的母模,尺寸偏差没超过1毫米。三档差距,摆在这你应该知道精度件该用谁了。
手糊玻璃钢模具,为什么多数车间还是用不饱和
常规玻璃钢产品模就选模具级不饱和树脂:一平米用胶4到6公斤、糊5到7层毡布交替,材料加人工都在环氧一半以下,翻几十次模足够回本。批量生产逻辑下,模具本来就是消耗品。
手糊的流程固定:先在母模上喷或刷一层胶衣,半凝胶后糊短切毡,再糊玻纤布,交替铺个5到7层,固化脱模、修边打磨,一套模就成了。不饱和树脂在这个流程里有个环氧替代不了的优点——干活快。191这类通用料加固化剂1.5%左右,25℃室温下半小时内凝胶,一天能糊完一个模、第二天接着铺背层;环氧一个环节就得等几个小时,车间节奏直接慢一倍。产量大的厂,等不起。
还有一层逻辑是寿命。玻璃钢模具不是终身制的,通用不饱和翻30到50次边角就见毛,模具级不饱和保养得好能上百次。生产节奏快的厂干脆备两套轮流用,到了次数直接换。环氧能翻几百次,可你的产品模大概率撑不到用满它的寿命,高寿命的溢价就被浪费了。这也是我说"模具是消耗品"的意思。
话说回来,如果你做的不是批量件,是造型复杂、一次几件的艺术品或手办,硬质玻璃钢模开模成本根本摊不平,用硅胶软模翻反而划算,硬度怎么配我写过一篇模具硅胶怎么选,那篇讲得更细。
固化、气味、变形,三个坑的实测记录
不饱和树脂25℃凝胶半小时上下,10℃拖两三个小时还容易固化不透;苯乙烯味靠开窗散不干净,必须上强制排风,工人配防毒面罩。这三个坑年年有人踩,学费不便宜。
先说温度。去年十二月我们车间没开暖气,室温10℃出头,一桶191加了双份固化剂,表面两小时结皮,掰开看里面第二天还是黏的,两桶料直接报废,小几百块打了水漂。打那以后我车间装了温控,冬天把操作区拉到25℃再说,凝胶时间立刻回到厂家标定值。这条比任何配方技巧都管用。
气味是第二个绕不过去的坎。苯乙烯挥发性强,不饱和树脂糊模那几个小时,整个车间都是那股冲味,光开窗没用,我们装了两台轴流风机对着吹才压下来。有客户来验厂,正好赶上糊模,进门皱了下眉头——这种细节影响订单,你别不当回事。环氧在这点上干净太多,基本无味,代价就是钱。
变形是第三个坑,大平面模最容易中招。收缩不均匀会把模具拉翘,一套两米的大平面模四角上翘了3毫米,后面所有产品跟着歪。缓解办法有两个:铺层对称,两面铺毡布的层数位置对齐;分批固化,糊完一层等半凝胶再糊下一层,别一次糊到顶。环氧收缩小,大平面天生稳,这也是精度模非它不可的原因之一。另外提醒一句,环氧厚层放热猛,一次调一大桶直接糊上去会发烫发黄甚至开裂,分层薄糊是铁规矩。
树脂只是模具材料里的一小块,真要横向比较钢材、铝材、铜合金谁适合你的活,模具材料有哪几种那篇我列了速查表,可以直接对着选:模具材料速查手册。
回到开头那位老板,我最后给他的方案是产品模用模具级不饱和,母模和检具用环氧,一套下来总成本压住了,精度也没丢。模具树脂选型就三步:先定精度要求,再按批量算摊销,最后看车间的通风和温控条件,三步走完买哪种基本没有悬念。真拿不准,就先用两种料各糊一小块试板,量一次收缩再下大单。
常见问题
不饱和树脂做一套玻璃钢模具能翻多少次产品?
通用型30到50次边角就开始发毛、起裂纹;模具级不饱和保养得当能上百次。每次脱模后清干净残胶、定期补抛胶衣面,寿命差出一倍不止,这笔保养的工夫比换模便宜多了。
环氧树脂糊玻璃钢要加促进剂吗?
不用。促进剂是不饱和树脂体系的东西,环氧只按比例加固化剂就固化,常见胺类固化剂按100:25到100:30称重。往环氧里加钴促进剂是外行操作,轻则颜色发浑,重则固化异常。
模具树脂的配比差一点会有事吗?
不饱和树脂的固化剂在1%到2%之间浮动一般能救回来,超过2.5%放热太快会开裂,低于1%固化不透。环氧娇气得多,偏差超过5%就可能放几天还是黏的,电子秤必须精确到克。
一平米的玻璃钢模具到底用多少树脂?
常规糊5到7层、短切毡和玻纤布交替的做法,一平米用胶4到6公斤,胶衣另算300克左右。算料时加一成损耗,冬天料稠、渗透差,实际用量还会再多一点,别掐得太死。