模具弹簧厂家怎么挑?扁线与圆线
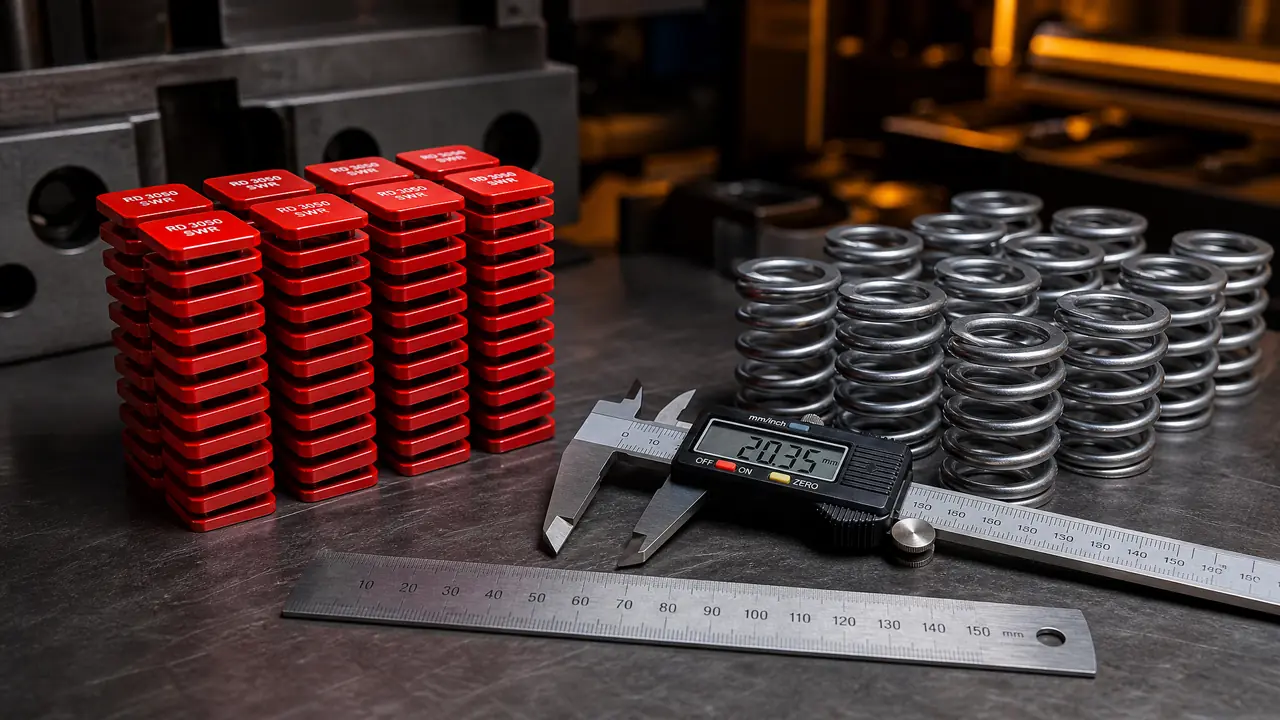
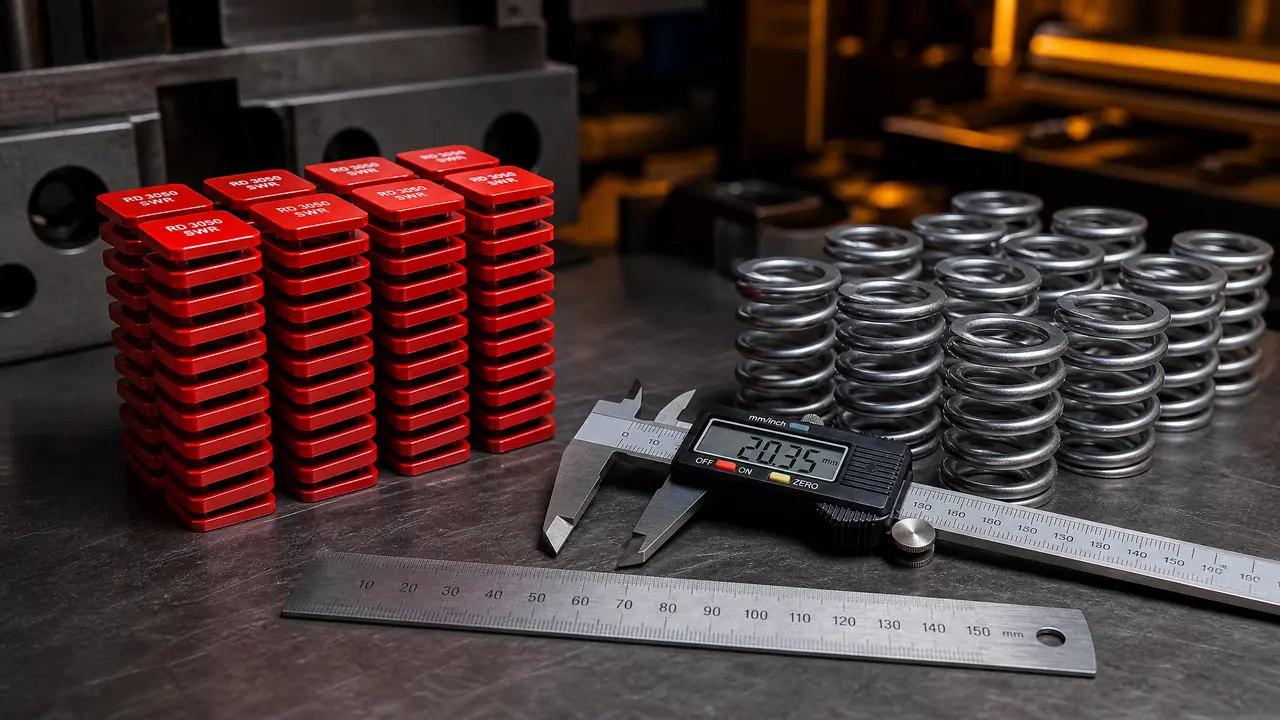
先说结论:挑模具弹簧厂家,别盯着价格比,先看他敢不敢给你材质证明书、端面磨平度和负荷曲线这三样。扁线(矩形)弹簧扛重载、寿命有档位,圆线弹簧便宜、行程大,按安装空间和弹力需求定。下单前先拿样品压到寿命档位,再谈批次。
模具弹簧这东西,一副冲压模里一装就是几十根,单价不起眼,一趴就是整批毛刺超标。前阵子做端子冲压的朋友找我,说卸料板总压不实,怀疑模具设计出了问题。我到机台边一看,卸料位用的八根圆线弹簧,用了小半年全部矮了一截。问题不在模具,在弹簧选错了型,厂家也没选对。
说句实在话,模具弹簧是模具行业里最典型的易耗标准件,越便宜的货,厂家之间的差距反而越大。扁线弹簧和圆线弹簧怎么分工、验厂盯哪几处、压缩量压到多少才不亏寿命,这篇一次说清,全是我在车间里摸出来的东西。
扁线与圆线弹簧怎么分?一张表看懂
扁线弹簧用矩形截面钢线卷成,同样的安装空间弹力更大、寿命有明确档位;圆线弹簧便宜、行程大,适合轻载。冲压模卸料位优先扁线,注塑模顶针板复位这类轻载场合用圆线就够了。
先纠正一个常见误会:这两种弹簧不是谁替代谁,是分工不同。扁线弹簧行业里也叫矩形弹簧,钢线截面是长方形,同样一圈铁,材料利用率比圆线高出一大截,弹力密度自然就上去了。我带过的冲压模,卸料板空间就那么点,又要压住高速冲的料带,塞圆线根本凑不够力,只能一根根加,加到孔位都不够用。
| 对比项 | 扁线(矩形)弹簧 | 圆线弹簧 |
|---|---|---|
| 截面与卷法 | 矩形钢线冷卷,材料利用率高 | 圆钢线卷制,工艺简单 |
| 弹力密度 | 同安装空间大约是圆线的两到三倍 | 偏软,要力就得加根数或加大直径 |
| 寿命档位 | 行业普遍按30万、50万、100万次分档 | 一般不标次数,压趴了就换 |
| 单根价格 | 中等规格十几到几十元 | 小规格几块钱 |
| 常见去处 | 冲压模卸料、压料、重载顶出位 | 注塑模顶针板复位、轻载缓冲 |
那圆线是不是就该淘汰?不是。行程要求长、弹力要求不高的地方,圆线反而舒服——线径细、圈数多,压缩行程能做得很长,成本还低。注塑模顶针板复位、小型治具的辅助压紧,我基本都上圆线,坏了几块钱一根,随手就换。弹簧在冲压模里装在哪些位置、跟卸料板螺塞怎么配合,冲压模具结构图解里的剖面图画得很直白,这里不展开。
所以选型第一刀不是挑厂家,是先把位置定对:重载高寿命位给扁线,轻载长行程位给圆线。这一步走对了,后面的采购才有意义。
挑厂家就盯三件事:材料、端面、负荷曲线
靠谱的模具弹簧厂家,第一给得出材质证明书,第二端面磨得平、垂直度好,第三敢提供负荷曲线和寿命档位表。三样缺任何一样,价格再低也别碰,弹簧趴在模具里损失的是停产时间。
材料是根。矩形弹簧行业常规用铬钒钢(50CrVA)或者硅锰钢(60Si2Mn)卷制,正经厂家能提供带炉批号的材质证明书,你说要,他打印给你,一分钱不收。遮遮掩掩拿不出来的,基本可以认定来料渠道不清爽。圆线弹簧低端的用碳素弹簧钢丝,便宜是便宜,疲劳性能差一截,重载位别用。
端面磨平是我验货的第一动作。矩形弹簧两端要磨平,支承圈并紧,装进孔里才不吃偏力。我的土办法:刀口尺靠一靠端面,卡尺量两端面到弹簧中段的距离,两边差得多的直接挑出来。端面不平的弹簧装上去受力偏,用不了多久就歪着磨孔壁,弹簧没坏,模架先伤了。
负荷曲线最能看出厂家的底子。让他拿弹簧试验机现场压两根,曲线跟你手上旧弹簧的曲线对一对,力和行程的关系一目了然。2024年秋天我拿过三家的样品各十根做对比,一家自由长公差能压在正负0.5毫米以内,另一家十根里差出2毫米——装上卸料板就是斜的,这种货白送都不敢要。批次一致性比单根性能更能反映厂家的管理水平。
挑选整家模具供应商的门道,模具厂家怎么找?六个关键点那篇讲得更全,弹簧采购只是其中一个环节,逻辑是相通的:谁敢把检测报告摆到你面前,谁就经得起验。
压缩量压对了,弹簧才配谈寿命
矩形弹簧的寿命跟压缩量直接挂钩,行业普遍按最大压缩量分30万、50万、100万次三档,颜色对应载荷等级。预压一般取自由长的百分之十上下,工作压缩量别顶着档位上限用,压得越狠寿命掉得越快。
色标要先认全。矩形弹簧按颜色分载荷等级,行业里通行的叫法是黄、蓝、红、绿、棕,从轻小载荷一路排到超重载荷。选大了浪费空间,选小了提前趴窝。谈样的时候让厂家把色标对应的压缩比表格拿出来,每家样本上都有,不敢给的绕道走。
预压是很多人忽略的一环。卸料板要始终压住料带,弹簧就不能有自由窜动,所以装之前先压掉一截,一般取自由长的百分之十到十五。预压不够,高速冲的时候料带会跳;预压过头,寿命直接打对折。这个数要跟冲次、料厚一起权衡,不是拍脑袋定的。
我交过学费。早年贪行程,把红色扁线弹簧压到自由长的三成半去用,不到三万模次整批趴掉,停产两天。后来把工作压缩量控制到两成以内,同样的弹簧十万模次下来自由长只矮了0.3毫米左右。这笔账很直白:弹簧的钱是小头,停产的班次才是大头。
还有一组实测我印象很深。一副端子级进模,卸料位原来装8根圆线弹簧,8万模次后自由长平均矮了1.4毫米,卸料压不实,毛刺高度从0.03毫米左右爬到0.08毫米以上。换成同安装尺寸的红色扁线弹簧、重新调了预压之后,毛刺回到0.03毫米以内,之后20万模次没再动过。从那以后我在冲压模卸料位上彻底站扁线这边。
弹簧只是模具寿命链条上的一环,整套保养节奏可以配合模具寿命延长实战手册一起排计划。拿货这件事也顺带提一句:弹簧是易耗品,别等模具趴了再等货期,常用规格按副备两三根,现货供应能力该作为挑厂家的加分项。小批易耗件怎么买不吃亏,模具批发的真相里把能现买的几类货讲得很直白。
回到开头那副端子模。弹簧换完,朋友花了两百来块钱,省下的是每班次停机清毛刺的半个钟头。模具弹簧厂家好不好,说白了就看他肯不肯在材料、磨平和检测上下笨功夫,样品一压便知。下次验货,带上卡尺和刀口尺,先量端面,再要曲线,最后才谈价。
常见问题
圆线弹簧的位置可以直接换扁线弹簧吗?
多数情况可以,但别只对长度。孔径、外径、自由长三样都要核,扁线弹簧同长度下弹力大得多,预压要重新算,不然卸料板会被顶得发抖。我建议先换一两根试冲一个班次,看料带状态再整批换。
模具弹簧大概多少钱一根?
圆线小规格几块钱一根,矩形弹簧中等规格十几到几十元,同规格的进口货贵两三倍。按一副模的根数加两根备品下单最划算,单买一两根,运费都比货贵。
怎么判断弹簧该换了?
拆下来量自由长,跟新品一比,矮了3%左右就整组换,别单根换。日常看信号:卸料压不实、毛刺变大、卸料板有异响,多半是弹簧先衰了。
厂家标的100万次寿命能信吗?
半信半疑就对了,关键看试验条件——压缩比、频率、温度都没写清楚的,那个数字意义不大。让他给负荷衰减曲线,再抽你自己收到的样品送去压验,数据摆出来才算数。